Что такое оснастка станка с ЧПУ
Оснастка для станка с ЧПУ это узлы, которые не входят в направляющие, двигатели и электронику, но без них станок не работает в полную силу. Передачи переводят вращение двигателя в перемещение оси, кабель-канал защищает проводку подвижных частей, подача СОЖ охлаждает зону резания, централизованная смазка подаёт масло к кареткам и гайкам винтов, поворотная ось добавляет вращение заготовки, а виброопоры ставят станок ровно и гасят вибрацию.
От этих узлов зависят точность позиционирования, ресурс направляющих и инструмента и то, насколько удобно обслуживать станок. Ниже по каждому узлу разобрано, как он работает, какие параметры сверять при подборе и какие ошибки встречаются при монтаже.
Ремённая и реечная передача
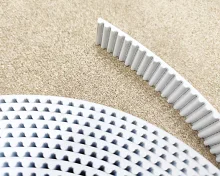
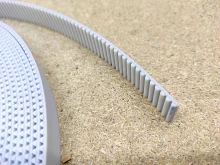
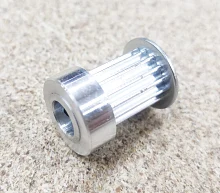
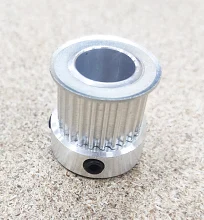
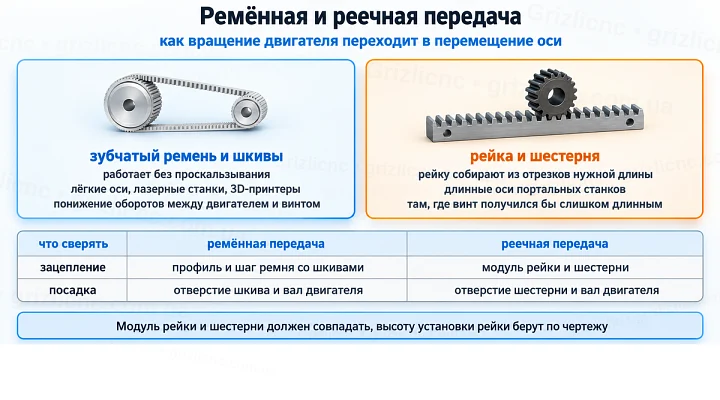
Зубчатый ремень со шкивами передаёт вращение двигателя на ось или на винт и работает без проскальзывания: зубья ремня входят во впадины шкива. Ремённую передачу применяют на лёгких осях, лазерных станках, 3D-принтерах и для понижения оборотов между двигателем и винтом. Например, шкив HTD3M на 15 зубьев на двигателе и шкив на 30 зубьев на винте дают передачу 2:1: винт вращается вдвое медленнее, а момент на нём вдвое больше без учёта потерь.
Ремень и шкивы подбирают по профилю и шагу зуба: HTD3M с шагом 3 мм, HTD5M с шагом 5 мм, GT2 с шагом 2 мм. Профиль ремня и шкива должен совпадать: HTD и GT2 различаются формой зуба. Ширина шкива должна быть не меньше ширины ремня, а посадочное отверстие шкива совпадать с валом двигателя или винта: 5, 8 или 14 мм.
Реечная передача состоит из зубчатой рейки и шестерни на валу двигателя. Рейку собирают из отрезков нужной длины, поэтому реечную передачу ставят на длинные оси портальных станков, где винт получился бы слишком длинным: длинный винт прогибается под своим весом, а длинный ремень растягивается под нагрузкой. Модуль рейки и шестерни должен совпадать, у модуля 1 шаг зубьев 3.14 мм. Высоту установки рейки берут по чертежу: к половине делительного диаметра шестерни прибавляют высоту делительной линии рейки над её основанием.
| Параметр | Ходовой винт | Зубчатый ремень | Зубчатая рейка |
|---|
| Длина оси | Короткие и средние оси | Лёгкие оси | Длинные оси, наращивается отрезками |
| Жёсткость | Высокая на короткой длине | Падает с длиной ремня | Не зависит от длины оси |
| Что сверять | Диаметр и шаг винта, опоры | Профиль и шаг ремня со шкивами | Модуль рейки и шестерни |
| Обслуживание | Смазка гайки | Натяжение ремня | Смазка зубьев, защита от стружки |
Как рассчитать перемещение оси
Контроллеру нужно число шагов двигателя на миллиметр перемещения. Шаговый двигатель делает 200 шагов на оборот, при дроблении шага 1/8 это 1600 шагов. За один оборот шкив перемещает ремень на шаг зуба, умноженный на число зубьев, а шестерня проходит по рейке 3.1416 x m x z, где m модуль, z число зубьев. Число шагов на миллиметр равно 1600, делённому на путь за оборот.
| Шкив или шестерня | Зуб | Путь за оборот | Шагов на мм при 1600 шагах на оборот |
|---|
| Шкив GT2, 16 зубьев | шаг 2 мм | 32 мм | 50.000 |
| Шкив HTD3M, 15 зубьев | шаг 3 мм | 45 мм | 35.556 |
| Шкив HTD5M, 12 зубьев | шаг 5 мм | 60 мм | 26.667 |
| Шестерня M1, 18 зубьев | модуль 1 | 56.55 мм | 28.294 |
| Шестерня M1, 25 зубьев | модуль 1 | 78.54 мм | 20.372 |
Чем меньше путь за оборот, тем мельче шаг перемещения и больше тяговое усилие, но тем ниже скорость оси при той же частоте вращения двигателя. Тяговое усилие реечной передачи равно 2 x T / d, где T момент на валу, d делительный диаметр шестерни: момент 1 Н·м на шестерне с делительным диаметром 20 мм даёт 100 Н.
Гибкий кабель-канал
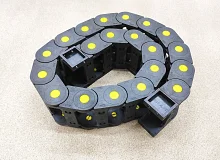
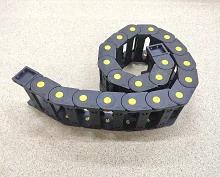
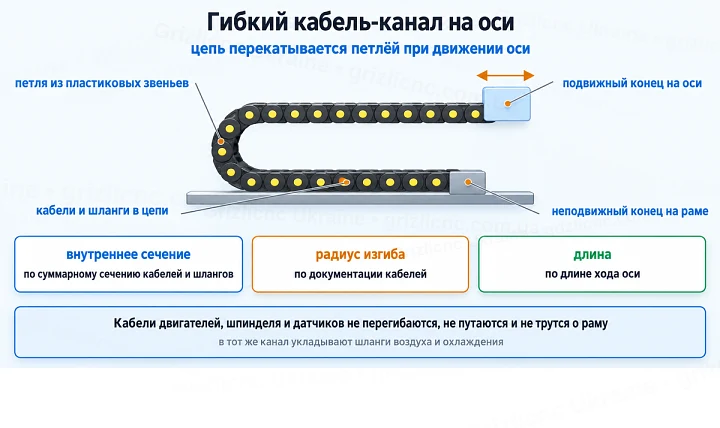
Гибкий кабель-канал укладывает кабели двигателей, шпинделя и датчиков, а также шланги воздуха и охлаждения, которые идут к подвижным частям станка. Цепь из пластиковых звеньев перекатывается петлёй при движении оси: один конец закреплён на раме, другой на подвижной части. Кабели не перегибаются, не путаются и не трутся о раму, а изгибаются по радиусу петли.
- Внутреннее сечение подбирают по суммарному сечению кабелей и шлангов с запасом места. Каналы выпускают с внутренним сечением от 10x10 и 10x15 мм для 3D-принтеров и лёгких осей до 25x77 и 35x50 мм для портальных станков.
- Радиус изгиба канала должен быть не меньше допустимого радиуса изгиба кабелей по их документации.
- Длину канала считают по длине хода оси: неподвижный конец крепят посередине хода, и длина канала равна половине хода плюс длина петли изгиба.
- Наружные размеры канала с петлёй должны помещаться в станок по чертежу.
Подача СОЖ в зону резания
СОЖ отводит тепло от режущей кромки и заготовки, снижает трение и вымывает стружку из зоны резания. При обработке алюминия жидкость снижает налипание материала на кромки фрезы, а меньший нагрев заготовки означает меньшую тепловую деформацию и более точный размер.
| Способ подачи | Как работает | Когда выбирают |
|---|
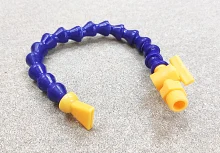
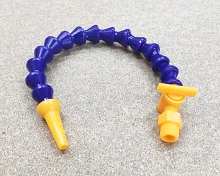
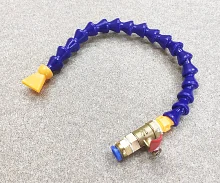
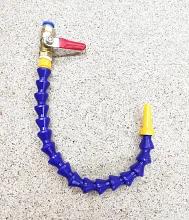
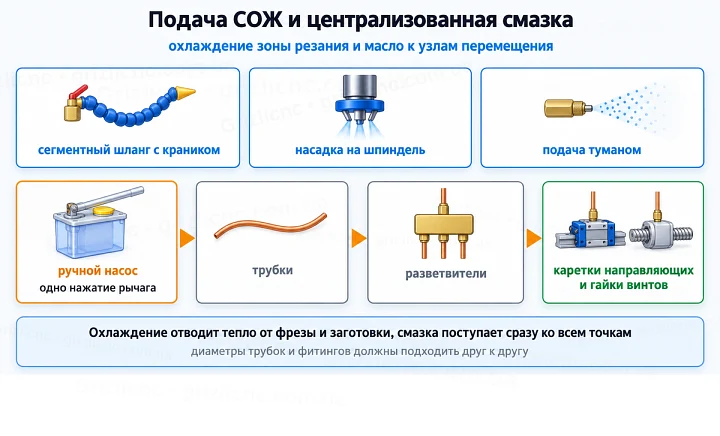
| Сегментный шланг с краником | Шланг из пластиковых шарнирных сегментов держит заданный изгиб, кран настраивает расход | Подача на один инструмент; узкий носик для точечной струи, плоский для широкой зоны |
| Насадка на шпиндель | Кольцо на корпусе шпинделя, жидкость подходит к инструменту по нескольким шлангам | Струя попадает на фрезу при любом направлении движения; диаметр кольца равен диаметру шпинделя, например 80 мм |
| Подача туманом | Сжатый воздух затягивает жидкость из ёмкости, форсунка распыляет смесь | Станки без поддона и сбора жидкости; нужен сжатый воздух, кожух и вентиляция |
Подключение шланга подбирают по трубке подачи: цанговый фитинг 8 мм под наружный диаметр трубки или резьбовой штуцер 1/2 дюйма под резьбу линии подачи.
Централизованная смазка
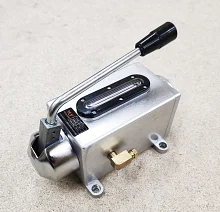
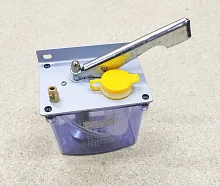
Система смазки подаёт масло от ручного насоса по трубкам через разветвители к кареткам направляющих и гайкам винтов. Одним нажатием рычага смазка поступает сразу ко всем точкам, и не нужно смазывать каждый узел отдельно. Без смазки шарики и дорожки направляющих и винтов изнашиваются быстрее, появляется люфт и станок теряет точность.
| Элемент | Что сверять | Пример |
|---|
| Ручной насос | Объём бака, порция за ход рычага, вязкость масла по табличке | Бак 0.6 л, порция 5 см³, масло 30#-68#; бак 0.5 л, порция 8 см³ |
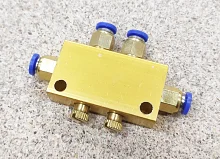
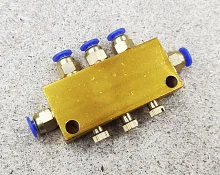
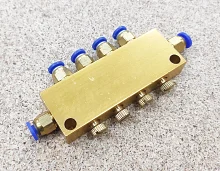
| Разветвитель | Число выходов по числу точек смазки, проходной блок для продолжения линии | Латунные блоки на 2, 3, 4 и 5 выходов |
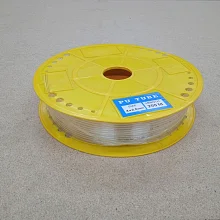
| Трубка | Наружный диаметр по цанговым штуцерам насоса и разветвителей | Полиуретан 4 мм, внутренний канал 2.5 мм |
| Пружинная защита | Внутренний диаметр больше наружного диаметра трубки | Стальная пружина с внутренним диаметром 7 мм |
Диаметры трубок и фитингов должны подходить друг к другу по всей системе. Как часто подавать масло, указывают производители направляющих и винтов. После сборки систему прокачивают рычагом, пока масло не появится на всех точках, и настраивают расход регулировочными винтами разветвителей.
Поворотная ось
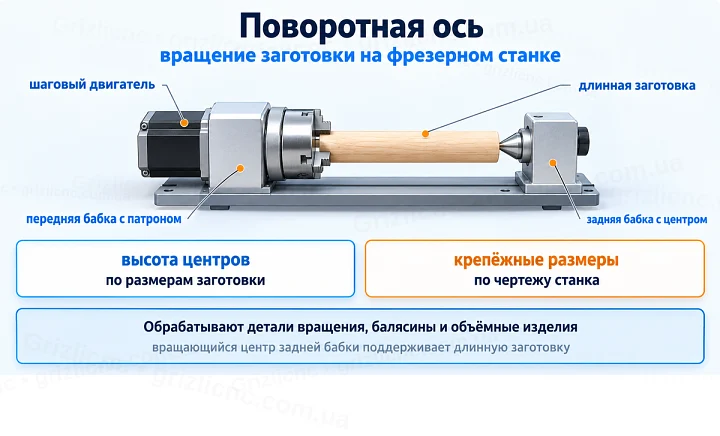
Поворотная ось добавляет станку вращение заготовки и превращает трёхосевой фрезерный станок в четырёхосевой, в программах эту ось обозначают буквой A. Передняя бабка с патроном вращает деталь от шагового двигателя, задняя бабка с вращающимся центром поддерживает длинную заготовку с другой стороны. С поворотной осью на фрезерном станке обрабатывают детали вращения, балясины и объёмные изделия, гравируют цилиндры и делают пазы по окружности через равные углы.
- Высоту центров подбирают по размерам заготовки: при высоте центра 65 мм над столом помещается заготовка радиусом меньше 65 мм, и над ней нужен запас хода по оси Z для фрезы.
- Передняя и задняя бабка должны иметь одинаковую высоту центра, иначе ось заготовки пойдёт наклонно.
- Патрон выбирают по диаметру и форме заготовок: патрон 100 мм с четырьмя кулачками удобно держит квадратный брус.
- При передаче 6:1, шаговом двигателе 200 шагов на оборот и дроблении 1/8 получается 200 x 8 x 6 / 360 = 26.667 шага на градус, один шаг двигателя поворачивает заготовку на 0.3°.
- Крепёжные размеры оснований сверяют по чертежу станка, контроллер должен поддерживать четвёртую ось, а для двигателя нужен отдельный драйвер.
Виброопоры
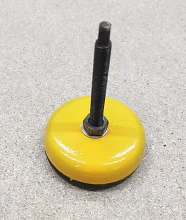
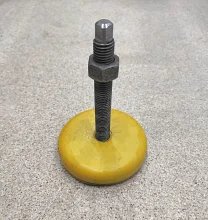
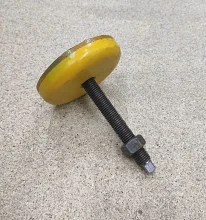
Виброопоры ставят под станину станка. Резьбовая шпилька позволяет выставить станок по уровню, а упругое основание гасит вибрацию и не даёт станку смещаться по полу. Опоры различаются диаметром основания, резьбой шпильки и допустимой нагрузкой.
| Диаметр опоры | Резьба шпильки | Допустимая нагрузка |
|---|
| 100 мм | M16 | 1000 кг |
| 120 мм | M12 | 1224 кг |
| 160 мм | M16 | 3570 кг |
| 185 мм | M20 | 5000 кг |
Нагрузку на одну опору считают делением массы станка с заготовкой на число опор и сравнивают с допустимой. Резьбу шпильки подбирают по отверстию в станине. После выравнивания шпильку фиксируют контргайкой, а через 2 недели работы уровень проверяют повторно: упругий элемент даёт усадку.
Как подобрать узлы
| Узел | Что сверить | Откуда взять данные |
|---|
| Ремень и шкивы | Профиль и шаг зуба, ширина, посадочное отверстие | Маркировка ремня, вал двигателя или винта |
| Рейка и шестерня | Модуль, число зубьев, отверстие ступицы, высота установки | Чертёж рейки и станка |
| Кабель-канал | Внутреннее сечение, радиус изгиба, длина хода | Сечение кабелей, их документация, ход оси |
| Подача СОЖ | Размер подключения, тип носика, диаметр шпинделя | Трубка подачи, диаметр корпуса шпинделя |
| Смазка | Число точек, диаметр трубки, вязкость масла | Число кареток и гаек, документация направляющих |
| Поворотная ось | Высота центров, патрон, передаточное число | Размеры заготовок, ход по Z, контроллер |
| Виброопоры | Нагрузка на опору, резьба шпильки | Масса станка, отверстия в станине |
Частые ошибки
- Подбирают шкив только по шагу, не сверив профиль зуба с ремнём.
- Подбирают шестерню другого модуля, чем у рейки, и передача заклинивает или работает с ударами.
- Не делают лыску на валу под стопорный винт шкива или шестерни, и деталь проворачивается под нагрузкой.
- На стыке отрезков рейки не выставляют шаг зубьев шаблоном, и ось подклинивает на стыке.
- Берут кабель-канал без запаса по сечению или с радиусом меньше допустимого для кабелей, и кабели перетираются и ломаются.
- Прокладывают трубки смазки с резкими перегибами, и масло не доходит до части точек.
- Ставят переднюю и заднюю бабку не в один паз стола, и ось заготовки идёт не параллельно оси X.
- Перемещают станок волоком на виброопорах и ломают шпильки.