Что такое станок с ЧПУ
Станок с числовым программным управлением (ЧПУ) перемещает инструмент не вручную, а по программе: каждая точка траектории, скорость подачи и включение шпинделя или лазера заданы в файле управляющей программы. Благодаря этому станок повторяет деталь сколько угодно раз одинаково и обрабатывает контуры и рельефы, которые вручную не сделать: раскрой листов по чертежу, объёмную резьбу по 3D-модели, гравировку фотографии на дереве.
Раньше такие станки покупали только крупные предприятия, а сегодня небольшие фрезерные и лазерные станки с ЧПУ работают в столярных мастерских, рекламных агентствах, на мелкосерийных производствах и в учебных классах. Ниже разобрано, из чего состоит станок, как программа превращается в движение, чем отличаются фрезерные и лазерные станки и на какие параметры смотреть при выборе.
Как устроен станок с ЧПУ
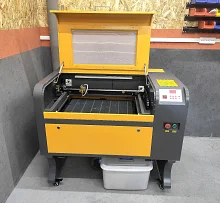
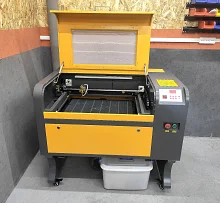
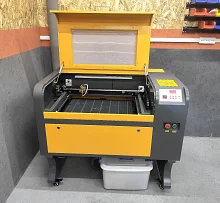
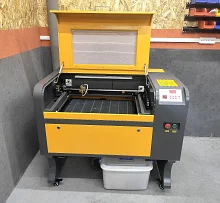
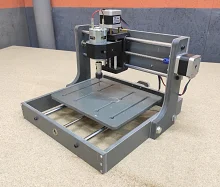
Большинство фрезерных и лазерных станков для листовых материалов построены по портальной схеме. Основа станка это станина с рабочим столом, на который кладут заготовку. Вдоль станины по направляющим ездит портал, мост с двумя опорами, это ось Y. По балке портала поперёк стола ездит каретка, это ось X. На каретке стоит узел оси Z, который поднимает и опускает шпиндель с фрезой. У лазерного станка вместо шпинделя на каретке стоит лазерная голова с фокусирующей линзой, а фокус настраивают высотой головы или подъёмным столом.
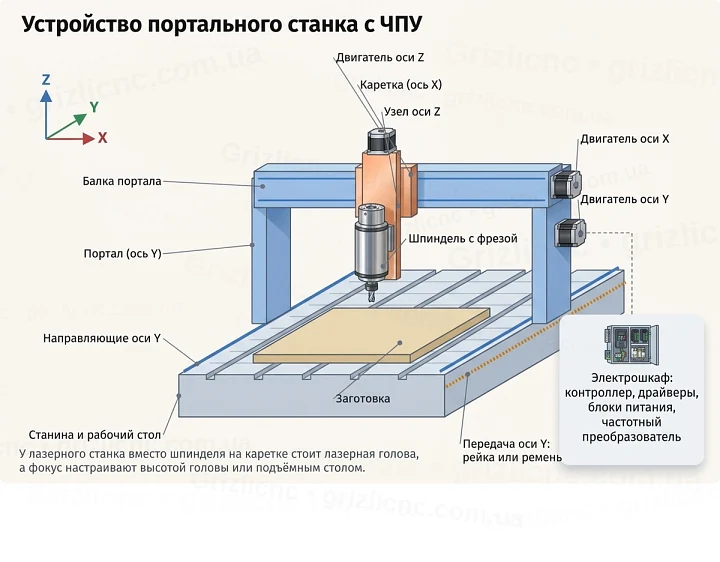
Каждая ось состоит из трёх частей. Направляющие держат узел и задают прямую линию движения: это круглые валы, валы на опоре или профильные рельсы с кареткой на шариках. Передача превращает вращение двигателя в линейное движение: зубчатый ремень, зубчатая рейка с шестернёй или винт с гайкой. Двигатель, шаговый или сервопривод, крутит передачу по сигналам драйвера. Драйверы, контроллер, блоки питания и частотный преобразователь шпинделя собраны в электрошкафу.
Точность и чистота реза зависят от всей цепочки сразу: гибкая станина, люфт в передаче или слабый двигатель дают погрешность, которую не исправит ни программа, ни дорогой шпиндель.
От модели до движения: CAD, CAM и G-код
Работа на станке с ЧПУ начинается на компьютере. В CAD-программе рисуют чертёж или 3D-модель детали. В CAM-программе по этой модели строят траекторию инструмента: выбирают фрезу, глубину за проход, подачу и обороты, порядок обработки. Постпроцессор CAM-программы переводит траекторию в G-код под конкретный контроллер. Для лазера всё делают в одной программе: векторные линии режут или гравируют контуром, растровые изображения гравируют построчно.
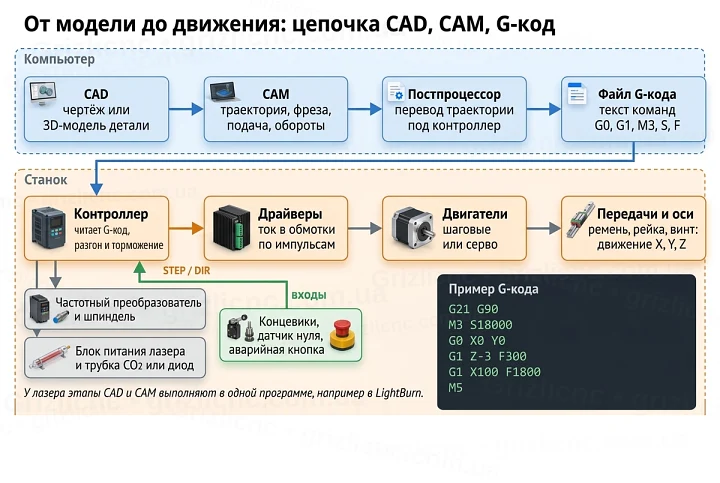
G-код это текст из коротких команд. Контроллер читает его строка за строкой, рассчитывает движение каждой оси с учётом разгона и торможения и выдаёт импульсы на драйверы, а драйверы подают ток в обмотки двигателей. Основные команды стандартны для большинства контроллеров:
| Команда | Что делает |
|---|
| G21 | Координаты в миллиметрах |
| G90 | Абсолютные координаты: X100 означает точку 100 мм от нуля, а не сдвиг на 100 мм |
| G0 X0 Y0 | Быстрое перемещение без резания |
| G1 X100 F1800 | Рабочий ход по прямой с подачей 1800 мм/мин |
| G2, G3 | Рабочий ход по дуге по часовой и против часовой стрелки |
| M3 S18000 | Включить шпиндель по часовой стрелке на 18 000 об/мин; у лазера S задаёт мощность |
| M5 | Выключить шпиндель или лазер |
Если станок режет не там, где нужно, причина может быть на любом звене: в модели, в настройках CAM, в постпроцессоре под другой контроллер или в механике. Поэтому новую программу сначала проверяют в симуляции CAM и пробным прогоном над заготовкой.
Фрезерные, лазерные CO2 и диодные станки
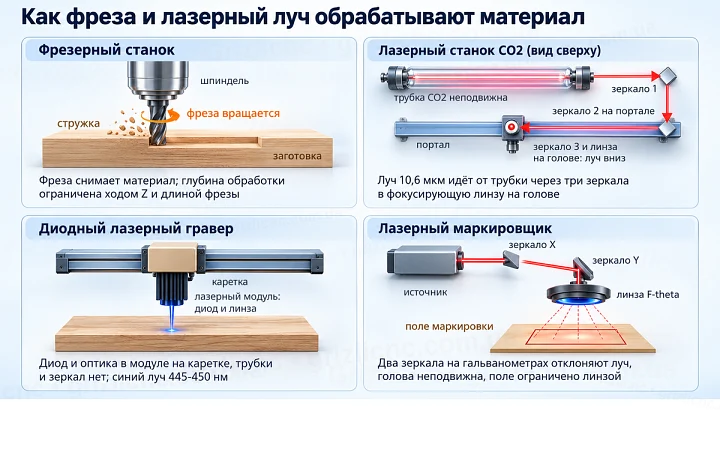
Фрезерный станок снимает материал вращающейся фрезой. Он режет листы насквозь, выбирает пазы и карманы, делает фаски и объёмные рельефы по 3D-модели, а глубина обработки ограничена ходом оси Z и длиной фрезы. Фрезер работает с толстыми заготовками и с материалами, которые лазер не берёт, например с алюминием и текстолитом, но нужна надёжная фиксация заготовки и удаление стружки.
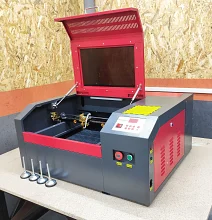
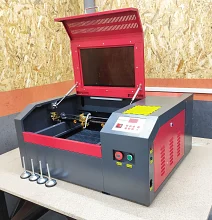
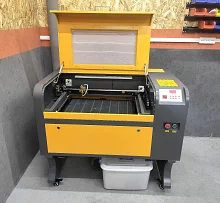
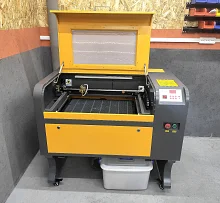
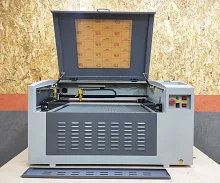
Лазерный станок CO2 режет и гравирует лучом с длиной волны 10,6 мкм. Газовая трубка лежит неподвижно в корпусе и питается напряжением в десятки киловольт, а луч доходит до головы через три зеркала: первое стоит у трубки, второе едет с порталом, третье на голове направляет луч вниз в фокусирующую линзу. Лазер не касается заготовки, поэтому её не надо зажимать, а в углах контура нет радиуса от фрезы. Зато на дереве и фанере рез оставляет тёмную обожжённую кромку, а толщина реза ограничена мощностью трубки.
Диодный лазерный гравер устроен проще: диод и оптика стоят в самом модуле на каретке, трубка, высоковольтный блок и зеркала не нужны. Такие граверы лёгкие и компактные, хорошо гравируют дерево, фанеру и кожу, режут бумагу, картон, ткань и тонкую фанеру. Луч у них синий, с длиной волны 445-450 нм, и прозрачные материалы его пропускают.
Лазерный маркировщик не двигает голову по порталу. Луч отклоняют два зеркала на гальванометрических приводах и фокусирует линза F-theta, поэтому маркировка идёт очень быстро, но только в пределах небольшого поля под линзой. Маркировщики с источником CO2 наносят надписи, логотипы и коды на неметаллические изделия.
Какие материалы обрабатывает каждый тип станка
Тип станка выбирают прежде всего по материалам и толщинам, с которыми предстоит работать. Главные ограничения задаёт физика: фреза режет всё, что позволяет жёсткость станка, а лазер работает только с материалами, которые поглощают его длину волны.
| Тип станка | Чем обрабатывает | Подходящие материалы | Ограничения |
|---|
| Фрезерный портальный | Вращающаяся фреза | Дерево, фанера, МДФ, пенопласт, пластики, акрил, текстолит, композиты, цветные металлы | Сталь требует жёсткого металлообрабатывающего станка; нужны прижимы и удаление стружки |
| Лазерный CO2 | Луч 10,6 мкм | Дерево, фанера, МДФ, акрил, в том числе прозрачный, кожа, ткань, бумага, картон | Металлы отражают большую часть излучения CO2; ПВХ и винил резать нельзя |
| Диодный лазер | Синий луч 445-450 нм | Гравировка дерева, фанеры, кожи; резка бумаги, картона, ткани, тонкой фанеры | Прозрачный акрил пропускает луч; ПВХ и винил резать нельзя |
| Лазерный маркировщик CO2 | Луч через гальваносканер | Маркировка неметаллических изделий | Небольшое поле маркировки, резка листов не его задача |
Отдельно о ПВХ и виниле: при нагреве лазером они выделяют хлороводород, который с влагой воздуха превращается в соляную кислоту. Она опасна для лёгких и разъедает зеркала, линзу, направляющие и электронику даже при хорошей вытяжке, поэтому эти материалы на лазере не режут и не гравируют. Искусственная кожа часто сделана на основе ПВХ, её нужно проверять до обработки.
Рабочее поле и жёсткость конструкции
Рабочее поле выбирают под размер заготовок, и здесь легко ошибиться на несколько миллиметров. Берёзовую фанеру выпускают квадратными листами 1525x1525 мм и прямоугольными 2440x1220 мм. На поле 1500x1500 мм квадратный лист не помещается на 25 мм, его придётся подрезать. Лист 2440x1220 мм целиком раскраивают на станке с полем не меньше 1220x2440 мм, например 1500x2500 мм. Ход оси Z определяет максимальную толщину заготовки вместе с длиной фрезы и высотой прижимов.
Чем больше поле, тем длиннее балка портала и тем важнее её жёсткость. Прогиб балки растёт как куб пролёта: при вдвое большем пролёте и той же нагрузке балка того же сечения прогибается в 8 раз сильнее. Поэтому у широких станков балка портала выше и массивнее, а направляющие стоят на жёсткой станине. Так же работает вылет инструмента по оси Z: чем ниже шпиндель опущен от каретки, тем сильнее он отклоняется под нагрузкой.
Направляющие тоже задают жёсткость. Круглые валы, закреплённые по концам, прогибаются посередине. Валы на опоре, например серии SBR, закреплены по всей длине и не провисают. Профильные рельсы с шариковыми каретками, например серий HGR и HGH, держат нагрузку во всех направлениях и опрокидывающий момент лучше валов, но требуют ровной и жёсткой опорной поверхности: рельс повторяет форму того, на чём стоит.
Привод осей: ремень, рейка, винт и ШВП
Передача определяет, на сколько миллиметров сдвигается ось за один оборот двигателя, а значит и разрешение, и максимальную скорость. Расчёт простой. Ремень со шагом 3 мм на шкиве с 20 зубьями сдвигает ось на 20 x 3 = 60 мм за оборот. Шестерня модуля 1 с 20 зубьями на рейке проходит длину делительной окружности: 3,1416 x 20 = 62,83 мм за оборот. Винт или ШВП с ходом 5 мм сдвигает гайку на 5 мм за оборот.
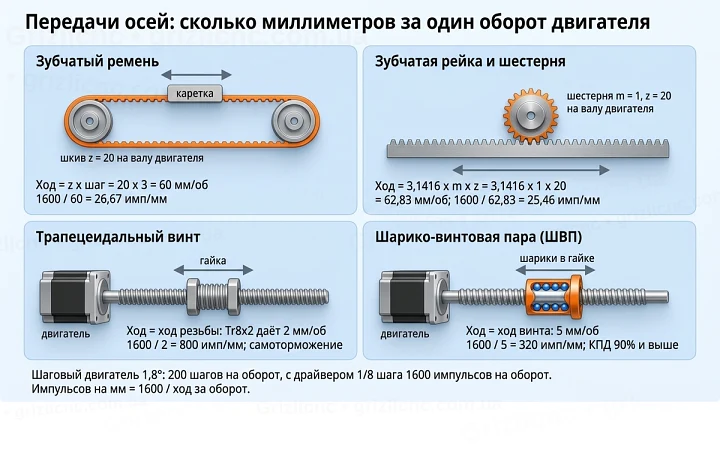
Шаговый двигатель с шагом 1,8° делает 200 шагов на оборот, с драйвером в режиме 1/8 шага это 1600 импульсов на оборот. Тогда ремень из примера даёт 26,67 импульса на миллиметр (0,0375 мм на импульс), рейка 25,46 импульса на миллиметр, винт с ходом 5 мм 320 импульсов на миллиметр (0,0031 мм на импульс). Для скорости 12 000 мм/мин (200 мм/с) рейке нужно 191 об/мин и 5 093 импульса в секунду, а винту с ходом 5 мм 2400 об/мин и 64 000 импульсов в секунду. Это больше, чем выдают Mach3 на ядре 25 кГц и GRBL с пределом 30 кГц, а момент шагового двигателя на высоких оборотах сильно падает. Поэтому длинные быстрые оси делают на рейке или ремне, а винт ставят туда, где важнее усилие и точность, например на ось Z.
| Передача | Ход за оборот в примере | Сильные стороны | Ограничения | Где ставят |
|---|
| Зубчатый ремень | 60 мм (шкив 20 зубьев, шаг 3 мм) | Простой, тихий, недорогой, высокая скорость | Растягивается под нагрузкой, жёсткость падает с длиной | Лазерные станки, лёгкие фрезеры по дереву и пластику |
| Рейка и шестерня | 62,83 мм (модуль 1, 20 зубьев) | Длина оси не ограничена, жёсткость не зависит от длины | Люфт в зацеплении, нужна точная установка рейки | Длинные оси больших фрезерных и лазерных станков |
| Трапецеидальный винт | Равен ходу резьбы | Самоторможение: ось Z не падает при отключении | КПД ниже, гайка изнашивается, невысокая скорость | Настольные станки, оси Z |
| ШВП | 5 мм (ход винта 5 мм) | КПД 90% и выше, малый люфт, высокое усилие | Нет самоторможения, длинный винт на высоких оборотах начинает бить | Оси Z, станки по металлу, точные короткие оси |
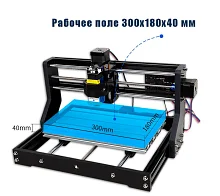
КПД шарико-винтовой пары у большинства моделей 90% и выше, у трапецеидального винта в 2-4 раза ниже, зато трапецеидальный винт с низким КПД не проворачивается под весом узла. У ШВП самоторможения нет, поэтому тяжёлую вертикальную ось удерживает момент двигателя или тормоз. Например, у настольного CNC3018 с полем 300x180x40 мм все три оси двигают трапецеидальные винты, а у больших лазерных и фрезерных станков длинные оси Y идут на рейке или ремне.
Шаговые двигатели и сервоприводы
Шаговый двигатель поворачивается на фиксированный угол на каждый импульс драйвера и держит позицию без датчика обратной связи. Это простая и недорогая система, которая стоит на большинстве любительских и небольших производственных станков. Слабое место в том, что контроллер не знает, выполнен ли шаг. Если нагрузка или ускорение больше, чем двигатель выдаёт на этих оборотах, он пропускает шаги, и вся дальнейшая обработка смещается без всякого сигнала об ошибке. Момент шагового двигателя падает с ростом оборотов, поэтому двигатель подбирают с запасом по моменту на рабочей скорости, а разгон в контроллере не задают слишком резким.
Сервопривод работает по замкнутому контуру: энкодер на валу сообщает драйверу реальное положение, драйвер сравнивает его с заданным и сам исправляет отставание. При перегрузке сервопривод выдаёт аварийный сигнал, а не теряет позицию молча. Между этими вариантами есть шаговые двигатели с энкодером и драйвером замкнутого контура: они проще в настройке, чем серво, и тоже замечают пропуск шагов.
Шпиндель и лазерный излучатель
Шпиндель фрезерного станка выбирают по мощности, охлаждению и цанговому патрону. Мощность определяет, какой объём материала станок снимает за минуту без остановки фрезы. Патрон определяет диаметр хвостовиков: по DIN 6499 цанга ER11 зажимает хвостовик до 7 мм, ER16 до 10 мм, ER20 до 13 мм. Режим резания считают по формулам: скорость резания v = 3,1416 x D x n / 1000, подача F = n x z x fz. Для фрезы 6 мм на 18 000 об/мин скорость резания 339 м/мин, а с двумя зубьями и подачей 0,05 мм на зуб подача 18 000 x 2 x 0,05 = 1800 мм/мин.
Шпиндель с воздушным охлаждением обдувает крыльчатка на валу, поэтому охлаждение слабеет на низких оборотах, а сам шпиндель шумнее. Шпиндель с водяным охлаждением работает без шума крыльчатки и охлаждается одинаково на любых оборотах, но ему нужен насос, бак и шланги, и включать его без циркуляции воды нельзя. В неотапливаемой мастерской вода в контуре может замёрзнуть. Производители шпинделей, например HQD, в инструкциях требуют перед работой на высоких оборотах прогнать шпиндель без нагрузки на низких оборотах, время прогрева указано в инструкции к модели.
У лазерного станка CO2 мощность трубки определяет толщину реза и скорость. Трубку охлаждает вода, которую прокачивает насос или чиллер; производители чиллеров рекомендуют дистиллированную или деионизированную воду. Включать трубку без протока воды нельзя. У диодных лазеров сравнивают оптическую мощность, то есть мощность луча. Электрическая мощность, которую модуль потребляет, всегда больше оптической, и в описаниях граверов их нередко смешивают.
Контроллер и программы
Контроллер определяет, нужен ли компьютер во время обработки и какими программами управлять станком. Автономный DSP контроллер с пультом читает файл с флешки и работает без компьютера. Контроллер с подключением по USB или Ethernet получает задание от компьютера, а импульсы формирует сам. Плата опторазвязки для порта LPT требует, чтобы импульсы формировал компьютер с программой Mach3 или LinuxCNC. Настольные станки часто работают на плате с прошивкой GRBL, которой G-код передают по USB из программы-отправителя.
Для лазерных станков выбор программы зависит от контроллера. Например, LightBurn поддерживает три класса контроллеров: G-код (GRBL и совместимые), DSP (Ruida, Trocen, TopWisdom) и гальваносканеры маркировщиков. Перед покупкой станка стоит проверить, с какой программой работает его контроллер и какой файл он принимает.
Установка и первый запуск
Станок ставят на ровное жёсткое основание и выставляют по уровню: перекос станины передаётся на геометрию портала. Габарит станка больше рабочего поля на ширину станины, опор портала и приводов, поэтому до покупки измеряют дверные проёмы и место в мастерской с запасом для обслуживания. Считают ток: станок мощностью 1500 Вт при 220 В потребляет 6,8 А, мощностью 2500 Вт 11,4 А. Розетка, провод и автомат должны выдерживать этот ток с запасом, станина, шпиндель и частотный преобразователь заземляют.
Фрезерному станку нужен пылесос или пылеулавливатель со шлангом к насадке шпинделя. Лазерному нужна вытяжка дыма наружу и обдув зоны реза воздухом: обдув убирает дым из-под линзы, гасит пламя и уменьшает обугливание кромки. Трубке CO2 нужна система охлаждения, а при работе с диодным лазером все, кто находится рядом, надевают защитные очки, рассчитанные на его длину волны.
Первый запуск проводят по шагам:
- Проверить на малой скорости ручными перемещениями, что каждая ось едет в нужную сторону, концевики срабатывают, а аварийная кнопка останавливает станок.
- Выполнить поиск нуля по концевикам.
- Проверить импульсы на миллиметр: задать перемещение 100 мм и измерить фактическое. Новое значение равно старому, умноженному на заданное и делённому на фактическое: при старом 80 и фактических 99,2 мм это 80 x 100 / 99,2 = 80,65.
- Проверить направление вращения шпинделя: по команде M3 шпиндель вращается по часовой стрелке, если смотреть сверху со стороны двигателя, а для такого вращения сделаны обычные фрезы правого резания.
- У лазера CO2 отъюстировать зеркала по пятнам на мишени у каждого зеркала, настроить фокусное расстояние линзы.
- Первую программу прогнать над заготовкой с поднятым инструментом или выключенным лучом, затем резать на обрезке.
Частые ошибки при выборе станка
- Рабочее поле подобрано впритык и не вмещает стандартный лист с учётом прижимов.
- От лёгкого портального фрезера по дереву ждут обработки стали. Такой станок рассчитан на дерево, пластики и цветные металлы.
- Лазер CO2 покупают для резки металла, а диодный для прозрачного акрила: оба ограничения задаёт длина волны.
- Диодные граверы сравнивают по потребляемой электрической мощности, а не по оптической.
- Не закладывают в бюджет пылеудаление, вытяжку, охлаждение трубки, прижимы и первый набор фрез.
- Длинную быструю ось ставят на винт, а потом не могут поднять скорость из-за частоты импульсов и падения момента двигателя.
- Покупают станок с платой LPT, не проверив, есть ли у компьютера настоящий порт LPT и подходящая версия Windows.
- Режут на лазере ПВХ и искусственную кожу неизвестного состава.
Обслуживание станка с ЧПУ
Больше всего станку вредят пыль и стружка на направляющих и передачах. После работы направляющие, рейки и винты очищают щёткой или пылесосом, рельсы и ШВП смазывают тем, что указал их производитель. Периодически проверяют натяжение ремней, зацепление шестерни с рейкой, затяжку стопорных винтов шкивов и муфт, крепёж портала. Прямоугольность портала проверяют по диагоналям: если диагонали прямоугольника, вырезанного на станке, равны, оси перпендикулярны.
Цанги и гайку патрона очищают от пыли и смолы при каждой смене фрезы: грязь в конусе даёт биение, которое ломает тонкие фрезы. У шпинделя с водяным охлаждением следят за уровнем и чистотой воды, у воздушного за чистотой крыльчатки и решётки. У лазера регулярно чистят линзу и зеркала: грязная оптика ослабляет луч и может треснуть от нагрева. Меняют воду в системе охлаждения, чистят воздуховод вытяжки и сотовый стол, после перевозки или удара заново проверяют юстировку. В электрошкафу подтягивают клеммы и следят, чтобы вентиляторы драйверов и блоков питания не забивались пылью.