Що таке оснащення верстата з ЧПУ
Оснащення для верстата з ЧПУ це вузли, які не входять до направляючих, двигунів і електроніки, але без них верстат не працює на повну силу. Передачі перетворюють обертання двигуна на переміщення осі, кабель-канал захищає проводку рухомих частин, подача ЗОР охолоджує зону різання, централізоване змащення подає мастило до кареток і гайок гвинтів, поворотна вісь додає обертання заготовки, а віброопори ставлять верстат рівно і гасять вібрацію.
Від цих вузлів залежать точність позиціювання, ресурс направляючих та інструменту і те, наскільки зручно обслуговувати верстат. Нижче для кожного вузла розібрано, як він працює, які параметри звіряти під час підбору і які помилки трапляються під час монтажу.
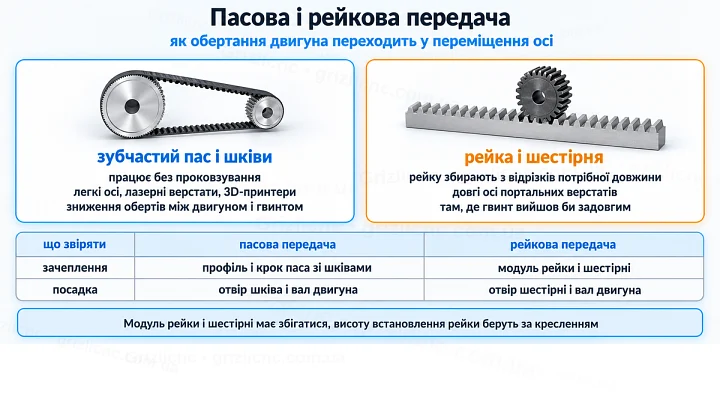
Пасова і рейкова передача
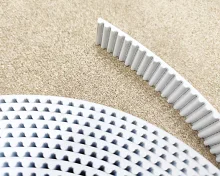
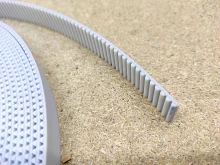
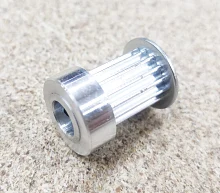
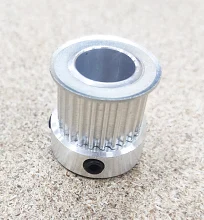
Зубчастий пас зі шківами передає обертання двигуна на вісь або на гвинт і працює без проковзування: зуби паса входять у западини шківа. Пасову передачу застосовують на легких осях, лазерних верстатах, 3D-принтерах і для зниження обертів між двигуном і гвинтом. Наприклад, шків HTD3M на 15 зубів на двигуні і шків на 30 зубів на гвинті дають передачу 2:1: гвинт обертається вдвічі повільніше, а момент на ньому вдвічі більший без урахування втрат.
Пас і шківи підбирають за профілем і кроком зуба: HTD3M із кроком 3 мм, HTD5M із кроком 5 мм, GT2 із кроком 2 мм. Профіль паса і шківа має збігатися: HTD і GT2 відрізняються формою зуба. Ширина шківа має бути не меншою за ширину паса, а посадковий отвір шківа збігатися з валом двигуна або гвинта: 5, 8 або 14 мм.
Рейкова передача складається із зубчастої рейки і шестірні на валу двигуна. Рейку збирають з відрізків потрібної довжини, тому рейкову передачу ставлять на довгі осі портальних верстатів, де гвинт вийшов би задовгим: довгий гвинт прогинається під власною вагою, а довгий пас розтягується під навантаженням. Модуль рейки і шестірні має збігатися, у модуля 1 крок зубів 3.14 мм. Висоту встановлення рейки беруть за кресленням: до половини ділильного діаметра шестірні додають висоту ділильної лінії рейки над її основою.
| Параметр | Ходовий гвинт | Зубчастий пас | Зубчаста рейка |
|---|
| Довжина осі | Короткі й середні осі | Легкі осі | Довгі осі, нарощується відрізками |
| Жорсткість | Висока на короткій довжині | Падає з довжиною паса | Не залежить від довжини осі |
| Що звіряти | Діаметр і крок гвинта, опори | Профіль і крок паса зі шківами | Модуль рейки і шестірні |
| Обслуговування | Змащення гайки | Натяг паса | Змащення зубів, захист від стружки |
Як розрахувати переміщення осі
Контролеру потрібне число кроків двигуна на міліметр переміщення. Кроковий двигун робить 200 кроків на оберт, при дробленні кроку 1/8 це 1600 кроків. За один оберт шків переміщує пас на крок зуба, помножений на число зубів, а шестірня проходить по рейці 3.1416 x m x z, де m модуль, z число зубів. Число кроків на міліметр дорівнює 1600, поділеному на шлях за оберт.
| Шків або шестірня | Зуб | Шлях за оберт | Кроків на мм при 1600 кроках на оберт |
|---|
| Шків GT2, 16 зубів | крок 2 мм | 32 мм | 50.000 |
| Шків HTD3M, 15 зубів | крок 3 мм | 45 мм | 35.556 |
| Шків HTD5M, 12 зубів | крок 5 мм | 60 мм | 26.667 |
| Шестірня M1, 18 зубів | модуль 1 | 56.55 мм | 28.294 |
| Шестірня M1, 25 зубів | модуль 1 | 78.54 мм | 20.372 |
Що менший шлях за оберт, то дрібніший крок переміщення і більше тягове зусилля, але то нижча швидкість осі при тій самій частоті обертання двигуна. Тягове зусилля рейкової передачі дорівнює 2 x T / d, де T момент на валу, d ділильний діаметр шестірні: момент 1 Н·м на шестірні з ділильним діаметром 20 мм дає 100 Н.
Гнучкий кабель-канал
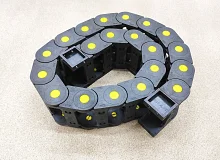
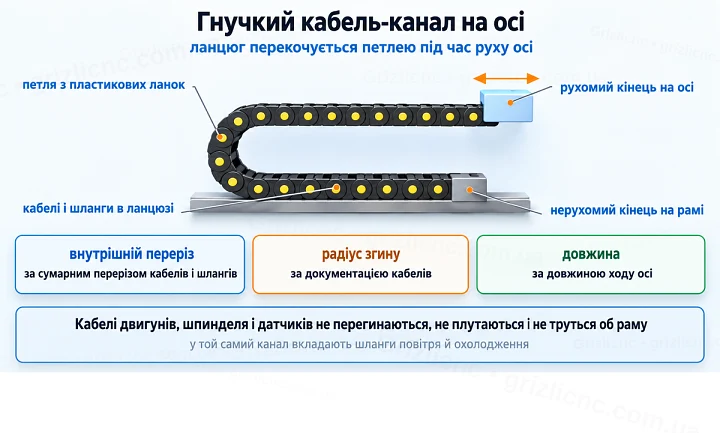
Гнучкий кабель-канал вкладає кабелі двигунів, шпинделя і датчиків, а також шланги повітря й охолодження, які йдуть до рухомих частин верстата. Ланцюг із пластикових ланок перекочується петлею під час руху осі: один кінець закріплений на рамі, інший на рухомій частині. Кабелі не перегинаються, не плутаються і не труться об раму, а згинаються по радіусу петлі.
- Внутрішній переріз підбирають за сумарним перерізом кабелів і шлангів із запасом місця. Канали випускають із внутрішнім перерізом від 10x10 і 10x15 мм для 3D-принтерів і легких осей до 25x77 і 35x50 мм для портальних верстатів.
- Радіус згину каналу має бути не меншим за допустимий радіус згину кабелів за їхньою документацією.
- Довжину каналу рахують за довжиною ходу осі: нерухомий кінець кріплять посередині ходу, і довжина каналу дорівнює половині ходу плюс довжина петлі згину.
- Зовнішні розміри каналу з петлею мають уміщатися у верстат за кресленням.
Подача ЗОР у зону різання
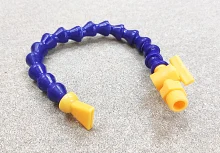
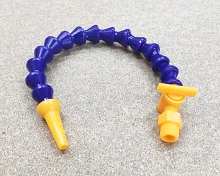
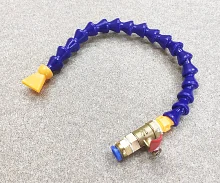
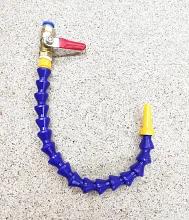
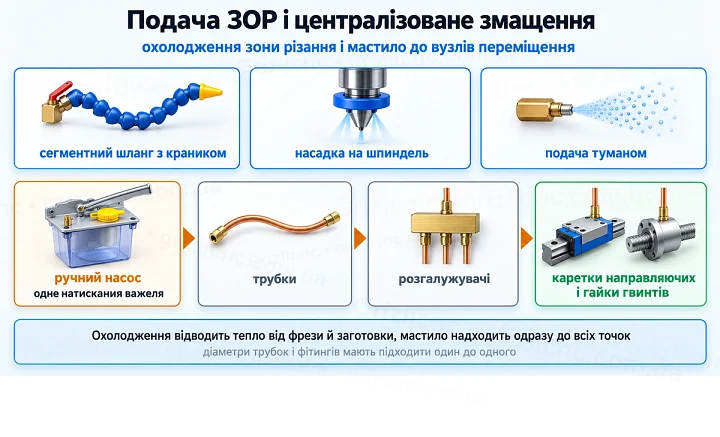
ЗОР відводить тепло від ріжучої кромки і заготовки, знижує тертя і вимиває стружку із зони різання. Під час обробки алюмінію рідина зменшує налипання матеріалу на кромки фрези, а менший нагрів заготовки означає меншу теплову деформацію і точніший розмір.
| Спосіб подачі | Як працює | Коли обирають |
|---|
| Сегментний шланг з краником | Шланг із пластикових шарнірних сегментів тримає заданий вигин, кран налаштовує витрату | Подача на один інструмент; вузький носик для точкового струменя, плаский для широкої зони |
| Насадка на шпиндель | Кільце на корпусі шпинделя, рідина підходить до інструменту кількома шлангами | Струмінь потрапляє на фрезу за будь-якого напрямку руху; діаметр кільця дорівнює діаметру шпинделя, наприклад 80 мм |
| Подача туманом | Стиснене повітря затягує рідину з ємності, форсунка розпилює суміш | Верстати без піддона і збору рідини; потрібні стиснене повітря, кожух і вентиляція |
Підключення шланга підбирають за трубкою подачі: цанговий фітинг 8 мм під зовнішній діаметр трубки або різьбовий штуцер 1/2 дюйма під різьбу лінії подачі.
Централізоване змащення
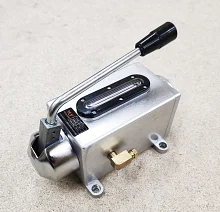
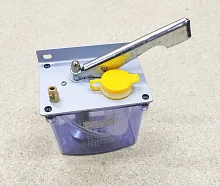
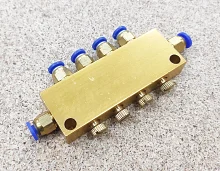
Система змащення подає мастило від ручного насоса трубками через розгалужувачі до кареток направляючих і гайок гвинтів. Одним натисканням важеля мастило надходить одразу до всіх точок, і не потрібно змащувати кожен вузол окремо. Без змащення кульки й доріжки направляючих і гвинтів зношуються швидше, з’являється люфт і верстат втрачає точність.
| Елемент | Що звіряти | Приклад |
|---|
| Ручний насос | Об’єм бака, порція за хід важеля, в’язкість мастила за табличкою | Бак 0.6 л, порція 5 см³, мастило 30#-68#; бак 0.5 л, порція 8 см³ |
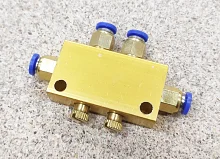
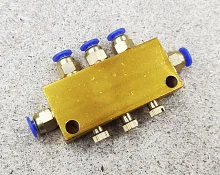
| Розгалужувач | Кількість виходів за кількістю точок змащення, прохідний блок для продовження лінії | Латунні блоки на 2, 3, 4 і 5 виходів |
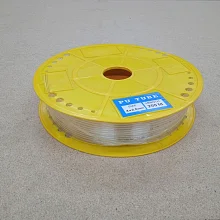
| Трубка | Зовнішній діаметр за цанговими штуцерами насоса і розгалужувачів | Поліуретан 4 мм, внутрішній канал 2.5 мм |
| Пружинний захист | Внутрішній діаметр більший за зовнішній діаметр трубки | Сталева пружина з внутрішнім діаметром 7 мм |
Діаметри трубок і фітингів мають підходити один до одного по всій системі. Як часто подавати мастило, вказують виробники направляючих і гвинтів. Після складання систему прокачують важелем, доки мастило не з’явиться на всіх точках, і налаштовують витрату регулювальними гвинтами розгалужувачів.
Поворотна вісь
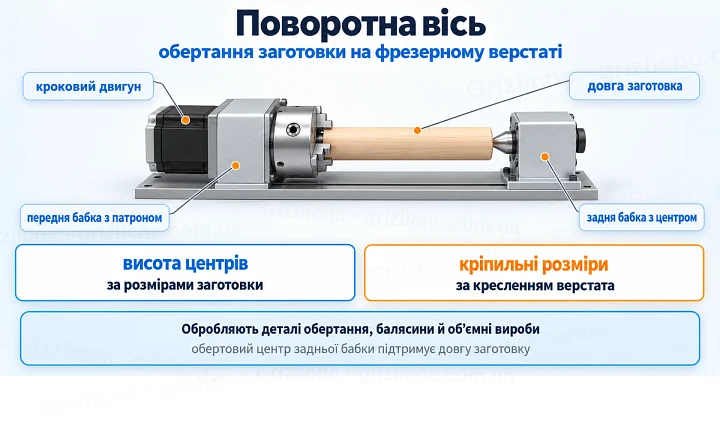
Поворотна вісь додає верстату обертання заготовки і перетворює тривісний фрезерний верстат на чотиривісний, у програмах цю вісь позначають літерою A. Передня бабка з патроном обертає деталь від крокового двигуна, задня бабка з обертовим центром підтримує довгу заготовку з іншого боку. З поворотною віссю на фрезерному верстаті обробляють деталі обертання, балясини й об’ємні вироби, гравіюють циліндри і роблять пази по колу через рівні кути.
- Висоту центрів підбирають за розмірами заготовки: при висоті центру 65 мм над столом уміщається заготовка радіусом менше 65 мм, і над нею потрібен запас ходу по осі Z для фрези.
- Передня і задня бабка мають мати однакову висоту центру, інакше вісь заготовки піде похило.
- Патрон обирають за діаметром і формою заготовок: патрон 100 мм із чотирма кулачками зручно тримає квадратний брус.
- При передачі 6:1, кроковому двигуні 200 кроків на оберт і дробленні 1/8 виходить 200 x 8 x 6 / 360 = 26.667 кроку на градус, один крок двигуна повертає заготовку на 0.3°.
- Кріпильні розміри основ звіряють за кресленням верстата, контролер має підтримувати четверту вісь, а для двигуна потрібен окремий драйвер.
Віброопори
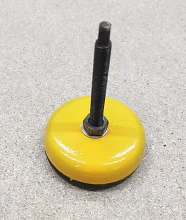
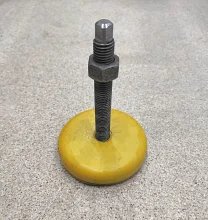
Віброопори ставлять під станину верстата. Різьбова шпилька дає змогу виставити верстат за рівнем, а пружна основа гасить вібрацію і не дає верстату зміщуватися по підлозі. Опори відрізняються діаметром основи, різьбою шпильки і допустимим навантаженням.
| Діаметр опори | Різьба шпильки | Допустиме навантаження |
|---|
| 100 мм | M16 | 1000 кг |
| 120 мм | M12 | 1224 кг |
| 160 мм | M16 | 3570 кг |
| 185 мм | M20 | 5000 кг |
Навантаження на одну опору рахують діленням маси верстата із заготовкою на кількість опор і порівнюють із допустимим. Різьбу шпильки підбирають за отвором у станині. Після вирівнювання шпильку фіксують контргайкою, а через 2 тижні роботи рівень перевіряють повторно: пружний елемент дає усадку.
Як підібрати вузли
| Вузол | Що звірити | Звідки взяти дані |
|---|
| Пас і шківи | Профіль і крок зуба, ширина, посадковий отвір | Маркування паса, вал двигуна або гвинта |
| Рейка і шестірня | Модуль, кількість зубів, отвір маточини, висота встановлення | Креслення рейки і верстата |
| Кабель-канал | Внутрішній переріз, радіус згину, довжина ходу | Переріз кабелів, їхня документація, хід осі |
| Подача ЗОР | Розмір підключення, тип носика, діаметр шпинделя | Трубка подачі, діаметр корпусу шпинделя |
| Змащення | Кількість точок, діаметр трубки, в’язкість мастила | Кількість кареток і гайок, документація направляючих |
| Поворотна вісь | Висота центрів, патрон, передавальне число | Розміри заготовок, хід по Z, контролер |
| Віброопори | Навантаження на опору, різьба шпильки | Маса верстата, отвори в станині |
Часті помилки
- Підбирають шків лише за кроком, не звіривши профіль зуба з пасом.
- Підбирають шестірню іншого модуля, ніж у рейки, і передача заклинює або працює з ударами.
- Не роблять лиску на валу під стопорний гвинт шківа або шестірні, і деталь провертається під навантаженням.
- На стику відрізків рейки не виставляють крок зубів шаблоном, і вісь підклинює на стику.
- Беруть кабель-канал без запасу за перерізом або з радіусом, меншим за допустимий для кабелів, і кабелі перетираються та ламаються.
- Прокладають трубки змащення з різкими перегинами, і мастило не доходить до частини точок.
- Ставлять передню і задню бабку не в один паз столу, і вісь заготовки йде не паралельно осі X.
- Переміщують верстат волоком на віброопорах і ламають шпильки.