Что такое поворотная ось станка ЧПУ
Поворотная ось превращает трёхосевой фрезерный станок с ЧПУ в четырёхосевой. Заготовку зажимают в патроне передней бабки, и шаговый двигатель поворачивает её на заданный угол по команде контроллера. Ось вращения параллельна оси X станка, в программах её обозначают буквой A. Фреза обрабатывает заготовку сверху, а поворотная ось подставляет под неё нужную сторону.
Из чего состоит поворотная ось
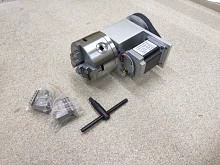
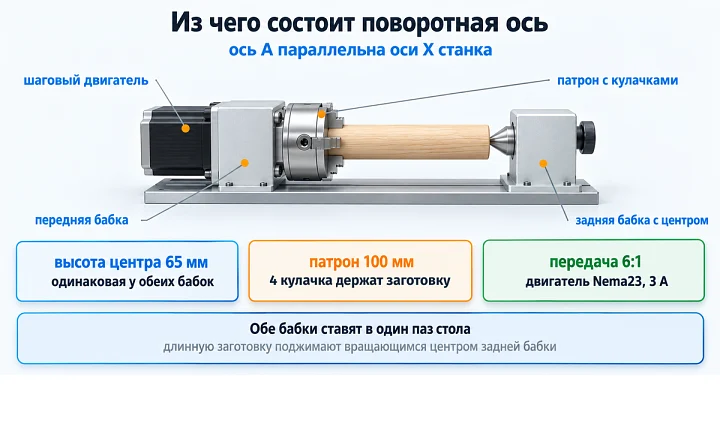
- Передняя бабка. Корпус со шпинделем, патрон для зажима заготовки, шаговый двигатель и понижающая передача между двигателем и шпинделем.
- Патрон. Кулачки зажимают заготовку по наружной или внутренней поверхности. Комплект прямых и обратных кулачков расширяет диапазон диаметров зажима.
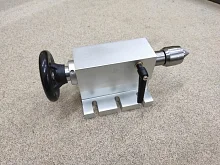
- Задняя бабка. Корпус с пинолью и вращающимся центром. Маховик выдвигает пиноль, центр упирается в торец заготовки, рычаг фиксирует пиноль в нужном положении.
- Основания. Пазы под болты для крепления к столу станка и выступ снизу для выравнивания по пазу стола.
Как работает привод оси
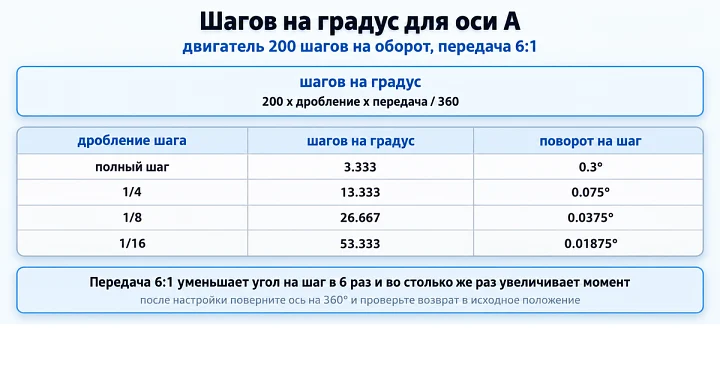
Шаговый двигатель делает шаг 1.8°, то есть 200 шагов на оборот. Например, ремённая передача 6:1 уменьшает угол поворота заготовки в 6 раз: один шаг двигателя поворачивает её на 0.3°. Во столько же раз передача увеличивает момент на шпинделе без учёта потерь и уменьшает скорость вращения.
Контроллер считает ось A в градусах, поэтому в настройках указывают число шагов на градус. Расчёт: 200 шагов x дробление шага драйвера x передаточное число / 360°. При дроблении 1/8 и передаче 6:1 получается 200 x 8 x 6 / 360 = 26.667 шага на градус.
| Дробление шага драйвера | Шагов на градус при передаче 6:1 | Поворот заготовки на один шаг |
|---|
| полный шаг | 3.333 | 0.3° |
| 1/4 | 13.333 | 0.075° |
| 1/8 | 26.667 | 0.0375° |
| 1/16 | 53.333 | 0.01875° |
Дробление уменьшает угол на шаг, но момент двигателя на микрошаге ниже, чем на полном шаге, поэтому точность поворота под нагрузкой определяет и передача, и жёсткость зажима заготовки.
Подача по оси A
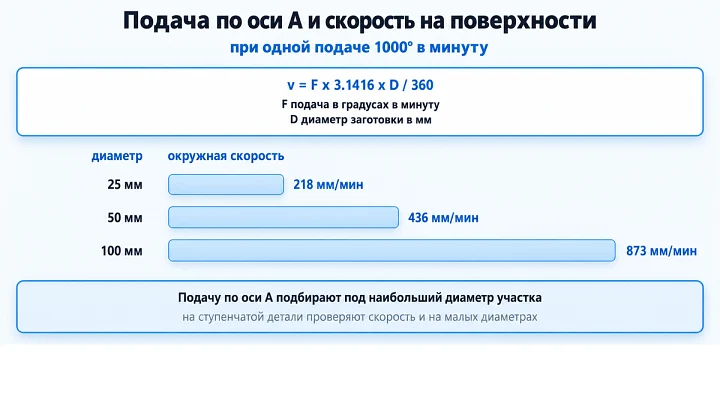
Контроллер задаёт подачу по оси A в градусах в минуту, поэтому скорость резания на поверхности заготовки зависит от её диаметра: v = F x 3.1416 x D / 360, где F подача в градусах в минуту, D диаметр в миллиметрах. При подаче 1000° в минуту заготовка диаметром 50 мм проходит под фрезой 436 мм в минуту, диаметром 100 мм уже 873 мм в минуту.
| Диаметр заготовки | Окружная скорость при 1000° в минуту |
|---|
| 25 мм | 218 мм/мин |
| 50 мм | 436 мм/мин |
| 100 мм | 873 мм/мин |
Поэтому подачу по оси A подбирают под наибольший диаметр обрабатываемого участка, а при обработке ступенчатой детали проверяют скорость и на малых диаметрах.
Что обрабатывают на поворотной оси
- Тела вращения из дерева и пластика: балясины, ножки мебели, ручки, фигурные валы.
- Объёмная резьба и рельеф по всей поверхности цилиндрической заготовки.
- Гравировка надписей и узоров на цилиндрах и кольцах.
- Пазы, отверстия и лыски, расположенные по окружности через равные углы.
Как подобрать поворотную ось
- Высота центра. Высота центра задаёт наибольший радиус заготовки, который помещается над столом. Кроме того, над заготовкой нужен запас хода по оси Z для фрезы и шпинделя.
- Одна высота центра у обеих бабок. Передняя и задняя бабка должны иметь одинаковую высоту центра, иначе ось заготовки пойдёт наклонно.
- Патрон. Диаметр патрона и число кулачков выбирают по диаметру и форме заготовок: четыре кулачка удобно держат квадратный брус.
- Передаточное число. Чем больше передаточное число, тем меньше угол поворота на шаг двигателя и больше момент на шпинделе, но тем медленнее вращение.
- Электроника. Контроллер станка должен поддерживать четвёртую ось, для двигателя нужен отдельный драйвер с током, подходящим к двигателю.
| Параметр | Передняя бабка | Задняя бабка |
|---|
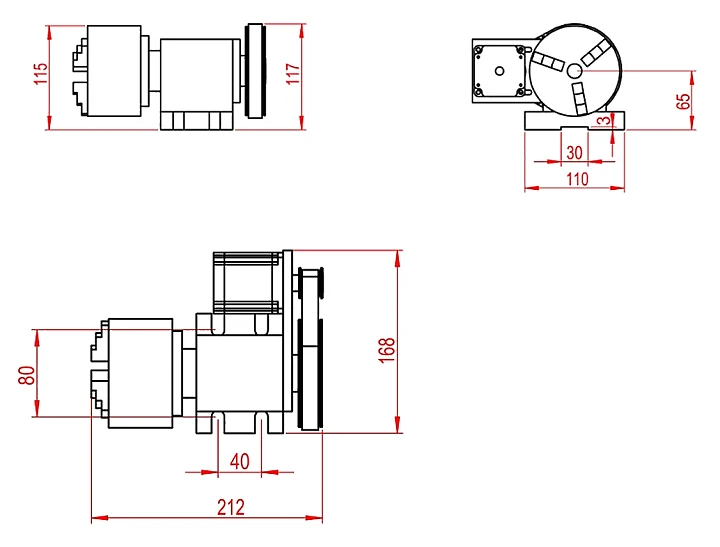
| Высота центра | 65 мм | 65 мм |
| Зажим заготовки | патрон 100 мм, 4 кулачка | вращающийся центр |
| Привод | шаговый двигатель Nema23, 3 А, передача 6:1 | нет |
| Основание | ширина 110 мм, выступ 30 мм под паз стола | выступ под паз стола |
С высотой центра 65 мм над столом помещается заготовка диаметром меньше 130 мм. Длину детали между патроном и центром ограничивает ход стола по оси X и длина паза, в который ставят обе бабки.
Установка и настройка
- Ставьте переднюю и заднюю бабку в один паз стола: выступы оснований выравнивают их по одной линии.
- Проверьте параллельность оси вращения оси X индикатором по цилиндрической оправке или по заготовке.
- Длинную заготовку поджимайте задней бабкой: без опоры второй конец отжимается фрезой и вибрирует.
- Не пережимайте заготовку центром: чрезмерный поджим нагружает подшипники обеих бабок.
- После настройки числа шагов на градус поверните ось командой на 360° и проверьте, что заготовка вернулась в исходное положение.
Частые ошибки
- Ставят заднюю бабку с другой высотой центра, и заготовка вращается с биением.
- Не поджимают длинную заготовку центром, и её свободный конец вибрирует под фрезой.
- Указывают в контроллере шаги на градус без учёта дробления драйвера или передачи, и ось поворачивается не на тот угол.
- Задают подачу по оси A как линейную, и на большом диаметре скорость резания выходит выше расчётной.
- Не проверяют запас хода по Z над заготовкой, и шпиндель упирается в деталь.
- Ставят бабки в разные пазы стола, и ось вращения идёт не параллельно оси X.