Что такое крепление шпинделя
Крепление шпинделя это деталь, которая соединяет цилиндрический корпус шпинделя с кареткой оси Z. Через неё на станок передаются все силы резания, поэтому от крепления зависят три вещи: насколько ровно ось фрезы стоит относительно стола, насколько шпиндель отклоняется под нагрузкой и можно ли менять его высоту без потери настройки.
Крепления делают из алюминия, литого или фрезерованного. Алюминий лёгкий, не добавляет оси Z лишней массы и хорошо обрабатывается, а точность задают обработанные поверхности: внутренняя расточка под корпус и опорная плоскость, которой крепление прилегает к каретке. Ниже разобраны типы креплений, подбор по диаметру, жёсткость, установка на каретку, регулировка высоты и проверка перпендикулярности.
Типы креплений
Все хомуты зажимают шпиндель одинаково: в корпусе крепления есть разрез, стяжные винты сводят его, и расточка обжимает корпус шпинделя по всей длине. Отличаются они числом винтов, массивностью и тем, как крепление ставится на станок.
| Тип крепления | Как зажимает шпиндель | Как крепится к станку | Где уместен |
|---|
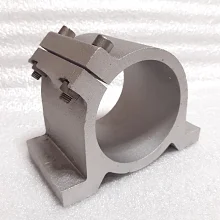
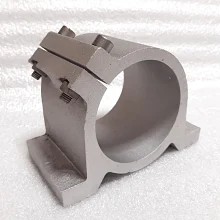
| Литой хомут с разрезом сверху | два стяжных винта сводят разрез над корпусом | основание с опорными полками, отверстия сверлят по месту | лёгкие шпиндели 65 и 80 мм на небольших станках |
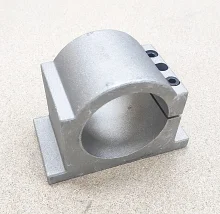
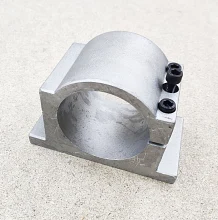
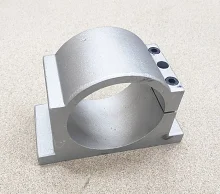
| Усиленный хомут с опорной плитой | три стяжных винта на боковом разрезе | широкая плита, к которой крепят болты каретки | шпиндели 80 и 100 мм, раскрой и фрезеровка с нагрузкой |
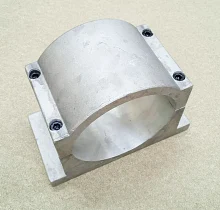
| Разъёмный хомут из двух половин | крышка притягивается к основанию четырьмя винтами | основание с плитой | тяжёлые шпиндели 125 мм, установка без снятия гайки и кабелей |
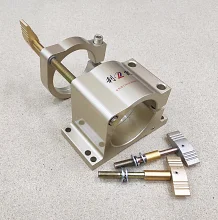
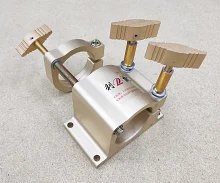
| Крепление с регулировкой высоты | барашковые винты корпуса, отдельное кольцо с ходовым винтом | основание с готовыми отверстиями | многошпиндельные станки и частая смена вылета инструмента |
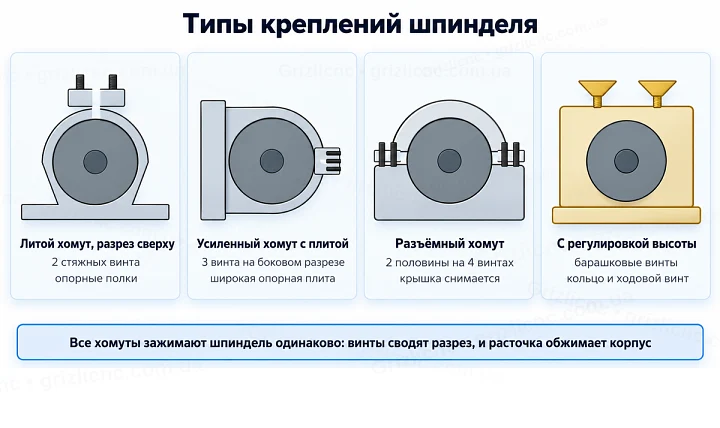
Чем больше стяжных винтов и чем длиннее расточка, тем равномернее давление на корпус и тем меньше шпиндель проворачивается и сползает под нагрузкой. Разъёмный хомут удобен для тяжёлых шпинделей: крышку снимают, шпиндель кладут в нижнюю половину, и его не нужно продевать через кольцо вместе с гайкой, разъёмом и трубками.
Подбор по диаметру корпуса
Хомут подбирают точно по диаметру корпуса шпинделя: 65, 80, 100 или 125 мм. Расточка сделана с небольшим зазором, а разрез оставляет запас на обжатие. Если разрез сошёлся полностью, а шпиндель ещё проворачивается, хомут больше корпуса, и такое соединение не будет жёстким.
Прокладки из ленты или жести между хомутом и корпусом не выход: они сминаются, шпиндель начинает гулять, а ось уходит под углом. Шпиндель 80 мм ставят только в хомут 80 мм. Обратное тоже важно: корпус нельзя загонять в узкую расточку силой, так легко повредить рубашку охлаждения или поцарапать посадочную поверхность.
Жёсткость и вылет
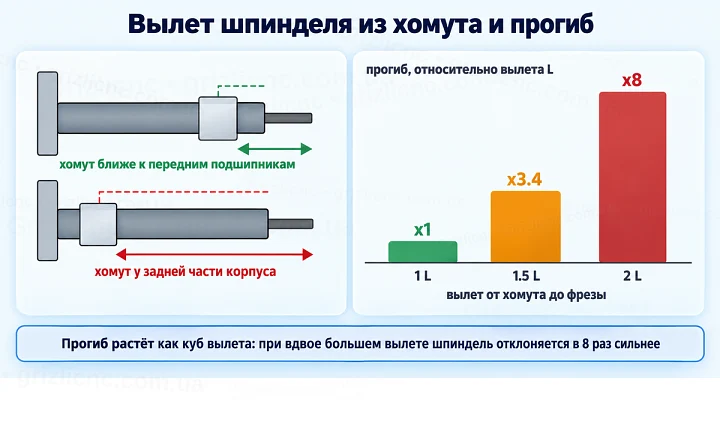
Шпиндель в хомуте работает как консоль: сила резания приложена к фрезе, а опора находится в креплении. Прогиб консоли растёт как куб вылета, поэтому при вдвое большем расстоянии от хомута до фрезы шпиндель отклоняется в 8 раз сильнее. Шпиндель зажимают так, чтобы хомут стоял как можно ближе к передней части корпуса, где находятся передние подшипники, а фреза выступала из цанги ровно настолько, насколько нужно для глубины обработки.
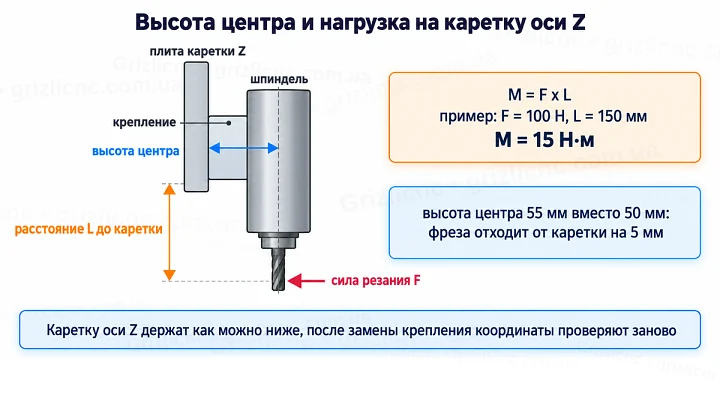
Вторая величина это высота центра: расстояние от опорной плоскости крепления до оси шпинделя. Она определяет плечо, на котором сила резания нагружает каретку оси Z. Например, при боковой силе 100 Н, приложенной в 150 мм ниже каретки, на каретку действует момент 15 Н·м, и он растёт пропорционально этому расстоянию. Поэтому каретку оси Z опускают как можно ниже, а длинный корпус шпинделя не выпускают далеко вниз из хомута.
При замене крепления на другое с иной высотой центра ось фрезы смещается на разницу высот: хомут с высотой центра 55 мм вместо 50 мм отодвинет фрезу от каретки на 5 мм. Это смещает рабочее поле и положение датчика длины инструмента, поэтому после замены координаты проверяют заново.
Установка на каретку оси Z
Крепление ставят на плиту каретки оси Z опорной плоскостью. Поверхность плиты и опорная плоскость должны быть чистыми и ровными: заусенец или стружка под опорой наклоняет шпиндель сильнее, чем допускает точная обработка. У литых хомутов без готовых отверстий отверстия размечают по каретке, сверлят по месту и ставят болты как можно шире по опоре, чтобы крепление не качалось.
Стяжные винты затягивают поочерёдно и равномерно, без рывков: алюминиевый корпус хомута мягче стальных винтов, и при перетяжке резьба срывается. Шпиндель затягивают уже стоящим на нужной высоте, а после первых часов работы затяжку проверяют ещё раз.
Регулировка по высоте
В хомуте без регулировки высоту шпинделя меняют, ослабив стяжные винты и сдвинув корпус. Это просто, но при сдвиге шпиндель может повернуться и наклониться, и после каждой перестановки высоту и наклон проверяют заново.
Крепление с регулировкой высоты решает это механически: на корпусе шпинделя ниже хомута зажимают отдельное кольцо, а ходовой винт с маховиком между кольцом и корпусом крепления поднимает или опускает шпиндель. Сначала ослабляют барашковые винты корпуса, винтом выставляют высоту, затем винты снова затягивают. На станках с несколькими шпинделями так выравнивают вылет всех фрез в одну плоскость, чтобы они работали на одинаковой глубине.
Проверка перпендикулярности
Ось шпинделя должна быть перпендикулярна плоскости стола. Если она наклонена, торец фрезы режет не плоско: один край опускается ниже другого. Разница по высоте между краями фрезы равна диаметру фрезы, умноженному на тангенс угла наклона:
| Наклон шпинделя | Разница по краям фрезы 25 мм | Разница по краям фрезы 50 мм |
|---|
| 0.05° | 0.022 мм | 0.044 мм |
| 0.1° | 0.044 мм | 0.087 мм |
| 0.2° | 0.087 мм | 0.175 мм |
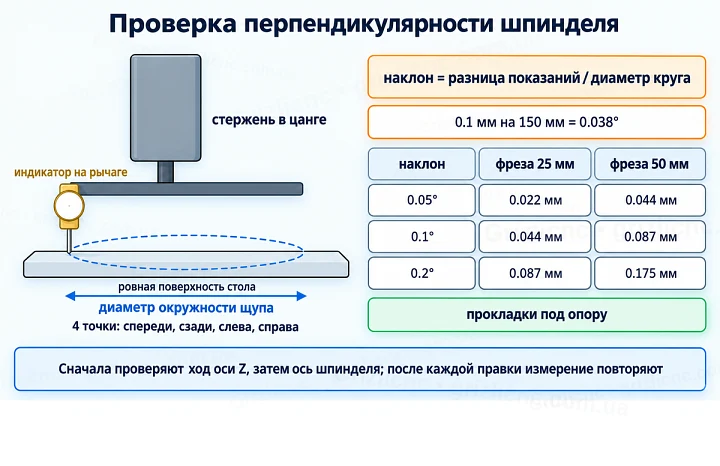
При фрезеровке рёбер и пазов такой наклон малозаметен, но при выравнивании жертвенного стола и фрезеровке плоскостей широкой фрезой он даёт ступеньки между проходами. Проверку начинают с оси Z: каретка должна ходить вертикально, иначе наклон шпинделя ничего не исправит. Затем в цангу ставят стержень с индикатором часового типа на рычаге и, поворачивая шпиндель рукой, касаются ровной поверхности стола спереди, сзади, слева и справа. Разница показаний делится на диаметр окружности, которую описывает щуп: 0.1 мм на окружности 150 мм дают наклон 0.038°.
Наклон вперёд и назад исправляют тонкими металлическими прокладками под опорную плоскость крепления, наклон вбок поворотом крепления или каретки на крепёжных отверстиях. После каждой правки болты затягивают и измерение повторяют, пока показания не сойдутся.
Типичные ошибки
- Взять хомут большего диаметра и подложить ленту под корпус.
- Зажать шпиндель за заднюю часть корпуса, оставив большой вылет вниз.
- Поставить крепление на плиту с заусенцами или стружкой под опорой.
- Перетянуть стяжные винты и сорвать резьбу в алюминии.
- Сменить крепление на другое с иной высотой центра и не проверить координаты.
- Не проверить перпендикулярность после установки и после переноса шпинделя по высоте.