Какие подшипники стоят в шпинделе
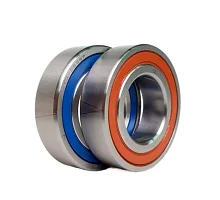
Вал электрошпинделя вращается на радиально-упорных шарикоподшипниках. Дорожки качения у них смещены так, что шарик касается колец под углом к оси, поэтому один подшипник воспринимает и радиальную, и осевую нагрузку, но осевую только в одну сторону. Чтобы вал держался в обоих направлениях, подшипники ставят парами или группами по 3 и 4 штуки, развёрнутыми нужным образом.
В шпинделях фрезерных станков ЧПУ применяют подшипники серии 70xx. В шпинделях с корпусом 80 мм спереди, ближе к цанге, стоят более крупные 7004 или 7005, сзади 7002. Например, в шпинделях 2.2 кВт с корпусом 80 мм стоят дуплекс 7005 P4 спереди и дуплекс 7002 P4 сзади. При ремонте подшипник подбирают по маркировке и размерам старого, а не по мощности шпинделя.
Радиальные шарикоподшипники 608 и 6000 устроены проще: у них нет угла контакта, они рассчитаны на радиальную нагрузку и небольшую осевую. Их ставят в узлы станка, где нет высоких оборотов и больших осевых сил: ролики, натяжители, опоры приспособлений.
Расшифровка маркировки
У китайских производителей шпиндельных подшипников маркировка строится по одной схеме. Разберём её на примере H7005C-2RZ/P4 DT.
| Часть маркировки | Что означает |
|---|
| H | высокоскоростная шпиндельная серия |
| 7 | радиально-упорный шарикоподшипник |
| 0 | серия диаметров, 0 означает особо лёгкую серию |
| 05 | код диаметра вала: 00 = 10 мм, 01 = 12 мм, 02 = 15 мм, 03 = 17 мм, от 04 код умножают на 5, 05 = 25 мм |
| C | угол контакта 15°, AC означает 25°, B означает 40° |
| TA, TN | исполнение сепаратора |
| 2RZ | два резиновых бесконтактных уплотнения, 2RS контактные уплотнения |
| P4 | класс точности по ISO |
| DT, DB, DF | схема установки пары |
| A, B, C или L, M, H после схемы | преднатяг: лёгкий, средний, сильный |
| HQ1 | керамические шарики из нитрида кремния |
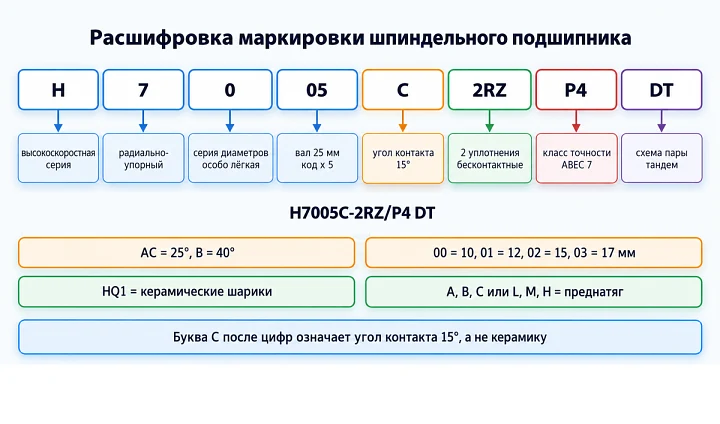
Буква C в маркировке шпиндельного подшипника обозначает угол контакта, а не керамику. Керамические шарики обозначают суффиксом HQ1 или приставкой HC. Угол 15° даёт более высокую жёсткость в радиальном направлении и большие допустимые обороты, угол 25° держит большую осевую нагрузку.
Размеры серии 70xx стандартные: 7002 имеет размер 15 x 32 x 9 мм, 7003 имеет размер 17 x 35 x 10 мм, 7004 имеет размер 20 x 42 x 12 мм, 7005 имеет размер 25 x 47 x 12 мм. У дуплексу ширина пары в 2 раза больше ширины одного подшипника.
Классы точности P5, P4 и P2
Класс точности задаёт допуски на размеры колец и на их биение. Чем выше класс, тем меньше биение вала и тем ровнее нагрузка на шарики на высоких оборотах.
| ISO | ABEC | ГОСТ | Применение |
|---|
| P0 | ABEC 1 | 0 | обычные узлы машин |
| P6 | ABEC 3 | 6 | электродвигатели, редукторы |
| P5 | ABEC 5 | 5 | шпиндели на умеренных оборотах |
| P4 | ABEC 7 | 4 | шпиндели фрезерных станков ЧПУ |
| P2 | ABEC 9 | 2 | высокоскоростные и шлифовальные шпиндели |
Для шпинделей фрезерных станков ЧПУ основной класс P4. Класс P2 заметно дороже, а выигрыш в биении в таком шпинделе теряется на цанге и гайке. Подшипник P4 известного европейского или японского бренда и китайский подшипник P4 изготовлены по одним допускам, а в цену известного бренда входит и стоимость имени.
Схемы установки DB, DF и DT
| Схема | Как стоят подшипники | Осевая нагрузка | Особенности |
|---|
| DB, О-образная | широкими торцами наружных колец друг к другу | в обе стороны | высокая жёсткость на опрокидывание, плохо переносит перекос |
| DF, Х-образная | узкими торцами наружных колец друг к другу | в обе стороны | меньшая жёсткость на опрокидывание, лучше переносит перекос |
| DT, тандем | оба в одну сторону | в одну сторону, делится на 2 подшипника | большая осевая грузоподъёмность в одном направлении |
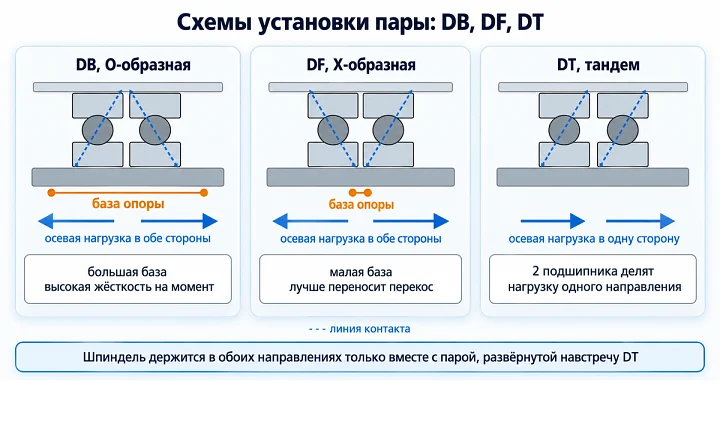
В схеме DB линии контакта расходятся от оси, и расстояние между точками опоры на валу больше ширины пары. Поэтому пара DB лучше держит изгибающий момент от силы резания и чаще других применяется в передней опоре. В схеме DF линии контакта сходятся, точки опоры близко, пара легче подстраивается под перекос вала, но хуже держит момент. Пара DT воспринимает осевую силу только в одном направлении, поэтому в шпинделе её всегда дополняют подшипниками, развёрнутыми в обратную сторону.
У подобранной пары на наружных кольцах нанесена общая риска в форме V. По правилу SKF вершина V указывает направление, в котором осевая нагрузка действует на внутреннее кольцо. При сборке подшипники ставят так, чтобы риска складывалась в одну букву.
Преднатяг
Преднатяг убирает зазор в подшипнике: шарики прижаты к дорожкам ещё до нагрузки. Без него вал под силой резания смещается на величину зазора, шарики проскальзывают, и подшипник изнашивается быстрее. Чем сильнее преднатяг, тем жёстче опора, но тем больше нагрев и ниже допустимые обороты. Для высокооборотных шпинделей фрезерных станков выбирают лёгкий преднатяг.
У дуплексов преднатяг задан на заводе: торцы колец подобранной пары сошлифованы так, что при затяжке гайки до упора получается нужная сила. Поэтому подшипники из разных пар между собой не смешивают, а изношенную пару меняют целиком. Если между подшипниками стоят дистанционные кольца, их длина тоже влияет на преднатяг, и кольца ставят на свои места.
Гибридные подшипники с керамическими шариками
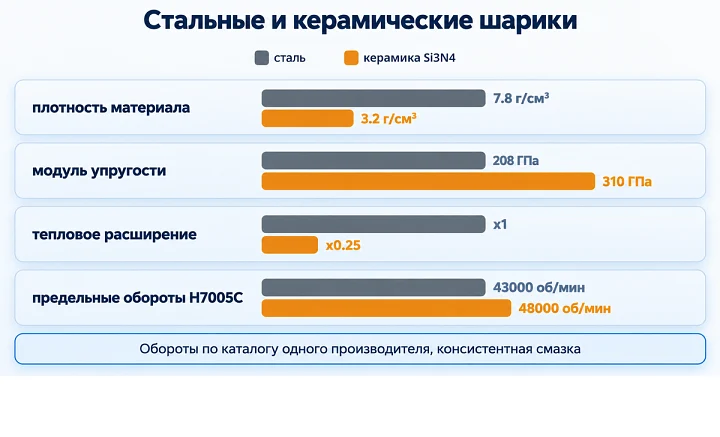
В гибридном подшипнике кольца стальные, а шарики из нитрида кремния Si3N4. Плотность нитрида кремния 3.2 г/см³ против 7.8 г/см³ у подшипниковой стали, то есть шарик в 2.4 раза легче, и во столько же раз меньше центробежная сила, которая на высоких оборотах прижимает шарики к наружному кольцу. Модуль упругости керамики 310 ГПа, это в 1.5 раза больше, чем у стали, а тепловое расширение в 4 раза меньше, поэтому преднатяг меньше меняется при нагреве.
Керамика не проводит ток, и через такой подшипник не замыкаются токи, которые частотник наводит на вал. По каталогу одного из производителей предельные обороты на консистентной смазке у H7005C составляют 43000 об/мин со стальными шариками и 48000 об/мин с керамическими. Для шпинделя на 24000 об/мин стальные подшипники P4 тоже подходят, керамика продлевает срок службы при долгой работе на высоких оборотах.
Признаки износа
- Шум изменился: появились гул, шуршание или свист, которых не было на тех же оборотах раньше.
- Передняя часть корпуса греется сильнее задней и сильнее, чем раньше при той же работе.
- Индикатор, упёртый в конус вала, показывает возросшее биение при вращении вала рукой.
- Вал ощутимо смещается, если толкать и тянуть его вдоль оси с индикатором на торце.
- На стенках паза и на поверхности появились следы вибрации, которые не уходят после замены цанги.
Если после чистки конуса и замены цанги биение осталось, причина в подшипниках. Изношенную пару меняют сразу: в разрушенном подшипнике сепаратор может заклинить вал, а перегрев передаётся обмотке.
Замена и обкатка
Перед разборкой записывают, какие подшипники стоят спереди и сзади, как развёрнута каждая пара и где стоят дистанционные кольца. Старые подшипники снимают съёмником. Подшипник, снятый с усилием через шарики, повторно не ставят. Посадочные места вала и корпуса очищают и осматривают на задиры.
Новый подшипник напрессовывают только через то кольцо, которое садится с натягом, на вал через внутреннее кольцо. Усилие через шарики оставляет на дорожках вмятины, и такой подшипник шумит с первого запуска. Закрытые подшипники со смазкой, по рекомендации SKF, нагревают для посадки не выше 80 °C. Пары ставят по риске V в той же ориентации, что стояли старые, гайку затягивают до упора и проверяют биение конуса индикатором.
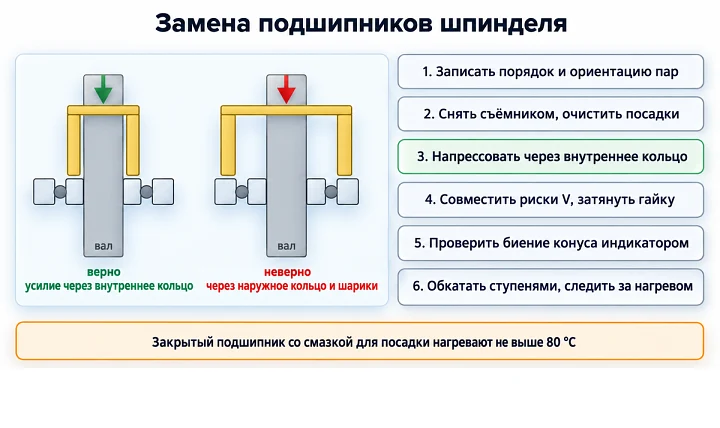
После сборки шпиндель обкатывают ступенями, как после долгого хранения, и следят за температурой передней опоры. Переходят на следующую ступень, когда температура перестала расти. Если она подошла к пределу, шпиндель останавливают, дают остыть и повторяют ту же ступень.
Смазка
Подшипники с уплотнениями 2RZ поставляются заполненными смазкой на весь срок службы, при установке смазку не добавляют и уплотнения не снимают. Открытые подшипники смазывают специальной высокоскоростной смазкой для шпиндельных подшипников. SKF рекомендует для высокоскоростных прецизионных подшипников заполнять смазкой меньше 30% свободного объёма: лишняя смазка перемешивается шариками и нагревает подшипник. Смазки с разными загустителями не смешивают, старую смазку перед заменой вымывают.
Типичные ошибки при ремонте
- Подшипники ставят по диаметру, не сверив угол контакта и класс точности со старыми.
- Меняют один подшипник из пары или собирают пару из подшипников разных комплектов.
- Разворачивают пару не той стороной, и DB превращается в DF.
- Напрессовывают подшипник через наружное кольцо или бьют молотком по кольцам.
- Добавляют смазку в закрытый подшипник 2RZ или набивают открытый подшипник смазкой полностью.
- Сразу после сборки запускают шпиндель на максимальных оборотах без обкатки.