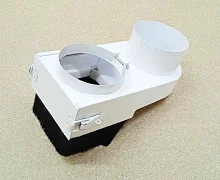
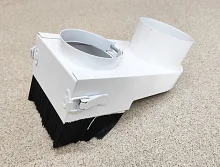
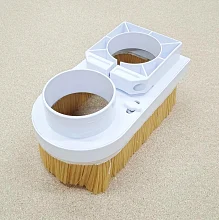
Зачем нужна насадка на шпиндель
Фреза на 18000 и 24000 об/мин выбрасывает стружку с большой скоростью во все стороны. Без насадки стружка разлетается по столу, попадает на направляющие, рейки и винты, забивает пазы стола и остаётся в пропиле. Фреза повторно перемалывает стружку из пропила, кромка греется, на поверхности остаются следы, а вакуумный стол теряет прижим под слоем пыли.
Шланг стружкоотсоса без кожуха, закреплённый рядом с фрезой, собирает мало: поток воздуха у открытого конца трубы быстро слабеет с расстоянием. Насадка закрывает зону резания со всех сторон щёткой, и воздух входит в кожух через щетину у самого материала. Так стружка попадает в поток сразу после отрыва от заготовки. Заодно насадка защищает оператора от летящей стружки и снижает количество мелкой пыли в воздухе цеха.
Как устроена насадка
- Хомут или кольцо охватывает корпус шпинделя и стягивается винтом.
- Кожух окружает цангу и фрезу и собирает поток воздуха к патрубку.
- Патрубок выходит вбок или вверх, на него надевают гофрированный шланг стружкоотсоса.
- Щётка по контуру кожуха опускается до материала и закрывает зазор между кожухом и заготовкой.
- Съёмная часть кожуха или щётки открывает доступ к цанге для смены фрезы.
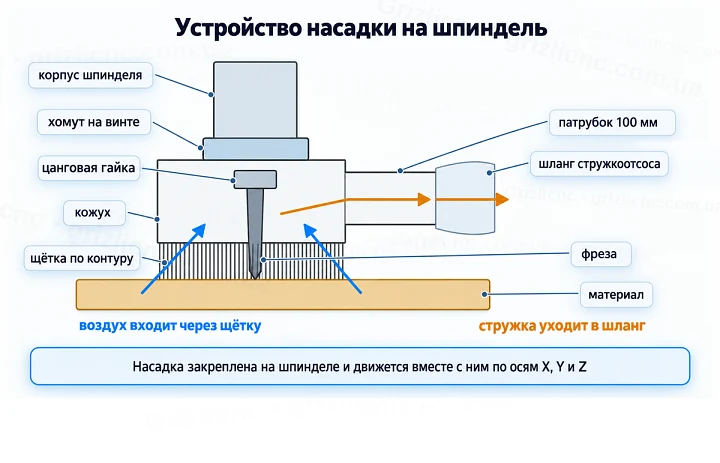
Насадка закреплена на шпинделе и движется вместе с ним по всем осям. Поэтому щётка всегда стоит на одной высоте относительно цанговой гайки, а при заглублении фрезы щётка сильнее прижимается к поверхности. Съёмную часть фиксируют защёлками, винтами или магнитами: чем быстрее она снимается, тем удобнее менять фрезу без снятия всей насадки.
Подбор по диаметру шпинделя и патрубка
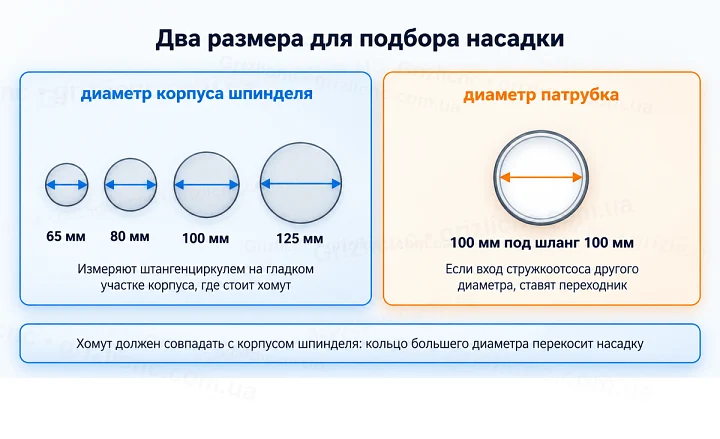
Первый размер насадки это диаметр корпуса шпинделя в месте установки хомута. Распространённые диаметры корпусов шпинделей фрезерных станков 65, 80, 100 и 125 мм. Диаметр измеряют штангенциркулем на гладком участке корпуса, где будет стоять хомут. Хомут насадки должен совпадать с корпусом: кольцо большего диаметра не стянется равномерно, и насадка перекосится.
Второй размер это диаметр патрубка. Патрубок 100 мм рассчитан на гофрированный шланг с внутренним диаметром 100 мм, который надевают на патрубок и фиксируют хомутом. Если у стружкоотсоса вход другого диаметра, ставят переходник. Чем меньше диаметр шланга, тем выше его сопротивление при том же расходе и тем сильнее падает поток на длинном шланге.
Скорость и расход воздуха
Чтобы стружка не оседала в шланге, воздух в нём должен идти с транспортной скоростью. Для древесной стружки в аспирации принимают скорость от 18 м/с. Для ответвлений к станкам деревообработки инженеры рекомендуют 4000 футов в минуту, это 20.3 м/с. Расход воздуха считают по формуле Q = v x πd²/4, где v скорость в м/с, d внутренний диаметр трубы в метрах. Результат в м³/с умножают на 3600 и получают м³/ч.
| Диаметр трубы, мм | Сечение, см² | Расход при 18 м/с, м³/ч | Расход при 20 м/с, м³/ч | Расход при 25 м/с, м³/ч |
|---|
| 50 | 19.6 | 127.2 | 141.4 | 176.7 |
| 75 | 44.2 | 286.3 | 318.1 | 397.6 |
| 100 | 78.5 | 508.9 | 565.5 | 706.9 |
| 125 | 122.7 | 795.2 | 883.6 | 1104.5 |
| 150 | 176.7 | 1145.1 | 1272.3 | 1590.4 |
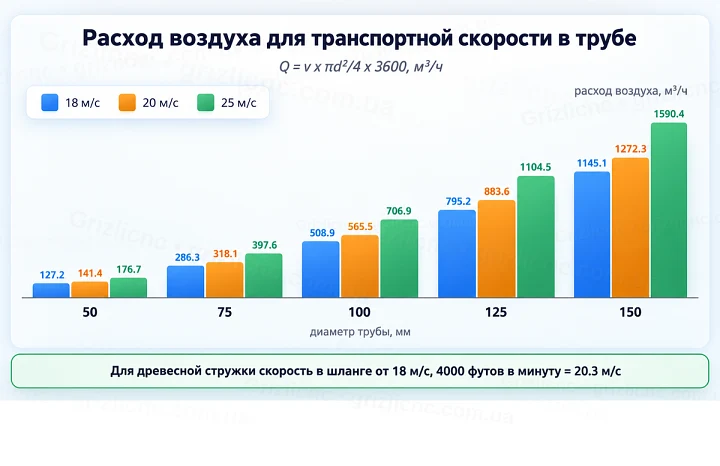
Для шланга 100 мм нужен стружкоотсос, который даёт не меньше 508.9 м³/ч при сопротивлении насадки, шланга и фильтра. Паспортный расход указывают без сопротивления сети, а каждый метр гофрированного шланга, каждый изгиб и забитый фильтр уменьшают реальный поток. Поэтому шланг делают как можно короче и без лишних петель, а запас по расходу закладывают при выборе стружкоотсоса.
Бытовой пылесос рассчитан на шланг 32 или 35 мм и создаёт большое разрежение при малом расходе. На патрубке 100 мм скорость воздуха у такого пылесоса не дойдёт до транспортной, и стружка будет оседать в шланге и кожухе.
Щётка и её высота
Щётка закрывает зазор между кожухом и материалом, но пропускает воздух через щетину. Она должна касаться поверхности заготовки при работе, иначе стружка вылетает в щель под кожухом. Слишком длинная щётка сильно гнётся, тащит за собой лёгкие детали и обрезки и оставляет следы на мягких материалах.
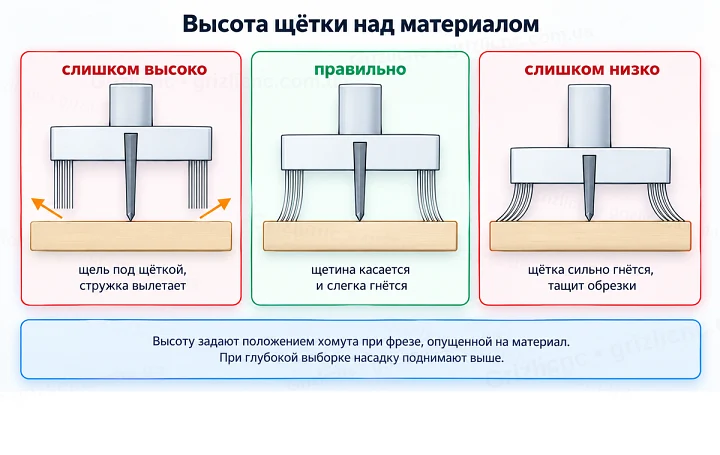
Высоту щётки настраивают положением хомута на корпусе шпинделя. Хомут ставят так, чтобы при фрезе, опущенной на поверхность материала, щетина касалась поверхности и слегка изгибалась. При глубоком фрезеровании щётка прижимается сильнее, поэтому для глубокой выборки насадку поднимают выше. Нижнюю кромку кожуха поднимают над материалом так, чтобы она не задевала заготовку и прижимы.
Щетину делают из нейлона: он гибкий и устойчив к истиранию. Щётку крепят полосой с основанием в паз кожуха, на винты или на клей. Изношенную полосу меняют целиком, а не подрезают: укороченная щётка уже не достаёт до материала.
Сталь или ABS пластик
| Свойство | Сталь с покраской | ABS пластик |
|---|
| Жёсткость кожуха | высокая, не гнётся от удара | ниже, кожух можно продавить |
| Масса | больше, выше нагрузка на ось Z | меньше |
| Удар фрезой или прижимом | остаётся вмятина | появляется трещина или скол |
| Хомут на шпиндель | металлическое кольцо на винте | пластиковый разрезной хомут на винте |
| Затяжка винта | можно затянуть с усилием | перетянутый винт ломает пластик |
Стальную насадку выбирают для станков, которые работают сменами, режут листовые материалы на больших скоростях и где кожух может получить удар. Пластиковая насадка легче и подходит для станков с лёгкой осью Z и для небольших мастерских. Сухая пыль, проходя по пластиковому шлангу и кожуху, электризует их, поэтому в шланг закладывают металлическую спираль или провод и заземляют его.
Установка и подключение
Перед установкой снимают цанговую гайку с фрезой и проверяют, что кожух не касается гайки и вала. Хомут надевают на гладкий участок корпуса шпинделя, выставляют высоту щётки, разворачивают патрубок в сторону, где шланг не будет мешать движению портала, и затягивают винт. Насадка не должна закрывать отверстия охлаждения шпинделя воздушного охлаждения.
Шланг подвешивают над станком на кронштейне, тросе или в кабельной цепи. Шланг, который лежит на столе или тянет насадку в сторону, нагружает ось Z, перекашивает щётку и цепляется за заготовку. Длину шланга подбирают с запасом на полный ход осей, но без петель, которые лежат на столе.
Уход и частые ошибки
- Стружкоотсос включают до запуска шпинделя и выключают после остановки фрезы.
- Щётку и кожух очищают от смолы и налипшей пыли, особенно после фрезерования МДФ и пластиков.
- Хомут не перетягивают: деформированное кольцо перекашивает насадку, а пластиковый хомут трескается.
- Насадку не ставят слишком низко: щётка гнётся, тащит обрезки и мелкие детали.
- Шланг не подключают к пылесосу с малым расходом: стружка оседает в шланге и кожухе.
- Фильтр и мешок стружкоотсоса очищают вовремя: забитый фильтр снижает поток на насадке.
- Стружку алюминия не собирают в тот же стружкоотсос, что и древесную пыль: искра от металла может поджечь пыль в мешке.