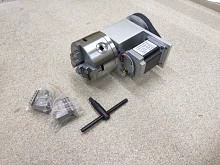
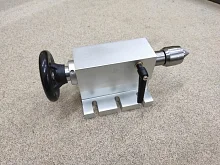
Що таке поворотна вісь верстата ЧПУ
Поворотна вісь перетворює трьохосьовий фрезерний верстат з ЧПУ на чотирьохосьовий. Заготовку затискають у патроні передньої бабки, і кроковий двигун повертає її на заданий кут за командою контролера. Вісь обертання паралельна осі X верстата, у програмах її позначають літерою A. Фреза обробляє заготовку зверху, а поворотна вісь підставляє під неї потрібний бік.
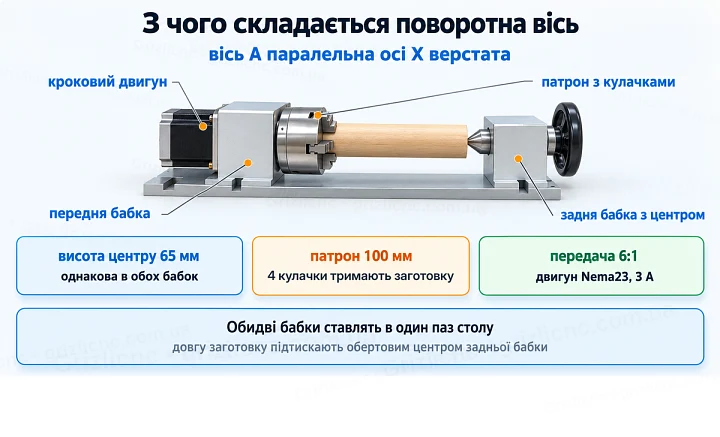
З чого складається поворотна вісь
- Передня бабка. Корпус зі шпинделем, патрон для затискання заготовки, кроковий двигун і знижувальна передача між двигуном і шпинделем.
- Патрон. Кулачки затискають заготовку по зовнішній або внутрішній поверхні. Комплект прямих і зворотних кулачків розширює діапазон діаметрів затискання.
- Задня бабка. Корпус з пінолю й обертовим центром. Маховик висуває піноль, центр упирається в торець заготовки, важіль фіксує піноль у потрібному положенні.
- Основи. Пази під болти для кріплення до столу верстата і виступ знизу для вирівнювання по пазу столу.
Як працює привод осі
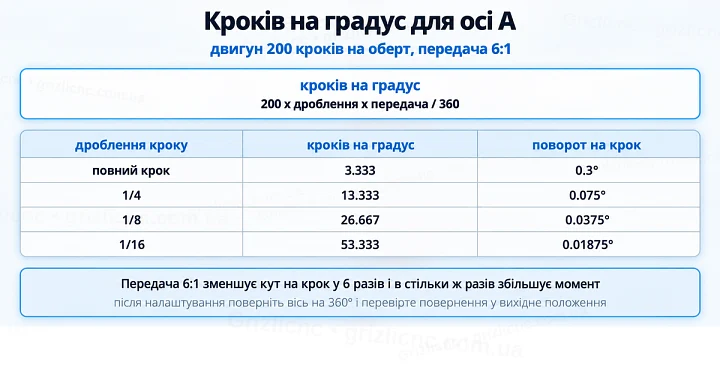
Кроковий двигун робить крок 1.8°, тобто 200 кроків на оберт. Наприклад, пасова передача 6:1 зменшує кут повороту заготовки в 6 разів: один крок двигуна повертає її на 0.3°. У стільки ж разів передача збільшує момент на шпинделі без урахування втрат і зменшує швидкість обертання.
Контролер рахує вісь A в градусах, тому в налаштуваннях вказують кількість кроків на градус. Розрахунок: 200 кроків x дроблення кроку драйвера x передавальне число / 360°. За дроблення 1/8 і передачі 6:1 виходить 200 x 8 x 6 / 360 = 26.667 кроку на градус.
| Дроблення кроку драйвера | Кроків на градус при передачі 6:1 | Поворот заготовки на один крок |
|---|
| повний крок | 3.333 | 0.3° |
| 1/4 | 13.333 | 0.075° |
| 1/8 | 26.667 | 0.0375° |
| 1/16 | 53.333 | 0.01875° |
Дроблення зменшує кут на крок, але момент двигуна на мікрокроці нижчий, ніж на повному кроці, тому точність повороту під навантаженням визначають і передача, і жорсткість затискання заготовки.
Подача по осі A
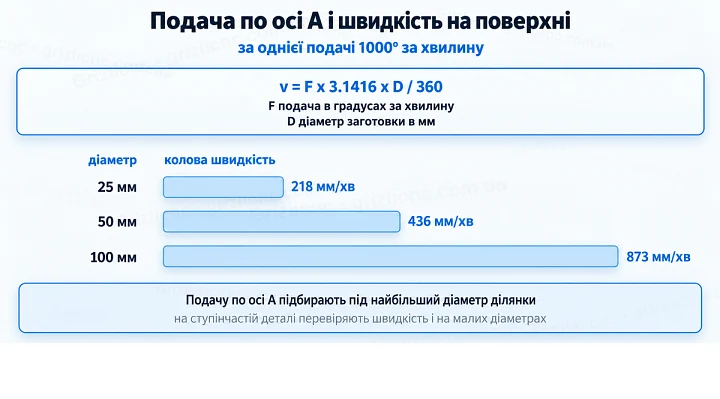
Контролер задає подачу по осі A в градусах за хвилину, тому швидкість різання на поверхні заготовки залежить від її діаметра: v = F x 3.1416 x D / 360, де F подача в градусах за хвилину, D діаметр у міліметрах. При подачі 1000° за хвилину заготовка діаметром 50 мм проходить під фрезою 436 мм за хвилину, діаметром 100 мм уже 873 мм за хвилину.
| Діаметр заготовки | Колова швидкість при 1000° за хвилину |
|---|
| 25 мм | 218 мм/хв |
| 50 мм | 436 мм/хв |
| 100 мм | 873 мм/хв |
Тому подачу по осі A підбирають під найбільший діаметр оброблюваної ділянки, а під час обробки ступінчастої деталі перевіряють швидкість і на малих діаметрах.
Що обробляють на поворотній осі
- Тіла обертання з дерева і пластику: балясини, ніжки меблів, ручки, фігурні вали.
- Об’ємне різьблення і рельєф по всій поверхні циліндричної заготовки.
- Гравіювання написів і візерунків на циліндрах і кільцях.
- Пази, отвори й лиски, розташовані по колу через рівні кути.
Як підібрати поворотну вісь
- Висота центру. Висота центру задає найбільший радіус заготовки, який вміщується над столом. Крім того, над заготовкою потрібен запас ходу по осі Z для фрези і шпинделя.
- Однакова висота центру в обох бабок. Передня і задня бабка мають мати однакову висоту центру, інакше вісь заготовки піде похило.
- Патрон. Діаметр патрона і кількість кулачків вибирають за діаметром і формою заготовок: чотири кулачки зручно тримають квадратний брус.
- Передавальне число. Що більше передавальне число, то менший кут повороту на крок двигуна і більший момент на шпинделі, але то повільніше обертання.
- Електроніка. Контролер верстата має підтримувати четверту вісь, для двигуна потрібен окремий драйвер зі струмом, що підходить до двигуна.
| Параметр | Передня бабка | Задня бабка |
|---|
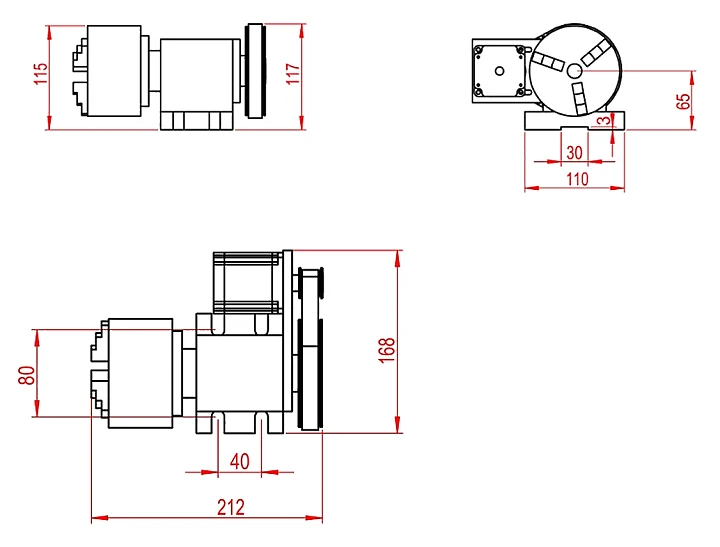
| Висота центру | 65 мм | 65 мм |
| Затискання заготовки | патрон 100 мм, 4 кулачки | обертовий центр |
| Привод | кроковий двигун Nema23, 3 А, передача 6:1 | немає |
| Основа | ширина 110 мм, виступ 30 мм під паз столу | виступ під паз столу |
З висотою центру 65 мм над столом уміщується заготовка діаметром менше 130 мм. Довжину деталі між патроном і центром обмежують хід столу по осі X і довжина паза, у який ставлять обидві бабки.
Встановлення і налаштування
- Ставте передню і задню бабку в один паз столу: виступи основ вирівнюють їх по одній лінії.
- Перевірте паралельність осі обертання осі X індикатором по циліндричній оправці або по заготовці.
- Довгу заготовку підтискайте задньою бабкою: без опори другий кінець відтискається фрезою і вібрує.
- Не перетискайте заготовку центром: надмірне підтискання навантажує підшипники обох бабок.
- Після налаштування кількості кроків на градус поверніть вісь командою на 360° і перевірте, що заготовка повернулася у вихідне положення.
Часті помилки
- Ставлять задню бабку з іншою висотою центру, і заготовка обертається з биттям.
- Не підтискають довгу заготовку центром, і її вільний кінець вібрує під фрезою.
- Вказують у контролері кроки на градус без урахування дроблення драйвера або передачі, і вісь повертається не на той кут.
- Задають подачу по осі A як лінійну, і на великому діаметрі швидкість різання виходить вищою за розрахункову.
- Не перевіряють запас ходу по Z над заготовкою, і шпиндель упирається в деталь.
- Ставлять бабки в різні пази столу, і вісь обертання йде не паралельно осі X.