Що таке верстат із ЧПУ
Верстат із числовим програмним керуванням (ЧПУ) переміщує інструмент не вручну, а за програмою: кожна точка траєкторії, швидкість подачі та ввімкнення шпинделя чи лазера задані у файлі керувальної програми. Завдяки цьому верстат повторює деталь скільки завгодно разів однаково й обробляє контури та рельєфи, які вручну не зробити: розкрій листів за кресленням, об’ємне різьблення за 3D-моделлю, гравіювання фотографії на дереві.
Раніше такі верстати купували лише великі підприємства, а сьогодні невеликі фрезерні й лазерні верстати з ЧПУ працюють у столярних майстернях, рекламних агенціях, на дрібносерійних виробництвах і в навчальних класах. Нижче розібрано, з чого складається верстат, як програма перетворюється на рух, чим відрізняються фрезерні й лазерні верстати та на які параметри дивитися під час вибору.
Як влаштований верстат із ЧПУ
Більшість фрезерних і лазерних верстатів для листових матеріалів побудовані за портальною схемою. Основа верстата це станина з робочим столом, на який кладуть заготовку. Уздовж станини напрямними їздить портал, міст із двома опорами, це вісь Y. Балкою порталу впоперек столу їздить каретка, це вісь X. На каретці стоїть вузол осі Z, який піднімає й опускає шпиндель із фрезою. У лазерного верстата замість шпинделя на каретці стоїть лазерна голова з фокусувальною лінзою, а фокус налаштовують висотою голови або підйомним столом.
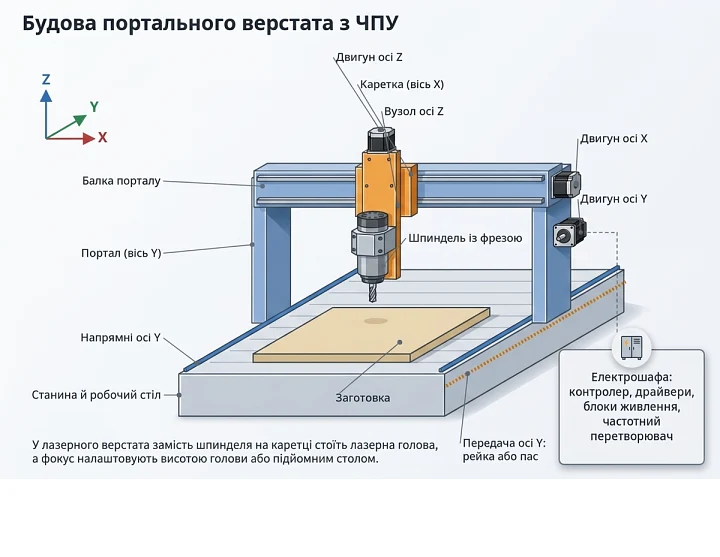
Кожна вісь складається з трьох частин. Напрямні тримають вузол і задають пряму лінію руху: це круглі вали, вали на опорі або профільні напрямні з кареткою на кульках. Передача перетворює обертання двигуна на лінійний рух: зубчастий пас, зубчаста рейка з шестернею або гвинт із гайкою. Двигун, кроковий або сервопривод, крутить передачу за сигналами драйвера. Драйвери, контролер, блоки живлення й частотний перетворювач шпинделя зібрані в електрошафі.
Точність і чистота різу залежать від усього ланцюжка одразу: гнучка станина, люфт у передачі або слабкий двигун дають похибку, яку не виправить ні програма, ні дорогий шпиндель.
Від моделі до руху: CAD, CAM і G-код
Робота на верстаті з ЧПУ починається на комп’ютері. У CAD-програмі креслять креслення або 3D-модель деталі. У CAM-програмі за цією моделлю будують траєкторію інструмента: вибирають фрезу, глибину за прохід, подачу й оберти, порядок обробки. Постпроцесор CAM-програми перекладає траєкторію в G-код під конкретний контролер. Для лазера все роблять в одній програмі: векторні лінії ріжуть або гравіюють контуром, растрові зображення гравіюють порядково.
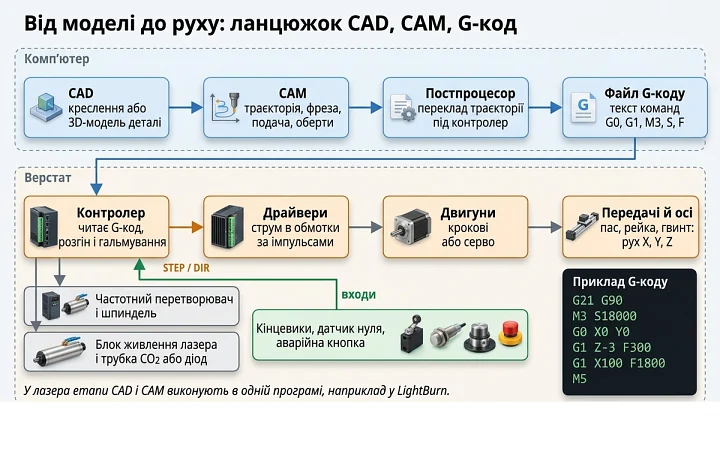
G-код це текст із коротких команд. Контролер читає його рядок за рядком, розраховує рух кожної осі з урахуванням розгону й гальмування та видає імпульси на драйвери, а драйвери подають струм в обмотки двигунів. Основні команди стандартні для більшості контролерів:
| Команда | Що робить |
|---|
| G21 | Координати в міліметрах |
| G90 | Абсолютні координати: X100 означає точку 100 мм від нуля, а не зсув на 100 мм |
| G0 X0 Y0 | Швидке переміщення без різання |
| G1 X100 F1800 | Робочий хід по прямій з подачею 1800 мм/хв |
| G2, G3 | Робочий хід по дузі за годинниковою та проти годинникової стрілки |
| M3 S18000 | Увімкнути шпиндель за годинниковою стрілкою на 18 000 об/хв; у лазера S задає потужність |
| M5 | Вимкнути шпиндель або лазер |
Якщо верстат ріже не там, де треба, причина може бути на будь-якій ланці: у моделі, у налаштуваннях CAM, у постпроцесорі під інший контролер або в механіці. Тому нову програму спочатку перевіряють у симуляції CAM і пробним прогоном над заготовкою.
Фрезерні, лазерні CO2 і діодні верстати
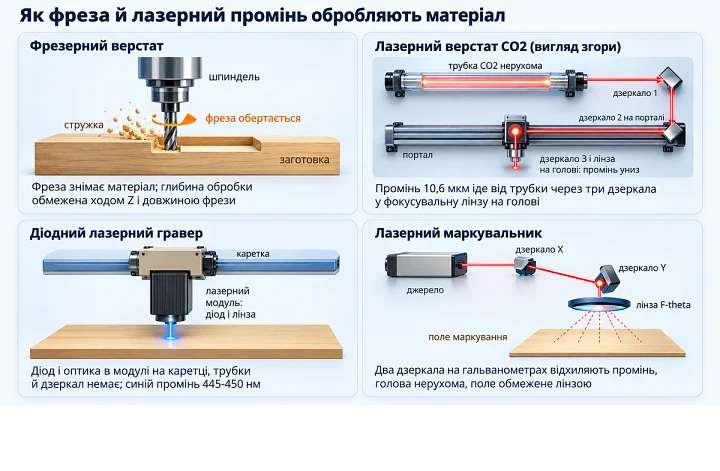
Фрезерний верстат знімає матеріал фрезою, що обертається. Він ріже листи наскрізь, вибирає пази й кишені, робить фаски та об’ємні рельєфи за 3D-моделлю, а глибина обробки обмежена ходом осі Z і довжиною фрези. Фрезер працює з товстими заготовками й з матеріалами, які лазер не бере, наприклад з алюмінієм і текстолітом, але потрібна надійна фіксація заготовки та видалення стружки.
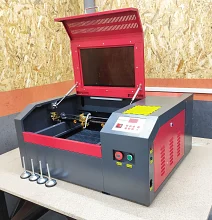
Лазерний верстат CO2 ріже й гравіює променем з довжиною хвилі 10,6 мкм. Газова трубка лежить нерухомо в корпусі й живиться напругою в десятки кіловольт, а промінь доходить до голови через три дзеркала: перше стоїть біля трубки, друге їде з порталом, третє на голові спрямовує промінь униз у фокусувальну лінзу. Лазер не торкається заготовки, тому її не треба затискати, а в кутах контуру немає радіуса від фрези. Зате на деревині й фанері різ залишає темну обпалену кромку, а товщина різу обмежена потужністю трубки.
Діодний лазерний гравер влаштований простіше: діод і оптика стоять у самому модулі на каретці, трубка, високовольтний блок і дзеркала не потрібні. Такі гравери легкі й компактні, добре гравіюють деревину, фанеру та шкіру, ріжуть папір, картон, тканину й тонку фанеру. Промінь у них синій, з довжиною хвилі 445-450 нм, і прозорі матеріали його пропускають.
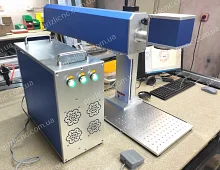
Лазерний маркувальник не рухає голову порталом. Промінь відхиляють два дзеркала на гальванометричних приводах і фокусує лінза F-theta, тому маркування йде дуже швидко, але лише в межах невеликого поля під лінзою. Маркувальники з джерелом CO2 наносять написи, логотипи й коди на неметалеві вироби.
Які матеріали обробляє кожен тип верстата
Тип верстата вибирають насамперед за матеріалами й товщинами, з якими доведеться працювати. Головні обмеження задає фізика: фреза ріже все, що дозволяє жорсткість верстата, а лазер працює лише з матеріалами, які поглинають його довжину хвилі.
| Тип верстата | Чим обробляє | Придатні матеріали | Обмеження |
|---|
| Фрезерний портальний | Фреза, що обертається | Деревина, фанера, МДФ, пінопласт, пластики, акрил, текстоліт, композити, кольорові метали | Сталь потребує жорсткого металообробного верстата; потрібні притиски й видалення стружки |
| Лазерний CO2 | Промінь 10,6 мкм | Деревина, фанера, МДФ, акрил, зокрема прозорий, шкіра, тканина, папір, картон | Метали відбивають більшу частину випромінювання CO2; ПВХ і вініл різати не можна |
| Діодний лазер | Синій промінь 445-450 нм | Гравіювання деревини, фанери, шкіри; різання паперу, картону, тканини, тонкої фанери | Прозорий акрил пропускає промінь; ПВХ і вініл різати не можна |
| Лазерний маркувальник CO2 | Промінь через гальваносканер | Маркування неметалевих виробів | Невелике поле маркування, різання листів не його завдання |
Окремо про ПВХ і вініл: під час нагрівання лазером вони виділяють хлороводень, який з вологою повітря перетворюється на соляну кислоту. Вона небезпечна для легень і роз’їдає дзеркала, лінзу, напрямні й електроніку навіть за доброї витяжки, тому ці матеріали на лазері не ріжуть і не гравіюють. Штучна шкіра часто зроблена на основі ПВХ, її треба перевіряти до обробки.
Робоче поле й жорсткість конструкції
Робоче поле вибирають під розмір заготовок, і тут легко помилитися на кілька міліметрів. Березову фанеру випускають квадратними листами 1525x1525 мм і прямокутними 2440x1220 мм. На полі 1500x1500 мм квадратний лист не вміщується на 25 мм, його доведеться підрізати. Лист 2440x1220 мм повністю розкроюють на верстаті з полем не менше 1220x2440 мм, наприклад 1500x2500 мм. Хід осі Z визначає найбільшу товщину заготовки разом із довжиною фрези та висотою притисків.
Що більше поле, то довша балка порталу й то важливіша її жорсткість. Прогин балки зростає як куб прольоту: за вдвічі більшого прольоту й того самого навантаження балка того самого перерізу прогинається у 8 разів сильніше. Тому в широких верстатів балка порталу вища й масивніша, а напрямні стоять на жорсткій станині. Так само працює виліт інструмента по осі Z: що нижче шпиндель опущений від каретки, то сильніше він відхиляється під навантаженням.
Напрямні теж задають жорсткість. Круглі вали, закріплені по кінцях, прогинаються посередині. Вали на опорі, наприклад серії SBR, закріплені по всій довжині й не провисають. Профільні напрямні з кульковими каретками, наприклад серій HGR і HGH, тримають навантаження в усіх напрямках і перекидальний момент краще за вали, але потребують рівної й жорсткої опорної поверхні: напрямна повторює форму того, на чому стоїть.
Привід осей: пас, рейка, гвинт і ШГП
Передача визначає, на скільки міліметрів зсувається вісь за один оберт двигуна, а отже й роздільність, і найбільшу швидкість. Розрахунок простий. Пас із кроком 3 мм на шківі з 20 зубами зсуває вісь на 20 x 3 = 60 мм за оберт. Шестерня модуля 1 з 20 зубами на рейці проходить довжину ділильного кола: 3,1416 x 20 = 62,83 мм за оберт. Гвинт або ШГП з ходом 5 мм зсуває гайку на 5 мм за оберт.
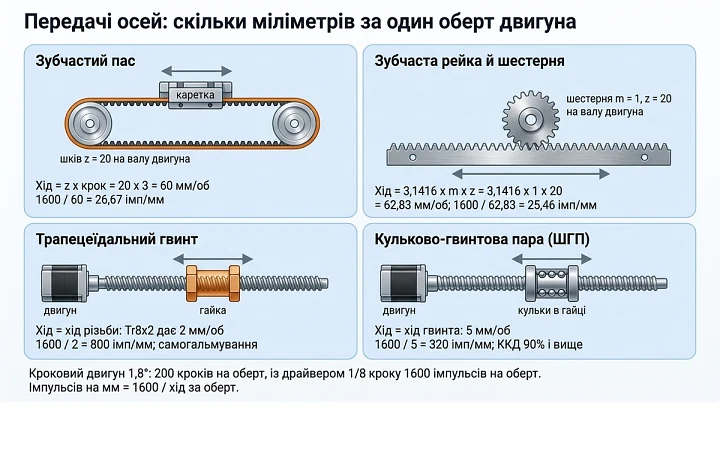
Кроковий двигун із кроком 1,8° робить 200 кроків на оберт, із драйвером у режимі 1/8 кроку це 1600 імпульсів на оберт. Тоді пас із прикладу дає 26,67 імпульсу на міліметр (0,0375 мм на імпульс), рейка 25,46 імпульсу на міліметр, гвинт із ходом 5 мм 320 імпульсів на міліметр (0,0031 мм на імпульс). Для швидкості 12 000 мм/хв (200 мм/с) рейці потрібно 191 об/хв і 5 093 імпульси за секунду, а гвинту з ходом 5 мм 2400 об/хв і 64 000 імпульсів за секунду. Це більше, ніж видають Mach3 на ядрі 25 кГц і GRBL з межею 30 кГц, а момент крокового двигуна на високих обертах сильно падає. Тому довгі швидкі осі роблять на рейці або пасі, а гвинт ставлять туди, де важливіші зусилля й точність, наприклад на вісь Z.
| Передача | Хід за оберт у прикладі | Сильні сторони | Обмеження | Де ставлять |
|---|
| Зубчастий пас | 60 мм (шків 20 зубів, крок 3 мм) | Простий, тихий, недорогий, висока швидкість | Розтягується під навантаженням, жорсткість падає з довжиною | Лазерні верстати, легкі фрезери по дереву й пластику |
| Рейка й шестерня | 62,83 мм (модуль 1, 20 зубів) | Довжина осі не обмежена, жорсткість не залежить від довжини | Люфт у зачепленні, потрібне точне встановлення рейки | Довгі осі великих фрезерних і лазерних верстатів |
| Трапецеїдальний гвинт | Дорівнює ходу різьби | Самогальмування: вісь Z не падає після вимкнення | ККД нижчий, гайка зношується, невисока швидкість | Настільні верстати, осі Z |
| ШГП | 5 мм (хід гвинта 5 мм) | ККД 90% і вище, малий люфт, велике зусилля | Немає самогальмування, довгий гвинт на високих обертах починає бити | Осі Z, верстати по металу, точні короткі осі |
ККД кульково-гвинтової пари в більшості моделей 90% і вище, у трапецеїдального гвинта у 2-4 рази нижчий, зате трапецеїдальний гвинт із низьким ККД не провертається під вагою вузла. У ШГП самогальмування немає, тому важку вертикальну вісь утримує момент двигуна або гальмо. Наприклад, у настільного CNC3018 з полем 300x180x40 мм усі три осі рухають трапецеїдальні гвинти, а у великих лазерних і фрезерних верстатів довгі осі Y ідуть на рейці або пасі.
Крокові двигуни й сервоприводи
Кроковий двигун повертається на фіксований кут на кожен імпульс драйвера й тримає позицію без датчика зворотного зв’язку. Це проста й недорога система, яка стоїть на більшості аматорських і невеликих виробничих верстатів. Слабке місце в тому, що контролер не знає, чи виконано крок. Якщо навантаження або прискорення більше, ніж двигун видає на цих обертах, він пропускає кроки, і вся подальша обробка зсувається без жодного сигналу про помилку. Момент крокового двигуна падає зі зростанням обертів, тому двигун підбирають із запасом за моментом на робочій швидкості, а розгін у контролері не задають надто різким.
Сервопривод працює за замкненим контуром: енкодер на валу повідомляє драйверу реальне положення, драйвер порівнює його із заданим і сам виправляє відставання. У разі перевантаження сервопривод видає аварійний сигнал, а не втрачає позицію мовчки. Між цими варіантами є крокові двигуни з енкодером і драйвером замкненого контуру: вони простіші в налаштуванні, ніж серво, і теж помічають пропуск кроків.
Шпиндель і лазерний випромінювач
Шпиндель фрезерного верстата вибирають за потужністю, охолодженням і цанговим патроном. Потужність визначає, який об’єм матеріалу верстат знімає за хвилину без зупинки фрези. Патрон визначає діаметр хвостовиків: за DIN 6499 цанга ER11 затискає хвостовик до 7 мм, ER16 до 10 мм, ER20 до 13 мм. Режим різання рахують за формулами: швидкість різання v = 3,1416 x D x n / 1000, подача F = n x z x fz. Для фрези 6 мм на 18 000 об/хв швидкість різання 339 м/хв, а з двома зубами й подачею 0,05 мм на зуб подача 18 000 x 2 x 0,05 = 1800 мм/хв.
Шпиндель із повітряним охолодженням обдуває крильчатка на валу, тому охолодження слабшає на низьких обертах, а сам шпиндель гучніший. Шпиндель із водяним охолодженням працює без шуму крильчатки й охолоджується однаково на будь-яких обертах, але йому потрібні насос, бак і шланги, і вмикати його без циркуляції води не можна. У неопалюваній майстерні вода в контурі може замерзнути. Виробники шпинделів, наприклад HQD, в інструкціях вимагають перед роботою на високих обертах прогнати шпиндель без навантаження на низьких обертах, час прогріву вказано в інструкції до моделі.
У лазерного верстата CO2 потужність трубки визначає товщину різу й швидкість. Трубку охолоджує вода, яку прокачує насос або чилер; виробники чилерів рекомендують дистильовану або деіонізовану воду. Вмикати трубку без протоку води не можна. У діодних лазерів порівнюють оптичну потужність, тобто потужність променя. Електрична потужність, яку модуль споживає, завжди більша за оптичну, і в описах граверів їх нерідко плутають.
Контролер і програми
Контролер визначає, чи потрібен комп’ютер під час обробки та якими програмами керувати верстатом. Автономний DSP контролер із пультом читає файл із флешки й працює без комп’ютера. Контролер із підключенням по USB або Ethernet отримує завдання від комп’ютера, а імпульси формує сам. Плата оптороз’язки для порту LPT потребує, щоб імпульси формував комп’ютер із програмою Mach3 або LinuxCNC. Настільні верстати часто працюють на платі з прошивкою GRBL, якій G-код передають по USB із програми-відправника.
Для лазерних верстатів вибір програми залежить від контролера. Наприклад, LightBurn підтримує три класи контролерів: G-код (GRBL і сумісні), DSP (Ruida, Trocen, TopWisdom) і гальваносканери маркувальників. Перед купівлею верстата варто перевірити, з якою програмою працює його контролер і який файл він приймає.
Встановлення та перший запуск
Верстат ставлять на рівну жорстку основу й виставляють за рівнем: перекіс станини передається на геометрію порталу. Габарит верстата більший за робоче поле на ширину станини, опор порталу й приводів, тому до купівлі вимірюють дверні прорізи й місце в майстерні із запасом для обслуговування. Рахують струм: верстат потужністю 1500 Вт при 220 В споживає 6,8 А, потужністю 2500 Вт 11,4 А. Розетка, провід і автомат мають витримувати цей струм із запасом, станину, шпиндель і частотний перетворювач заземлюють.
Фрезерному верстату потрібен пилосос або пиловловлювач зі шлангом до насадки шпинделя. Лазерному потрібні витяжка диму назовні й обдув зони різу повітрям: обдув прибирає дим з-під лінзи, гасить полум’я й зменшує обвуглювання кромки. Трубці CO2 потрібна система охолодження, а під час роботи з діодним лазером усі, хто перебуває поруч, надягають захисні окуляри, розраховані на його довжину хвилі.
Перший запуск проводять за кроками:
- Перевірити на малій швидкості ручними переміщеннями, що кожна вісь їде в потрібний бік, кінцевики спрацьовують, а аварійна кнопка зупиняє верстат.
- Виконати пошук нуля за кінцевиками.
- Перевірити імпульси на міліметр: задати переміщення 100 мм і виміряти фактичне. Нове значення дорівнює старому, помноженому на задане й поділеному на фактичне: за старого 80 і фактичних 99,2 мм це 80 x 100 / 99,2 = 80,65.
- Перевірити напрямок обертання шпинделя: за командою M3 шпиндель обертається за годинниковою стрілкою, якщо дивитися згори з боку двигуна, а на таке обертання зроблені звичайні фрези правого різання.
- У лазера CO2 від’юстувати дзеркала за плямами на мішені біля кожного дзеркала, налаштувати фокусну відстань лінзи.
- Першу програму прогнати над заготовкою з піднятим інструментом або вимкненим променем, потім різати на обрізку.
Часті помилки під час вибору верстата
- Робоче поле підібране впритул і не вміщує стандартний лист з урахуванням притисків.
- Від легкого портального фрезера по дереву чекають обробки сталі. Такий верстат розрахований на деревину, пластики й кольорові метали.
- Лазер CO2 купують для різання металу, а діодний для прозорого акрилу: обидва обмеження задає довжина хвилі.
- Діодні гравери порівнюють за споживаною електричною потужністю, а не за оптичною.
- Не закладають у бюджет пиловидалення, витяжку, охолодження трубки, притиски й перший набір фрез.
- Довгу швидку вісь ставлять на гвинт, а потім не можуть підняти швидкість через частоту імпульсів і падіння моменту двигуна.
- Купують верстат із платою LPT, не перевіривши, чи є в комп’ютера справжній порт LPT і відповідна версія Windows.
- Ріжуть на лазері ПВХ і штучну шкіру невідомого складу.
Обслуговування верстата з ЧПУ
Найбільше верстату шкодять пил і стружка на напрямних і передачах. Після роботи напрямні, зубчасті рейки й гвинти очищають щіткою або пилососом, профільні напрямні та ШГП змащують тим, що вказав їхній виробник. Періодично перевіряють натяг пасів, зачеплення шестерні з рейкою, затягування стопорних гвинтів шківів і муфт, кріплення порталу. Прямокутність порталу перевіряють за діагоналями: якщо діагоналі прямокутника, вирізаного на верстаті, рівні, осі перпендикулярні.
Цанги й гайку патрона очищають від пилу та смоли під час кожної заміни фрези: бруд у конусі дає биття, яке ламає тонкі фрези. У шпинделя з водяним охолодженням стежать за рівнем і чистотою води, у повітряного за чистотою крильчатки та решітки. У лазера регулярно чистять лінзу й дзеркала: брудна оптика послаблює промінь і може тріснути від нагрівання. Міняють воду в системі охолодження, чистять повітропровід витяжки й стільниковий стіл, після перевезення або удару заново перевіряють юстування. В електрошафі підтягують клеми й стежать, щоб вентилятори драйверів і блоків живлення не забивалися пилом.