Що таке кріплення шпинделя
Кріплення шпинделя це деталь, яка з’єднує циліндричний корпус шпинделя з кареткою осі Z. Через неї на верстат передаються всі сили різання, тому від кріплення залежать три речі: наскільки рівно вісь фрези стоїть відносно столу, наскільки шпиндель відхиляється під навантаженням і чи можна змінювати його висоту без втрати налаштування.
Кріплення роблять з алюмінію, литого або фрезерованого. Алюміній легкий, не додає осі Z зайвої маси й добре обробляється, а точність задають оброблені поверхні: внутрішня розточка під корпус і опорна площина, якою кріплення прилягає до каретки. Нижче розібрані типи кріплень, підбір за діаметром, жорсткість, встановлення на каретку, регулювання висоти й перевірка перпендикулярності.
Типи кріплень
Усі хомути затискають шпиндель однаково: у корпусі кріплення є розріз, стяжні гвинти зводять його, і розточка обтискає корпус шпинделя по всій довжині. Відрізняються вони кількістю гвинтів, масивністю й тим, як кріплення ставиться на верстат.
| Тип кріплення | Як затискає шпиндель | Як кріпиться до верстата | Де доречний |
|---|
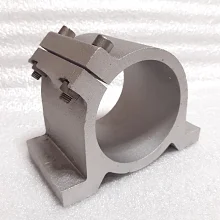
| Литий хомут із розрізом зверху | два стяжні гвинти зводять розріз над корпусом | основа з опорними полицями, отвори свердлять за місцем | легкі шпинделі 65 і 80 мм на невеликих верстатах |
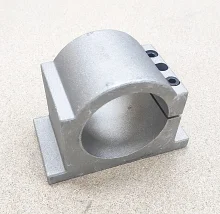
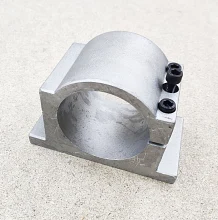
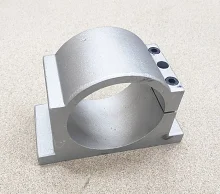
| Посилений хомут з опорною плитою | три стяжні гвинти на бічному розрізі | широка плита, до якої кріплять болти каретки | шпинделі 80 і 100 мм, розкрій і фрезерування з навантаженням |
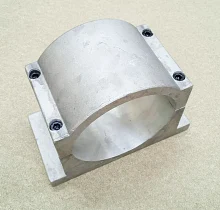
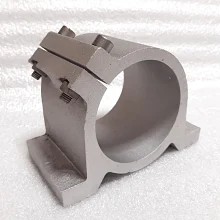
| Рознімний хомут із двох половин | кришка притягується до основи чотирма гвинтами | основа з плитою | важкі шпинделі 125 мм, встановлення без зняття гайки й кабелів |
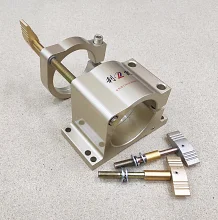
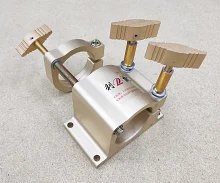
| Кріплення з регулюванням висоти | баранцеві гвинти корпусу, окреме кільце з ходовим гвинтом | основа з готовими отворами | багатошпиндельні верстати й часта зміна вильоту інструмента |
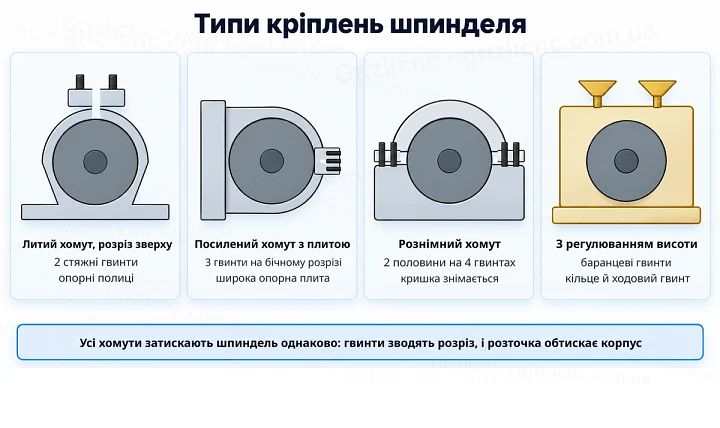
Чим більше стяжних гвинтів і чим довша розточка, тим рівномірніший тиск на корпус і тим менше шпиндель провертається й сповзає під навантаженням. Рознімний хомут зручний для важких шпинделів: кришку знімають, шпиндель кладуть у нижню половину, і його не треба протягувати крізь кільце разом із гайкою, роз’ємом і трубками.
Підбір за діаметром корпусу
Хомут підбирають точно за діаметром корпусу шпинделя: 65, 80, 100 або 125 мм. Розточка зроблена з невеликим зазором, а розріз залишає запас на обтискання. Якщо розріз зійшовся повністю, а шпиндель ще провертається, хомут більший за корпус, і таке з’єднання не буде жорстким.
Прокладки зі стрічки або жерсті між хомутом і корпусом не вихід: вони зминаються, шпиндель починає гуляти, а вісь іде під кутом. Шпиндель 80 мм ставлять тільки в хомут 80 мм. Зворотне теж важливо: корпус не можна заганяти у вузьку розточку силою, так легко пошкодити сорочку охолодження або подряпати посадкову поверхню.
Жорсткість і виліт
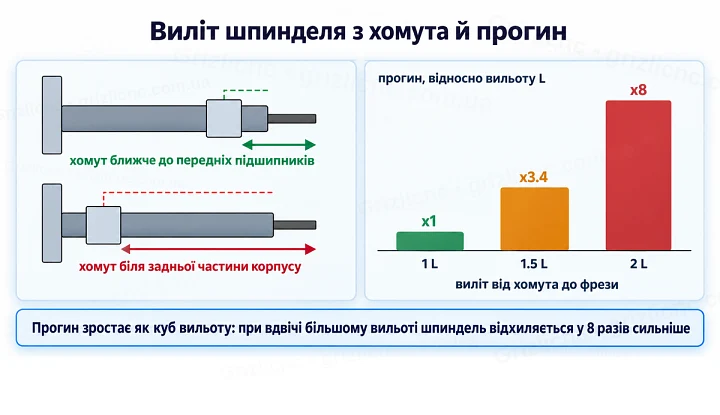
Шпиндель у хомуті працює як консоль: сила різання прикладена до фрези, а опора знаходиться в кріпленні. Прогин консолі зростає як куб вильоту, тому при вдвічі більшій відстані від хомута до фрези шпиндель відхиляється у 8 разів сильніше. Шпиндель затискають так, щоб хомут стояв якомога ближче до передньої частини корпусу, де розташовані передні підшипники, а фреза виступала з цанги рівно настільки, наскільки потрібно для глибини обробки.
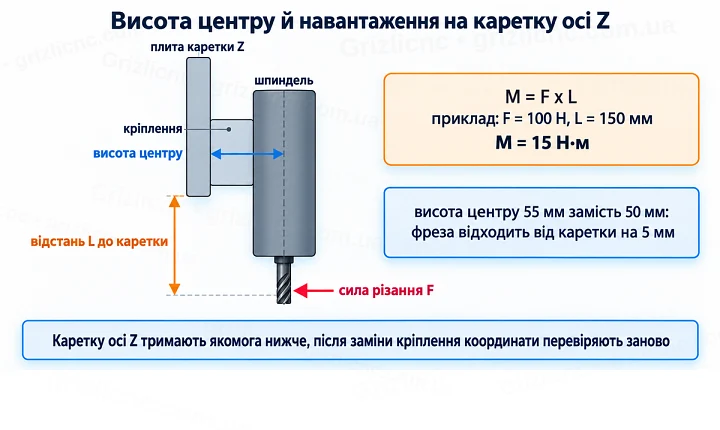
Друга величина це висота центру: відстань від опорної площини кріплення до осі шпинделя. Вона визначає плече, на якому сила різання навантажує каретку осі Z. Наприклад, при бічній силі 100 Н, прикладеній на 150 мм нижче каретки, на каретку діє момент 15 Н·м, і він зростає пропорційно цій відстані. Тому каретку осі Z опускають якомога нижче, а довгий корпус шпинделя не випускають далеко вниз із хомута.
При заміні кріплення на інше з іншою висотою центру вісь фрези зміщується на різницю висот: хомут із висотою центру 55 мм замість 50 мм відсуне фрезу від каретки на 5 мм. Це зміщує робоче поле й положення датчика довжини інструмента, тому після заміни координати перевіряють заново.
Встановлення на каретку осі Z
Кріплення ставлять на плиту каретки осі Z опорною площиною. Поверхня плити й опорна площина мають бути чистими й рівними: задирка або стружка під опорою нахиляє шпиндель сильніше, ніж допускає точна обробка. У литих хомутів без готових отворів отвори розмічають по каретці, свердлять за місцем і ставлять болти якомога ширше по опорі, щоб кріплення не хиталося.
Стяжні гвинти затягують по черзі й рівномірно, без ривків: алюмінієвий корпус хомута м’якший за сталеві гвинти, і при перетягуванні різьба зривається. Шпиндель затягують уже на потрібній висоті, а після перших годин роботи затягування перевіряють ще раз.
Регулювання за висотою
У хомуті без регулювання висоту шпинделя змінюють, послабивши стяжні гвинти й зсунувши корпус. Це просто, але при зсуві шпиндель може повернутися й нахилитися, і після кожної перестановки висоту й нахил перевіряють заново.
Кріплення з регулюванням висоти вирішує це механічно: на корпусі шпинделя нижче хомута затискають окреме кільце, а ходовий гвинт із маховиком між кільцем і корпусом кріплення піднімає або опускає шпиндель. Спочатку послаблюють баранцеві гвинти корпусу, гвинтом виставляють висоту, потім гвинти знову затягують. На верстатах із кількома шпинделями так вирівнюють виліт усіх фрез в одну площину, щоб вони працювали на однаковій глибині.
Перевірка перпендикулярності
Вісь шпинделя має бути перпендикулярна до площини столу. Якщо вона нахилена, торець фрези ріже не пласко: один край опускається нижче за інший. Різниця по висоті між краями фрези дорівнює діаметру фрези, помноженому на тангенс кута нахилу:
| Нахил шпинделя | Різниця по краях фрези 25 мм | Різниця по краях фрези 50 мм |
|---|
| 0.05° | 0.022 мм | 0.044 мм |
| 0.1° | 0.044 мм | 0.087 мм |
| 0.2° | 0.087 мм | 0.175 мм |
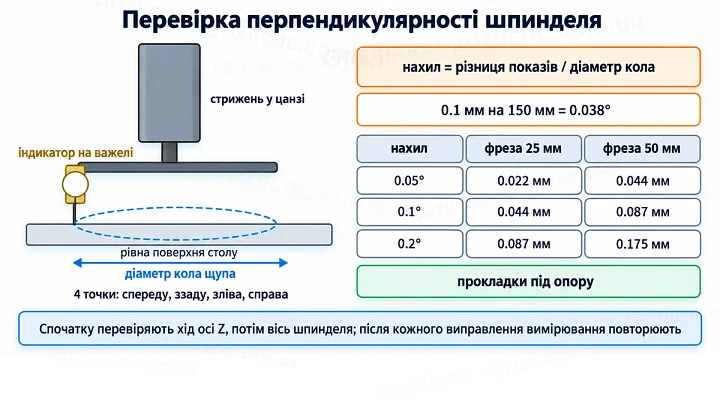
При фрезеруванні контурів і пазів такий нахил малопомітний, але при вирівнюванні жертовного столу й фрезеруванні площин широкою фрезою він дає сходинки між проходами. Перевірку починають з осі Z: каретка має ходити вертикально, інакше нахил шпинделя нічого не виправить. Потім у цангу ставлять стрижень з індикатором годинникового типу на важелі й, повертаючи шпиндель рукою, торкаються рівної поверхні столу спереду, ззаду, зліва й справа. Різниця показів ділиться на діаметр кола, яке описує щуп: 0.1 мм на колі 150 мм дають нахил 0.038°.
Нахил вперед і назад виправляють тонкими металевими прокладками під опорну площину кріплення, нахил убік поворотом кріплення або каретки на кріпильних отворах. Після кожного виправлення болти затягують і вимірювання повторюють, доки покази не зійдуться.
Типові помилки
- Взяти хомут більшого діаметра й підкласти стрічку під корпус.
- Затиснути шпиндель за задню частину корпусу, залишивши великий виліт донизу.
- Поставити кріплення на плиту із задирками або стружкою під опорою.
- Перетягнути стяжні гвинти й зірвати різьбу в алюмінії.
- Змінити кріплення на інше з іншою висотою центру й не перевірити координати.
- Не перевірити перпендикулярність після встановлення й після перенесення шпинделя за висотою.