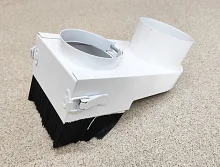
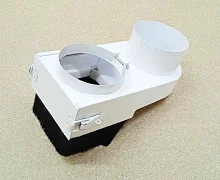
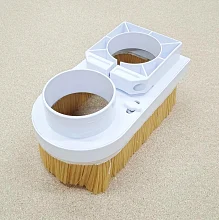
Навіщо потрібна насадка на шпиндель
Фреза на 18000 і 24000 об/хв викидає стружку з великою швидкістю в усі боки. Без насадки стружка розлітається по столу, потрапляє на направляючі, рейки та гвинти, забиває пази столу і залишається в пропилі. Фреза повторно перемелює стружку з пропилу, кромка гріється, на поверхні залишаються сліди, а вакуумний стіл втрачає притиск під шаром пилу.
Шланг стружковідсмоктувача без кожуха, закріплений поруч із фрезою, збирає мало: потік повітря біля відкритого кінця труби швидко слабшає з відстанню. Насадка закриває зону різання з усіх боків щіткою, і повітря входить у кожух через щетину біля самого матеріалу. Так стружка потрапляє в потік одразу після відриву від заготовки. Заразом насадка захищає оператора від стружки, що летить, і зменшує кількість дрібного пилу в повітрі цеху.
Як влаштована насадка
- Хомут або кільце охоплює корпус шпинделя і стягується гвинтом.
- Кожух оточує цангу та фрезу і збирає потік повітря до патрубка.
- Патрубок виходить убік або вгору, на нього надягають гофрований шланг стружковідсмоктувача.
- Щітка по контуру кожуха опускається до матеріалу і закриває зазор між кожухом і заготовкою.
- Знімна частина кожуха або щітки відкриває доступ до цанги для заміни фрези.
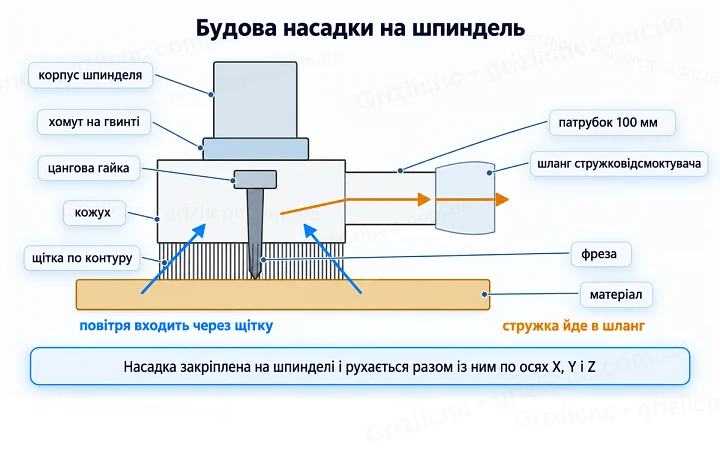
Насадка закріплена на шпинделі і рухається разом із ним по всіх осях. Тому щітка завжди стоїть на одній висоті відносно цангової гайки, а під час заглиблення фрези щітка сильніше притискається до поверхні. Знімну частину фіксують защіпками, гвинтами або магнітами: що швидше вона знімається, то зручніше міняти фрезу без зняття всієї насадки.
Підбір за діаметром шпинделя і патрубка
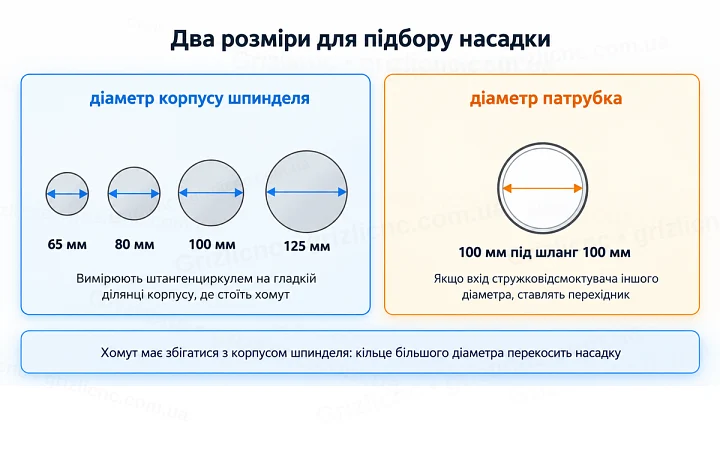
Перший розмір насадки це діаметр корпусу шпинделя в місці встановлення хомута. Поширені діаметри корпусів шпинделів фрезерних верстатів 65, 80, 100 і 125 мм. Діаметр вимірюють штангенциркулем на гладкій ділянці корпусу, де стоятиме хомут. Хомут насадки має збігатися з корпусом: кільце більшого діаметра не стягнеться рівномірно, і насадка перекоситься.
Другий розмір це діаметр патрубка. Патрубок 100 мм розрахований на гофрований шланг із внутрішнім діаметром 100 мм, який надягають на патрубок і фіксують хомутом. Якщо у стружковідсмоктувача вхід іншого діаметра, ставлять перехідник. Що менший діаметр шланга, то вищий його опір за тієї самої витрати і то сильніше падає потік на довгому шлангу.
Швидкість і витрата повітря
Щоб стружка не осідала в шлангу, повітря в ньому має йти з транспортною швидкістю. Для деревної стружки в аспірації приймають швидкість від 18 м/с. Для відгалужень до верстатів деревообробки інженери рекомендують 4000 футів за хвилину, це 20.3 м/с. Витрату повітря рахують за формулою Q = v x πd²/4, де v швидкість у м/с, d внутрішній діаметр труби в метрах. Результат у м³/с множать на 3600 і отримують м³/год.
| Діаметр труби, мм | Переріз, см² | Витрата при 18 м/с, м³/год | Витрата при 20 м/с, м³/год | Витрата при 25 м/с, м³/год |
|---|
| 50 | 19.6 | 127.2 | 141.4 | 176.7 |
| 75 | 44.2 | 286.3 | 318.1 | 397.6 |
| 100 | 78.5 | 508.9 | 565.5 | 706.9 |
| 125 | 122.7 | 795.2 | 883.6 | 1104.5 |
| 150 | 176.7 | 1145.1 | 1272.3 | 1590.4 |
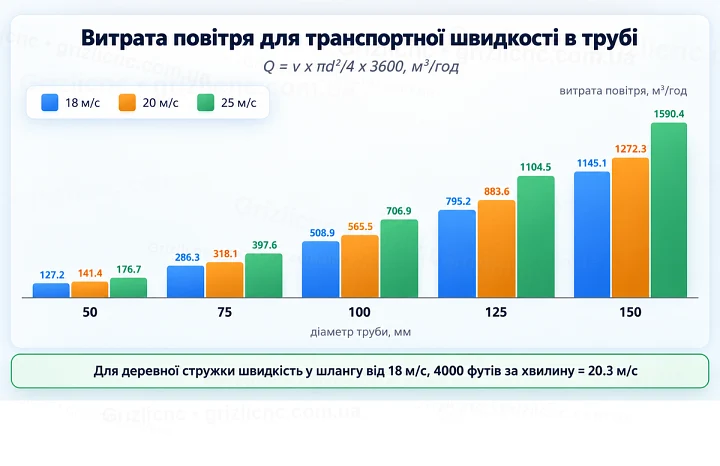
Для шланга 100 мм потрібен стружковідсмоктувач, який дає не менше 508.9 м³/год за опору насадки, шланга і фільтра. Паспортну витрату вказують без опору мережі, а кожен метр гофрованого шланга, кожен вигин і забитий фільтр зменшують реальний потік. Тому шланг роблять якомога коротшим і без зайвих петель, а запас за витратою закладають під час вибору стружковідсмоктувача.
Побутовий пилосос розрахований на шланг 32 або 35 мм і створює велике розрідження за малої витрати. На патрубку 100 мм швидкість повітря в такого пилососа не дійде до транспортної, і стружка осідатиме в шлангу та кожусі.
Щітка та її висота
Щітка закриває зазор між кожухом і матеріалом, але пропускає повітря через щетину. Вона має торкатися поверхні заготовки під час роботи, інакше стружка вилітає в щілину під кожухом. Надто довга щітка сильно гнеться, тягне за собою легкі деталі й обрізки та залишає сліди на м’яких матеріалах.
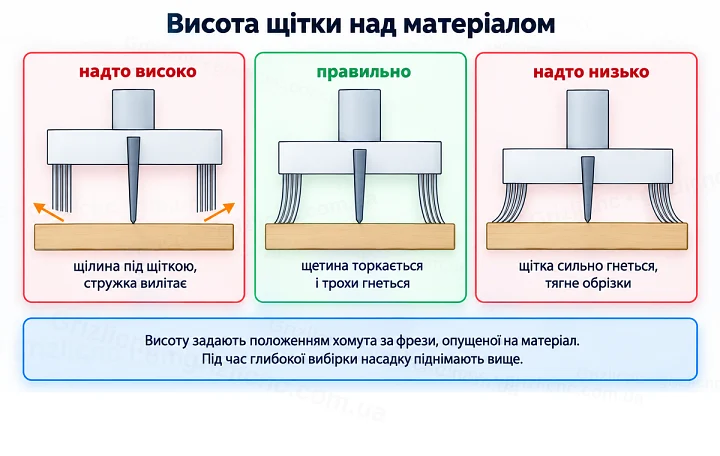
Висоту щітки налаштовують положенням хомута на корпусі шпинделя. Хомут ставлять так, щоб за фрези, опущеної на поверхню матеріалу, щетина торкалася поверхні й трохи згиналася. Під час глибокого фрезерування щітка притискається сильніше, тому для глибокої вибірки насадку піднімають вище. Нижню кромку кожуха піднімають над матеріалом так, щоб вона не зачіпала заготовку і притиски.
Щетину роблять із нейлону: він гнучкий і стійкий до стирання. Щітку кріплять смугою з основою в паз кожуха, на гвинти або на клей. Зношену смугу міняють цілком, а не підрізають: укорочена щітка вже не дістає до матеріалу.
Сталь чи ABS пластик
| Властивість | Сталь із фарбуванням | ABS пластик |
|---|
| Жорсткість кожуха | висока, не гнеться від удару | нижча, кожух можна продавити |
| Маса | більша, вище навантаження на вісь Z | менша |
| Удар фрезою або притиском | залишається вм’ятина | з’являється тріщина або скол |
| Хомут на шпиндель | металеве кільце на гвинті | пластиковий розрізний хомут на гвинті |
| Затягування гвинта | можна затягнути із зусиллям | перетягнутий гвинт ламає пластик |
Сталеву насадку вибирають для верстатів, які працюють змінами, ріжуть листові матеріали на великих швидкостях і де кожух може отримати удар. Пластикова насадка легша і підходить для верстатів із легкою віссю Z та для невеликих майстерень. Сухий пил, проходячи пластиковим шлангом і кожухом, електризує їх, тому в шланг закладають металеву спіраль або дріт і заземлюють його.
Встановлення та підключення
Перед встановленням знімають цангову гайку з фрезою і перевіряють, що кожух не торкається гайки та вала. Хомут надягають на гладку ділянку корпусу шпинделя, виставляють висоту щітки, розвертають патрубок у бік, де шланг не заважатиме руху порталу, і затягують гвинт. Насадка не повинна закривати отвори охолодження шпинделя повітряного охолодження.
Шланг підвішують над верстатом на кронштейні, тросі або в кабельному ланцюгу. Шланг, який лежить на столі або тягне насадку вбік, навантажує вісь Z, перекошує щітку і чіпляється за заготовку. Довжину шланга добирають із запасом на повний хід осей, але без петель, що лежать на столі.
Догляд і часті помилки
- Стружковідсмоктувач вмикають до запуску шпинделя і вимикають після зупинки фрези.
- Щітку й кожух очищають від смоли та налиплого пилу, особливо після фрезерування МДФ і пластиків.
- Хомут не перетягують: деформоване кільце перекошує насадку, а пластиковий хомут тріскається.
- Насадку не ставлять надто низько: щітка гнеться, тягне обрізки та дрібні деталі.
- Шланг не підключають до пилососа з малою витратою: стружка осідає в шлангу та кожусі.
- Фільтр і мішок стружковідсмоктувача очищають вчасно: забитий фільтр зменшує потік на насадці.
- Стружку алюмінію не збирають у той самий стружковідсмоктувач, що й деревний пил: іскра від металу може підпалити пил у мішку.