Які підшипники стоять у шпинделі
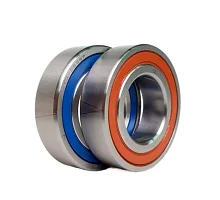
Вал електрошпинделя обертається на радіально-упорних кулькових підшипниках. Доріжки кочення в них зміщені так, що кулька торкається кілець під кутом до осі, тому один підшипник сприймає і радіальне, і осьове навантаження, але осьове лише в один бік. Щоб вал тримався в обох напрямках, підшипники ставлять парами або групами по 3 і 4 штуки, розвернутими потрібним чином.
У шпинделях фрезерних верстатів ЧПУ застосовують підшипники серії 70xx. У шпинделях з корпусом 80 мм спереду, ближче до цанги, стоять більші 7004 або 7005, ззаду 7002. Наприклад, у шпинделях 2.2 кВт з корпусом 80 мм стоять дуплекс 7005 P4 спереду і дуплекс 7002 P4 ззаду. Під час ремонту підшипник добирають за маркуванням і розмірами старого, а не за потужністю шпинделя.
Радіальні кулькові підшипники 608 і 6000 влаштовані простіше: у них немає кута контакту, вони розраховані на радіальне навантаження і невелике осьове. Їх ставлять у вузли верстата, де немає високих обертів і великих осьових сил: ролики, натягувачі, опори пристосувань.
Розшифровка маркування
У китайських виробників шпиндельних підшипників маркування будується за однією схемою. Розберемо її на прикладі H7005C-2RZ/P4 DT.
| Частина маркування | Що означає |
|---|
| H | високошвидкісна шпиндельна серія |
| 7 | радіально-упорний кульковий підшипник |
| 0 | серія діаметрів, 0 означає особливо легку серію |
| 05 | код діаметра вала: 00 = 10 мм, 01 = 12 мм, 02 = 15 мм, 03 = 17 мм, від 04 код множать на 5, 05 = 25 мм |
| C | кут контакту 15°, AC означає 25°, B означає 40° |
| TA, TN | виконання сепаратора |
| 2RZ | два гумові безконтактні ущільнення, 2RS контактні ущільнення |
| P4 | клас точності за ISO |
| DT, DB, DF | схема встановлення пари |
| A, B, C або L, M, H після схеми | преднатяг: легкий, середній, сильний |
| HQ1 | керамічні кульки з нітриду кремнію |
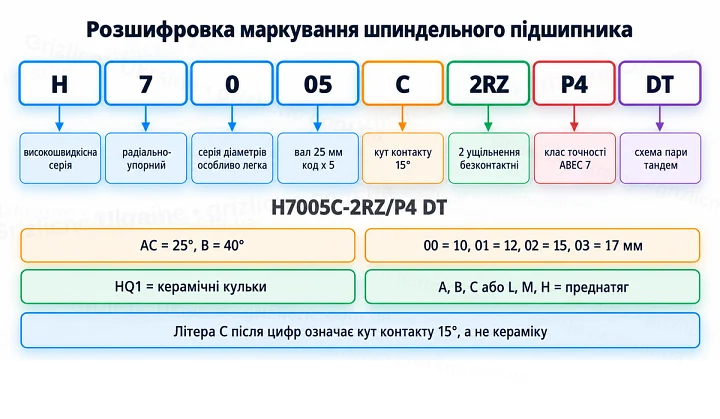
Літера C у маркуванні шпиндельного підшипника позначає кут контакту, а не кераміку. Керамічні кульки позначають суфіксом HQ1 або приставкою HC. Кут 15° дає вищу жорсткість у радіальному напрямку і більші допустимі оберти, кут 25° тримає більше осьове навантаження.
Розміри серії 70xx стандартні: 7002 має розмір 15 x 32 x 9 мм, 7003 має розмір 17 x 35 x 10 мм, 7004 має розмір 20 x 42 x 12 мм, 7005 має розмір 25 x 47 x 12 мм. У дуплексу ширина пари у 2 рази більша за ширину одного підшипника.
Класи точності P5, P4 і P2
Клас точності задає допуски на розміри кілець і на їхнє биття. Що вищий клас, то менше биття вала і то рівніше навантаження на кульки на високих обертах.
| ISO | ABEC | ГОСТ | Застосування |
|---|
| P0 | ABEC 1 | 0 | звичайні вузли машин |
| P6 | ABEC 3 | 6 | електродвигуни, редуктори |
| P5 | ABEC 5 | 5 | шпинделі на помірних обертах |
| P4 | ABEC 7 | 4 | шпинделі фрезерних верстатів ЧПУ |
| P2 | ABEC 9 | 2 | високошвидкісні та шліфувальні шпинделі |
Для шпинделів фрезерних верстатів ЧПУ основний клас P4. Клас P2 помітно дорожчий, а виграш у битті в такому шпинделі губиться на цанзі та гайці. Підшипник P4 відомого європейського чи японського бренду і китайський підшипник P4 виготовлені за одними допусками, а в ціну відомого бренду входить і вартість імені.
Схеми встановлення DB, DF і DT
| Схема | Як стоять підшипники | Осьове навантаження | Особливості |
|---|
| DB, О-подібна | широкими торцями зовнішніх кілець один до одного | в обидва боки | висока жорсткість на перекидання, погано переносить перекіс |
| DF, Х-подібна | вузькими торцями зовнішніх кілець один до одного | в обидва боки | менша жорсткість на перекидання, краще переносить перекіс |
| DT, тандем | обидва в один бік | в один бік, ділиться на 2 підшипники | велика осьова вантажопідйомність в одному напрямку |
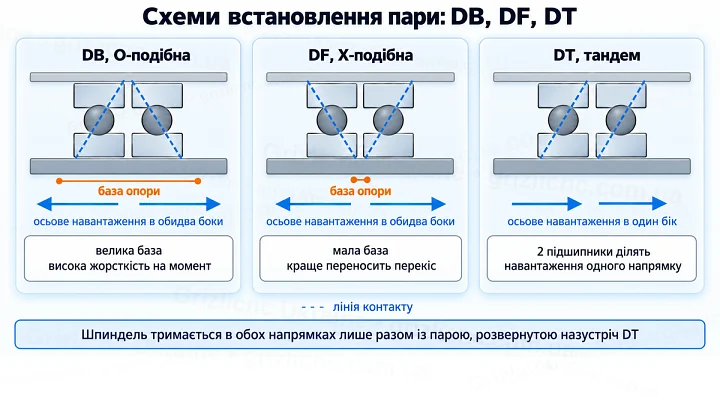
У схемі DB лінії контакту розходяться від осі, і відстань між точками опори на валу більша за ширину пари. Тому пара DB краще тримає згинальний момент від сили різання і частіше за інші застосовується в передній опорі. У схемі DF лінії контакту сходяться, точки опори поруч, пара легше підлаштовується під перекіс вала, але гірше тримає момент. Пара DT сприймає осьову силу лише в одному напрямку, тому в шпинделі її завжди доповнюють підшипниками, розвернутими у зворотний бік.
У підібраної пари на зовнішніх кільцях нанесена спільна риска у формі V. За правилом SKF вершина V вказує напрямок, у якому осьове навантаження діє на внутрішнє кільце. Під час складання підшипники ставлять так, щоб риска складалася в одну літеру.
Преднатяг
Преднатяг прибирає зазор у підшипнику: кульки притиснуті до доріжок ще до навантаження. Без нього вал під силою різання зміщується на величину зазору, кульки прослизають, і підшипник зношується швидше. Що сильніший преднатяг, то жорсткіша опора, але то більший нагрів і нижчі допустимі оберти. Для високообертових шпинделів фрезерних верстатів вибирають легкий преднатяг.
У дуплексів преднатяг задано на заводі: торці кілець підібраної пари зішліфовані так, що під час затягування гайки до упору виходить потрібна сила. Тому підшипники з різних пар між собою не змішують, а зношену пару міняють цілком. Якщо між підшипниками стоять дистанційні кільця, їхня довжина теж впливає на преднатяг, і кільця ставлять на свої місця.
Гібридні підшипники з керамічними кульками
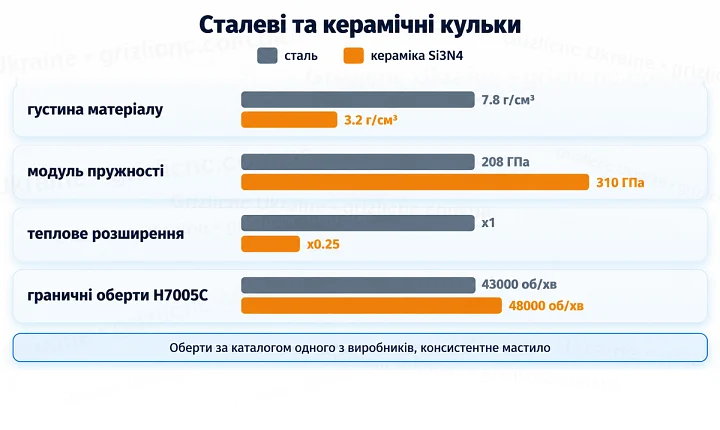
У гібридному підшипнику кільця сталеві, а кульки з нітриду кремнію Si3N4. Густина нітриду кремнію 3.2 г/см³ проти 7.8 г/см³ у підшипникової сталі, тобто кулька у 2.4 раза легша, і в стільки ж разів менша відцентрова сила, яка на високих обертах притискає кульки до зовнішнього кільця. Модуль пружності кераміки 310 ГПа, це в 1.5 раза більше, ніж у сталі, а теплове розширення в 4 рази менше, тому преднатяг менше змінюється під час нагрівання.
Кераміка не проводить струм, і через такий підшипник не замикаються струми, які частотник наводить на вал. За каталогом одного з виробників граничні оберти на консистентному мастилі в H7005C становлять 43000 об/хв зі сталевими кульками і 48000 об/хв з керамічними. Для шпинделя на 24000 об/хв сталеві підшипники P4 теж підходять, кераміка подовжує термін служби під час тривалої роботи на високих обертах.
Ознаки зносу
- Змінився шум: з’явилися гул, шарудіння або свист, яких не було на тих самих обертах раніше.
- Передня частина корпусу гріється сильніше за задню і сильніше, ніж раніше під час тієї самої роботи.
- Індикатор, упертий у конус вала, показує збільшене биття під час обертання вала рукою.
- Вал відчутно зміщується, якщо штовхати й тягнути його вздовж осі з індикатором на торці.
- На стінках паза й на поверхні з’явилися сліди вібрації, які не зникають після заміни цанги.
Якщо після чищення конуса і заміни цанги биття залишилося, причина в підшипниках. Зношену пару міняють одразу: у зруйнованому підшипнику сепаратор може заклинити вал, а перегрів передається обмотці.
Заміна та обкатка
Перед розбиранням записують, які підшипники стоять спереду і ззаду, як розвернута кожна пара і де стоять дистанційні кільця. Старі підшипники знімають знімачем. Підшипник, знятий із зусиллям через кульки, повторно не ставлять. Посадкові місця вала і корпусу очищають та оглядають на задири.
Новий підшипник напресовують лише через те кільце, яке сідає з натягом, на вал через внутрішнє кільце. Зусилля через кульки залишає на доріжках вм’ятини, і такий підшипник шумить з першого запуску. Закриті підшипники з мастилом, за рекомендацією SKF, нагрівають для посадки не вище 80 °C. Пари ставлять за рискою V у тій самій орієнтації, у якій стояли старі, гайку затягують до упору і перевіряють биття конуса індикатором.
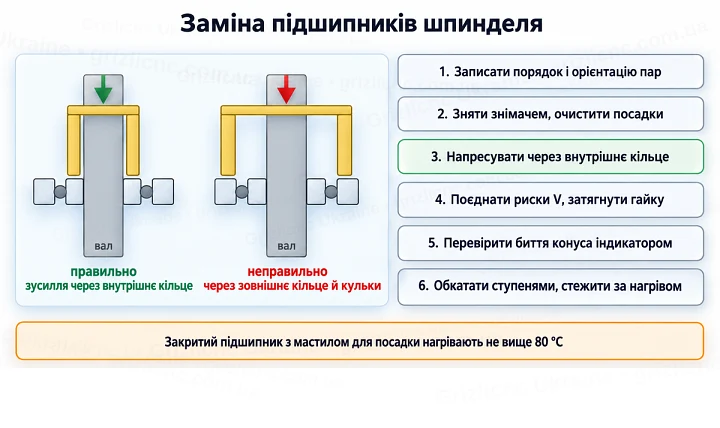
Після складання шпиндель обкатують ступенями, як після тривалого зберігання, і стежать за температурою передньої опори. Переходять на наступний ступінь, коли температура перестала зростати. Якщо вона підійшла до межі, шпиндель зупиняють, дають охолонути і повторюють той самий ступінь.
Мастило
Підшипники з ущільненнями 2RZ постачаються заповненими мастилом на весь термін служби, під час встановлення мастило не додають і ущільнення не знімають. Відкриті підшипники змащують спеціальним високошвидкісним мастилом для шпиндельних підшипників. SKF рекомендує для високошвидкісних прецизійних підшипників заповнювати мастилом менше 30% вільного об’єму: зайве мастило перемішується кульками і нагріває підшипник. Мастила з різними загущувачами не змішують, старе мастило перед заміною вимивають.
Типові помилки під час ремонту
- Підшипники ставлять за діаметром, не звіривши кут контакту і клас точності зі старими.
- Міняють один підшипник із пари або збирають пару з підшипників різних комплектів.
- Розвертають пару не тим боком, і DB перетворюється на DF.
- Напресовують підшипник через зовнішнє кільце або б’ють молотком по кільцях.
- Додають мастило в закритий підшипник 2RZ або набивають відкритий підшипник мастилом повністю.
- Одразу після складання запускають шпиндель на максимальних обертах без обкатки.