Що таке фреза для верстата з ЧПУ
Кінцева фреза це різальний інструмент, що обертається і затискається за хвостовик у цанзі шпинделя. Різальна частина знімає матеріал бічними кромками й торцем, тому однією фрезою можна розкроїти лист, вибрати паз або кишеню, обробити контур і об’ємний рельєф. Форма різальної частини, кількість кромок і напрямок спіралі визначають, куди йде стружка, яка виходить кромка різу і з якою подачею можна працювати.
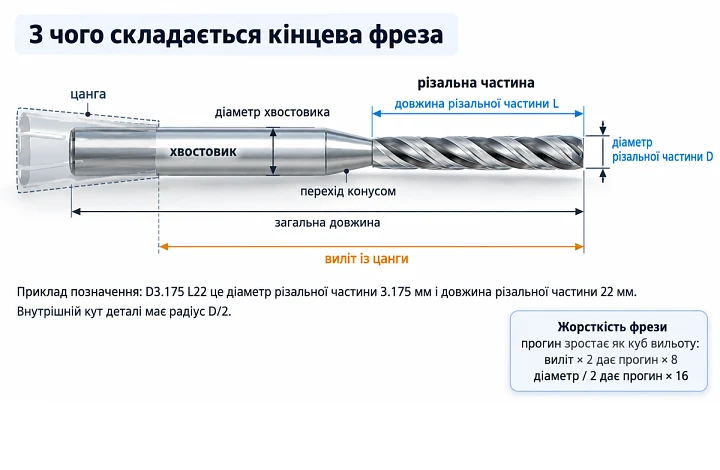
Кожен розмір фрези впливає на роботу. Діаметр різальної частини задає ширину різу й найменший радіус внутрішнього кута деталі: він дорівнює половині діаметра, у фрези 3.175 мм це 1.59 мм. Довжина різальної частини обмежує глибину обробки, а загальна довжина й виліт із цанги визначають жорсткість. Діаметр різальної частини й діаметр хвостовика це окремі величини: у тонких фрез хвостовик товщий за різальну частину, а перехід до різальної ділянки виконаний конусом.
Одно-, дво- і тризахідні фрези
Кількість заходів це кількість різальних кромок і канавок між ними. Канавка вміщує й виводить стружку, тому що менше кромок, то більше місця для стружки, а що більше кромок, то товща серцевина й жорсткіша фреза.
- Однозахідна. Одна широка канавка вільно виводить стружку з пластиків і алюмінію, які від перегріву плавляться й налипають на кромку. Стінка різу виходить грубішою, ніж у двозахідної.
- Двозахідна. Універсальний варіант для дерева, фанери, МДФ і пластиків. За тих самих обертів і того самого навантаження на зуб подача вдвічі вища, ніж в однозахідної, а стінка різу гладша.
- Тризахідна. Серцевина товща, фреза жорсткіша й краще тримає бічне навантаження під час контурної обробки й чистових проходів в алюмінії та кольорових металах. Канавки мілкіші, тому в глибокому пазу на всю ширину фрези стружка виходить гірше.
Напрямок спіралі: стружка вгору, вниз і компресійна
Спіральна канавка працює як шнек і спрямовує стружку вгору до шпинделя або вниз у заготовку. Від напрямку залежить, який бік листа залишиться чистим і як добре стружка виходить із паза.
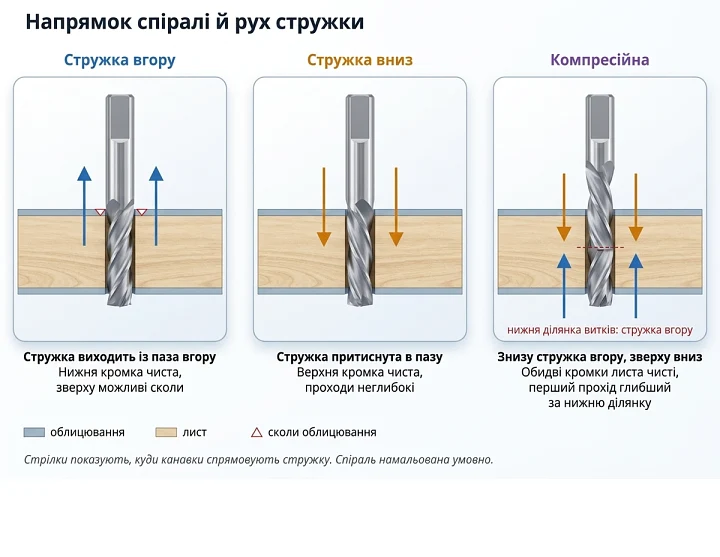
- Стружка вгору. Канавки виносять стружку з паза, як у свердла, тому фреза менше гріється й ріже глибше без забивання. Нижній бік наскрізного різу виходить чистим, а на верхній кромці облицьованих плит і шпону з’являються ворс і відколи. Така фреза тягне заготовку вгору, лист треба надійно притиснути.
- Стружка вниз. Кромки притискають облицювання й волокна до заготовки, і верхній край різу залишається рівним на ламінаті й шпоні. Стружка залишається в пазу, тому таку фрезу застосовують для неглибоких проходів і чистової обробки.
- Компресійна. Нижня ділянка витків жене стружку вгору, верхня вниз, і під час наскрізного розкрою обидва боки листа залишаються чистими. Перший прохід роблять глибшим за ділянку зі стружкою вгору, інакше верхню кромку ріже лише вона й ефекту стиснення немає.
Фрези з прямими ножами та стружколоми
У фрези з прямими ножами кромки йдуть уздовж осі без спіралі. Вона не тягне стружку ні вгору, ні вниз і не відриває заготовку від столу, її застосовують для пазів, розкрою й вибірки в деревних плитах, фанері й пластиках. Стружка сама з паза не виходить, тому потрібні обдув і пилосос.
Стружколом це фреза з насічкою або виїмками на кромках. Переривчаста кромка ділить стружку на короткі шматки, які легше виходять із різу, а фреза менше навантажується й гріється.
Фрези для 3D: сферичні й конічні
Для об’ємних рельєфів, барельєфів і форм застосовують фрези зі сферичним торцем. У сферичної фрези радіус R дорівнює половині діаметра. У конічної сферичної фрези різальна частина звужується до кінця й закінчується малим радіусом, наприклад R 0.25 або R 0.5 мм, а хвостовик залишається товстим, тому фреза пропрацьовує дрібні деталі рельєфу й зберігає жорсткість.
Сферична фреза залишає між сусідніми проходами гребінці висотою h = R - √(R² - (s/2)²), де s крок між проходами. Для фрези 3.175 мм (R 1.5875 мм) за кроку 0,3 мм гребінець 0,007 мм, за кроку 0,6 мм уже 0,029 мм. Тому чистовий прохід рельєфу роблять із дрібним кроком, а чорнову вибірку ведуть фрезою з плоским торцем більшого діаметра.
Гравери, V-подібні й фасонні фрези
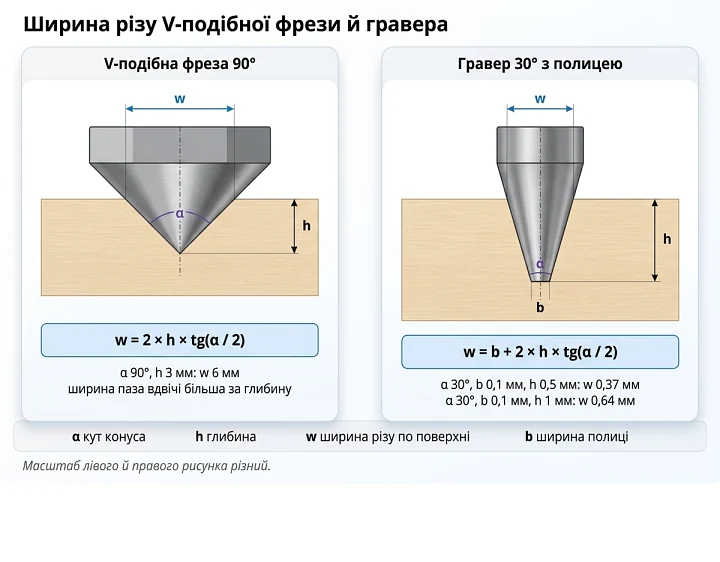
V-подібна фреза ріже конусом, і ширина паза залежить від глибини: ширина = 2 × глибина × tg(кут / 2). У фрези з кутом 90° ширина паза вдвічі більша за глибину, на глибині 3 мм паз завширшки 6 мм. Такими фрезами ріжуть написи й декоративні V-пази, знімають фаски.
У гравера вершина закінчується плоскою полицею, і її ширина додається до ширини за формулою. Гравер 30° з полицею 0,1 мм на глибині 0,5 мм дає лінію 0,1 + 2 × 0,5 × tg 15° = 0,37 мм, на глибині 1 мм уже 0,64 мм. Тому для тонких ліній і дрібного шрифту глибину гравіювання задають точно, а стіл вирівнюють за площиною.
Фасонні фрези переносять свій профіль на заготовку. Конусні знімають фаски під заданим кутом, а фрези для вирівнювання площини з широким торцем фрезерують жертовний стіл верстата, вирівнюють слеби й клеєні щити.
Фрези кукурудза й фрези по каменю
У фрези кукурудза різальну частину вкриває дрібна перехресна насічка, яка ділить кромки на безліч маленьких зубів. У закордонних каталогах такий інструмент називають burr, corn cob або diamond cut. Дрібні зуби подрібнюють волокна на стружку й пил і не витягують їх із матеріалу, тому такі фрези застосовують для текстоліту, склотекстоліту, друкованих плат, склопластику й вуглепластику. У таблиці режимів LMT Onsrud для вуглепластику на чорнову й напівчистову обробку вказана багатозуба фреза з насічкою серії 66-900. Пил скло- й вуглеволокна шкідливий для легень, його збирають пилососом просто біля фрези.
Фрези по каменю мають алмазний абразив і не ріжуть кромкою, а шліфують матеріал. Виробники алмазного інструмента для каменю вказують, що вершину фрези треба рясно охолоджувати водою.
Твердий сплав, швидкорізальна сталь і покриття
Твердосплавні фрези виготовляють із зерен карбіду вольфраму, спечених із кобальтовою зв’язкою. Такий сплав твердіший, жорсткіший і зносостійкіший за швидкорізальну сталь (HSS), тому довше тримає кромку на клеєних плитах, МДФ, пластиках і композитах. Зворотний бік твердості це крихкість: твердосплавна фреза не гнеться, а ламається від удару, вібрації й перевантаження. Швидкорізальна сталь в’язкіша й дешевша, але швидше тупиться на абразивних матеріалах.
Покриття наносять поверх основи, щоб підвищити твердість поверхні й зменшити тертя. Серед фрез кукурудза для текстоліту й композитів є варіанти з титановим покриттям. Для алюмінію покриття добирають обережно: виробник інструмента Harvey Tool вказує, що покриття AlTiN схильне до налипання алюмінію на фрезу.
Як вибрати фрезу під матеріал
Матеріал визначає тип фрези, кількість заходів і напрямок спіралі. У таблиці зведено стартові варіанти, режими для кожного з них добирають за наступним розділом.
| Матеріал | Тип фрези | Чому |
|---|
| М’яка й тверда деревина | Двозахідна спіральна, стружка вгору | Канавки виносять стружку з паза, фреза не перегрівається в глибокому різі |
| МДФ | Двозахідна спіральна, стружка вгору або вниз | Дрібну стружку й пил треба виводити з різу й одразу збирати пилососом |
| Фанера зі шпоном, ламіновані плити | Компресійна, для неглибоких пазів стружка вниз | Верхній і нижній шар облицювання залишаються без сколів |
| Акрил і листові пластики | Однозахідна спіральна | Широка канавка швидко відводить стружку, пластик не плавиться й не налипає на кромку |
| Алюміній | Однозахідна, на жорсткому верстаті тризахідна | Стружка не забиває канавку, товста серцевина тризахідної тримає бічне навантаження |
| Текстоліт, склотекстоліт, карбон | Фреза кукурудза | Дрібні зуби ріжуть волокна без розшарування й витягування |
| Об’ємний рельєф | Сферична або конічна сферична | Сферичний торець повторює плавну поверхню моделі |
| Написи, V-пази, фаски | V-подібна фреза або гравер | Ширина лінії задається кутом конуса й глибиною |
| Камінь | Фреза по каменю з алмазним абразивом | Алмаз шліфує твердий матеріал, фрезу охолоджують водою |
Хвостовик і цанга
Хвостовик затискають у цанзі того самого діаметра. 3.175 мм це 1/8 дюйма, такий хвостовик потребує цангу 1/8 дюйма, а хвостовик 3 мм ставлять у цангу 3 мм. Розмір цанги ER обмежує найбільший хвостовик: ER11 затискає до 7 мм, ER16 до 10 мм, ER20 до 13 мм, тому фрезу з хвостовиком 8 мм у цангу ER11 не поставити. Виробник цанг REGO-FIX попереджає, що хвостовик, більший за номінал цанги, затискати не можна, і радить вставляти інструмент на всю довжину цанги.
Виліт фрези з цанги робіть найменшим, який дозволяє глибина обробки. Прогин зростає як куб вильоту: за вдвічі більшого вильоту прогин у 8 разів сильніший. Зменшення діаметра вдвічі робить фрезу в 16 разів податливішою, тому тонкі фрези особливо чутливі до вильоту й биття.
Як вибрати довжину різальної частини
Довжину різальної частини беріть трохи більшою за глибину обробки. Для наскрізного розкрою листа 18 мм потрібна різальна частина, довша за 18 мм, наприклад 22 мм. Коротка фреза жорсткіша й точніша, довга потрібна для товстих плит і глибоких пазів, але з нею знижують глибину за прохід і навантаження на зуб. За рекомендацією LMT Onsrud за глибини проходу у 2 діаметри фрези навантаження на зуб знижують на 25%, за 3 діаметрів на 50%.
Режими різання: навантаження на зуб і подача
Навантаження на зуб це товщина стружки, яку знімає одна кромка за оберт. Подачу розраховують за формулою F = n × z × fz, де F подача в мм/хв, n оберти шпинделя в об/хв, z кількість кромок, fz навантаження на зуб у мм.
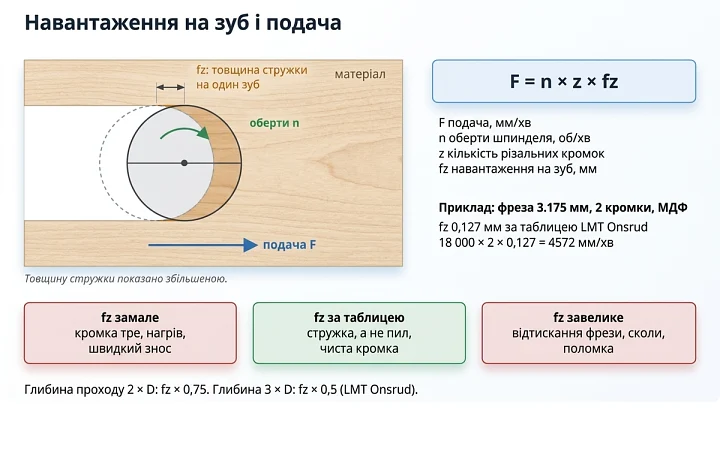
Приклад: двозахідна фреза 3.175 мм по МДФ. У таблиці LMT Onsrud для двозахідних спіральних фрез діаметром 1/8 дюйма навантаження на зуб по МДФ 0,005-0,007 дюйма, це 0,127-0,178 мм. За 18 000 об/хв і нижнього значення 0,127 мм подача 18 000 × 2 × 0,127 = 4572 мм/хв. Якщо верстат не тримає таку подачу, знижують оберти разом із подачею: для 2000 мм/хв із тим самим навантаженням на зуб потрібно 2000 / (2 × 0,127) = 7874 об/хв. Якщо ж залишити 18 000 об/хв і знизити лише подачу до 2000 мм/хв, навантаження на зуб впаде до 2000 / (18 000 × 2) = 0,056 мм.
Замале навантаження на зуб швидко тупить фрезу: кромка тре матеріал замість різання й перегрівається. Завелике відтискає фрезу, псує поверхню й може її зламати. Для тієї самої фрези 1/8 дюйма в таблицях LMT Onsrud для м’якої деревини вказано 0,152-0,203 мм, для твердої 0,076-0,127 мм, для м’якої фанери 0,127-0,178 мм. Виробник радить починати з табличного навантаження, підвищувати подачу, доки не погіршиться кромка або заготовка не почне зсуватися, і потім знизити подачу на 10%. Ознака правильного режиму це стружка, а не пил, і відсутність запаху гару.
Типові помилки
- Низька подача на високих обертах. Кромка тре замість різання, фреза перегрівається й тупиться, а на МДФ і дереві з’являються підпалини.
- Великий виліт. Фреза відтискається, стінка різу отримує хвилю, а тонка фреза ламається.
- Брудна або зношена цанга. Биття перевантажує одну кромку: вона знімає більше за іншу, швидше тупиться й викришується.
- Врізання вертикально на повну глибину. Торець фрези отримує все навантаження. Заходження по похилій або по спіралі розвантажує фрезу.
- Мілкий перший прохід компресійною фрезою. Верхню кромку ріже ділянка зі стружкою вгору, і облицювання сколюється.
- Фреза зі стружкою вгору по ламінату. Верхній шар облицювання сколюється, для нього потрібна компресійна фреза або стружка вниз.
- Робота без відведення стружки. Стружка в пазу перерізається повторно, фреза гріється, а пластик і алюміній налипають на кромку. LMT Onsrud рекомендує для м’якого алюмінію періодично подавати мастильно-охолоджувальну рідину, щоб стружка не приварювалася до фрези.
Догляд і зберігання фрез
- Зберігайте фрези у футлярах або пеналах, щоб кромки не торкалися одна одної й металу: твердий сплав викришується від ударів, а тонка фреза ламається навіть від падіння на підлогу.
- Очищуйте кромки від смоли й налиплого пластику засобом для очищення інструмента, без абразиву: нагар погіршує різання й збільшує нагрів.
- Протирайте хвостовик, цангу й конус гайки перед установленням: стружка й пил у цанзі дають биття.
- Міняйте фрезу, коли замість стружки йде пил, на кромці різу з’являється ворс, а нагрів зростає за тих самих режимів.