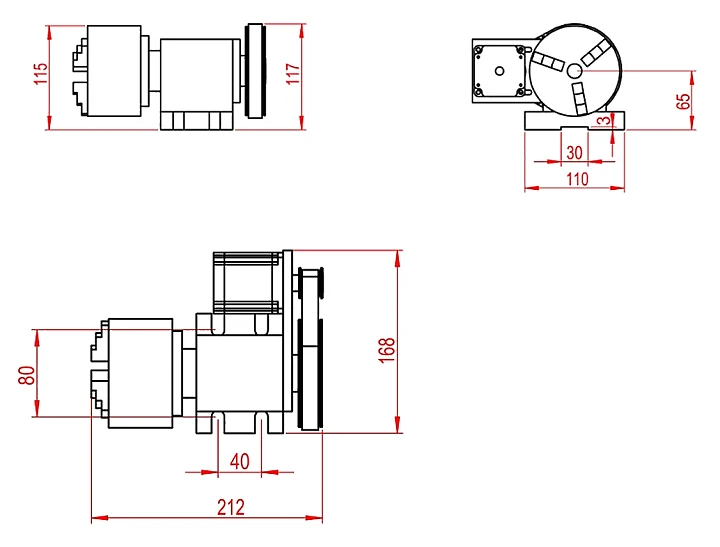
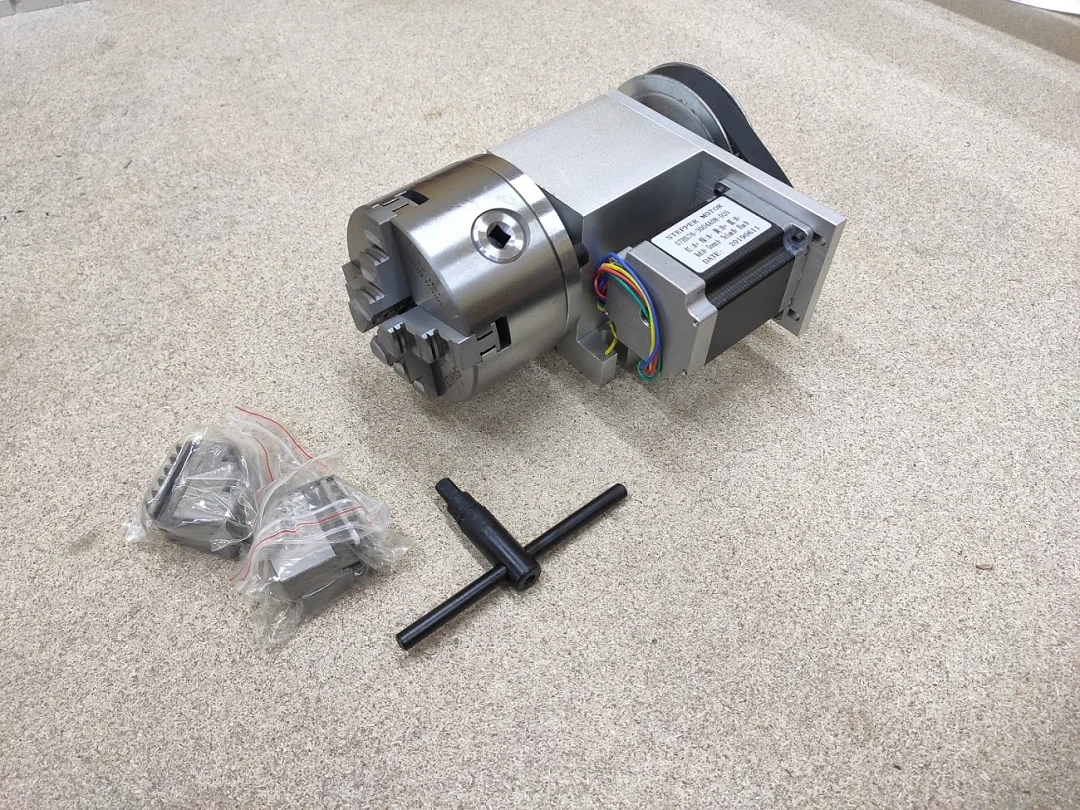
Передня бабка поворотної осі додає фрезерному верстату з ЧПУ четверту вісь A. Заготовку затискають у чотирикулачковому патроні діаметром 100 мм, кроковий двигун Nema23 через пасову передачу 6:1 повертає її на заданий кут. Висота центру 65 мм, у парі з передньою бабкою ставлять задню бабку з такою самою висотою центру.
Що таке передня бабка поворотної осі
Це ведуча частина поворотної осі: корпус зі шпинделем, патрон і привод. Вісь обертання шпинделя ставлять паралельно осі X верстата. Контролер керує двигуном як четвертою віссю, і фреза обробляє заготовку з усіх боків за одне встановлення.
Конструкція
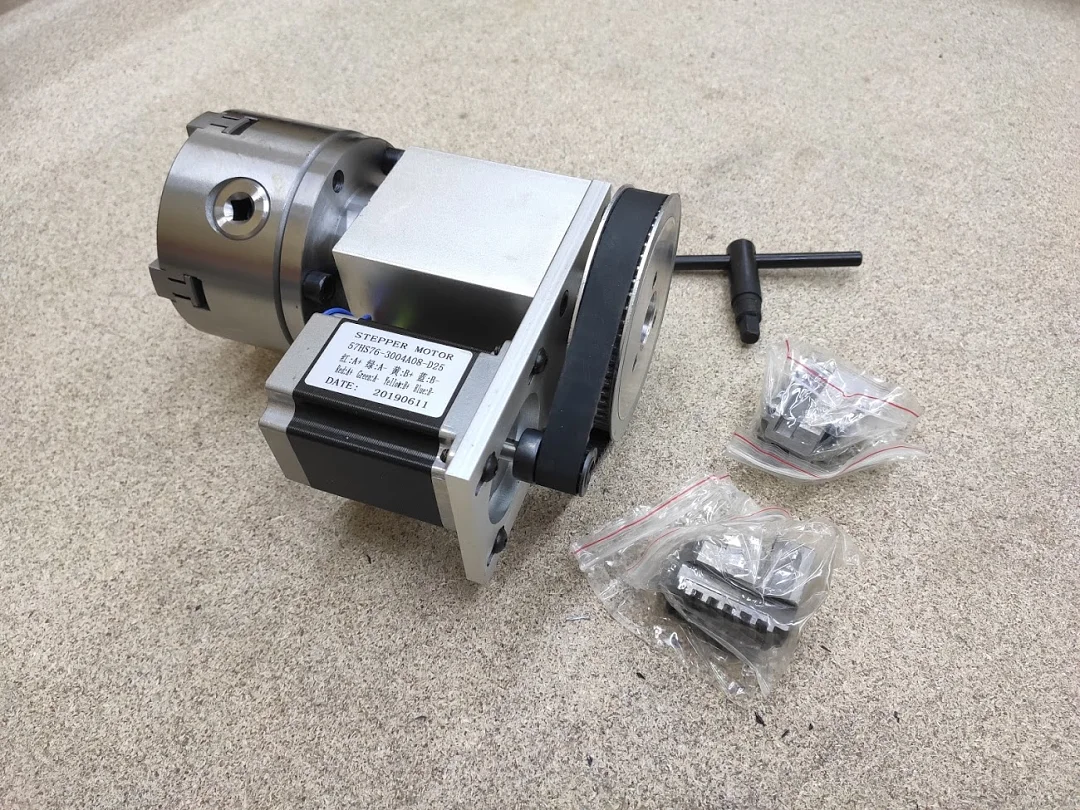
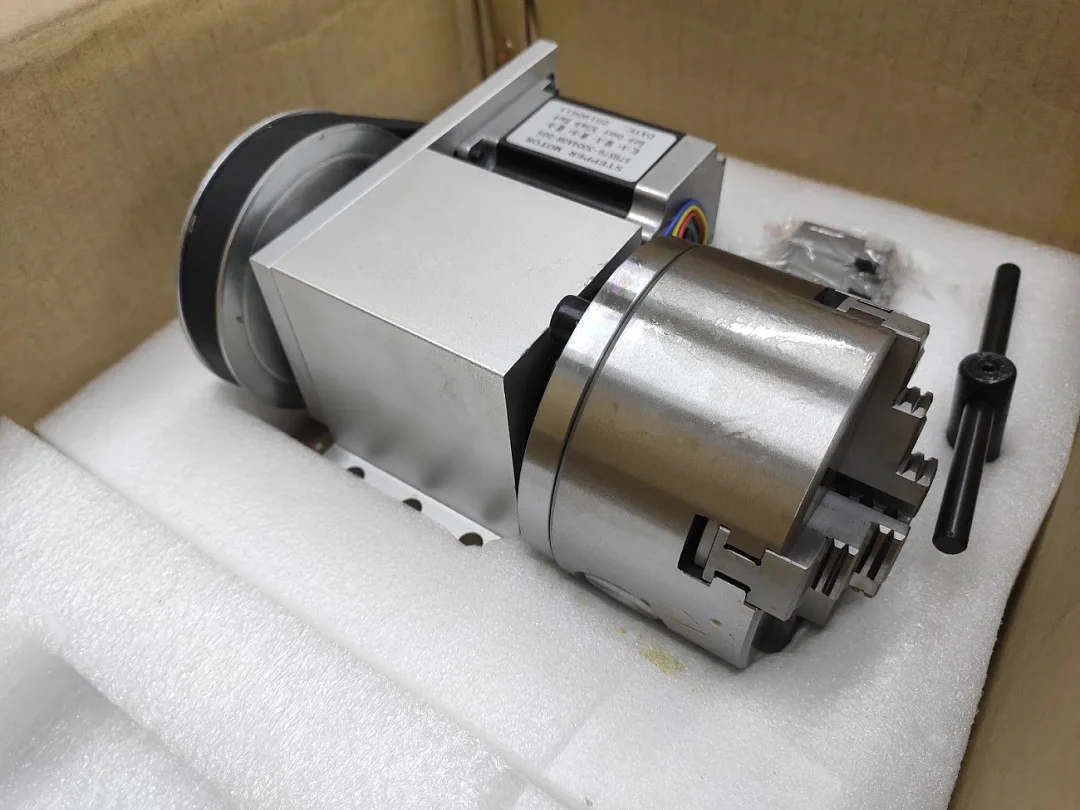
- Чотирикулачковий патрон діаметром 100 мм, кулачки зводяться ключем. У комплекті ключ патрона і два пакети змінних кулачків.
- Кроковий двигун 57HS76-3004A08-D25 типорозміру Nema23: фланець 57 мм, довжина корпусу 76 мм, крок 1,8°, струм фази 3,0 А, чотири дроти.
- Дроти двигуна за маркуванням: A+ червоний, A- зелений, B+ жовтий, B- синій.
- Пасова передача 6:1 від двигуна до шпинделя.
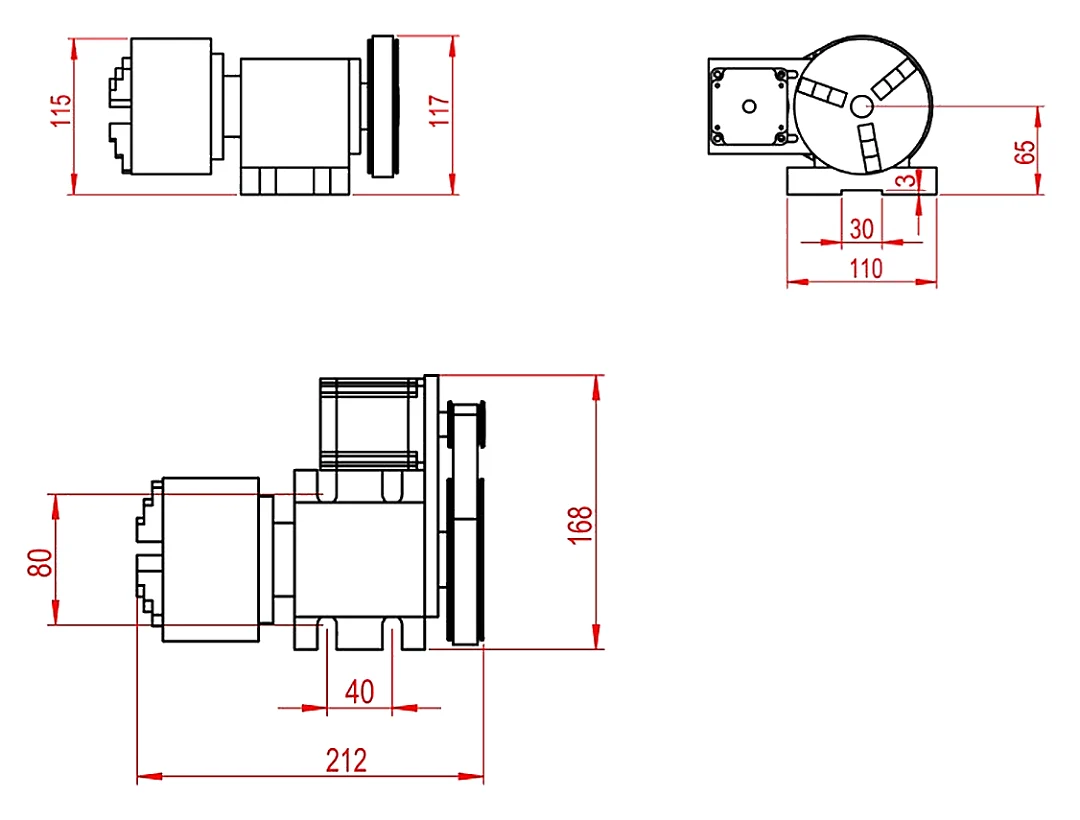
- Основа шириною 110 мм з пазами під болти через 40 мм і виступом шириною 30 мм знизу для вирівнювання по пазу столу.
- Габарити за кресленням: довжина 212 мм, ширина 168 мм, висота 117 мм, висота центру 65 мм.
Як налаштувати вісь у контролері
- Двигун робить 200 кроків на оберт, передача 6:1 дає 1200 кроків на оберт шпинделя, тобто 0,3° на крок.
- Кількість кроків на градус: 200 × дроблення кроку × 6 / 360. За дроблення 1/8 це 26,667 кроку на градус, за 1/16 це 53,333 кроку на градус.
- Струм драйвера виставляйте не вище струму фази двигуна, за маркуванням це 3,0 А.
Що обробляють
- Тіла обертання з дерева і пластику: балясини, ніжки меблів, ручки.
- Об’ємне різьблення і рельєф по поверхні циліндричної заготовки.
- Гравіювання на циліндрах, пази й отвори по колу через рівні кути.
- Квадратний брус: чотири кулачки зручно затискають заготовку квадратного перерізу.
Рекомендації
- Ставте передню і задню бабку в один паз столу і перевірте паралельність осі обертання осі X індикатором.
- Довгі заготовки підтискайте задньою бабкою з висотою центру 65 мм.
- Перед обробкою перевірте, що над заготовкою вистачає ходу по осі Z для шпинделя і фрези.
- Після налаштування поверніть вісь командою на 360° і перевірте, що мітка на заготовці повернулася у вихідне положення.






Відгуки