Що таке спіральна тризахідна фреза
Тризахідна фреза має три гвинтові ріжучі кромки і три канавки для стружки. Канавки мілкіші, ніж у двозахідної, зате серцевина товща, і фреза того самого діаметра помітно жорсткіша на згин. Спіраль зі стружкою вгору піднімає стружку з різу і не дає перерізати її повторно.
Такі фрези роблять із цільного твердого сплаву з короткою ріжучою частиною: співвідношення довжини ріжучої частини до діаметра 3 до 1 зберігає жорсткість, потрібну для роботи по металу.
Чому стінка виходить рівнішою
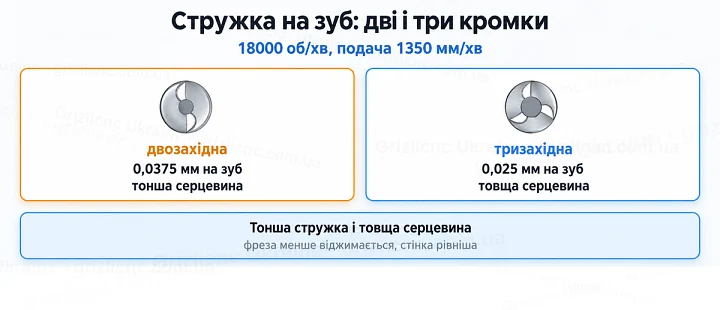
За однакових обертів і подачі кожна кромка тризахідної фрези знімає тоншу стружку. Навантаження на зуб отримують діленням подачі на оберти і число кромок. При 18000 об/хв і подачі 1350 мм/хв двозахідна фреза знімає 0,0375 мм на зуб, а тризахідна 0,025 мм.
- Тонша стружка на зуб: менше зусилля на кожну кромку, фреза менше віджимається від стінки.
- Товща серцевина: фреза менше прогинається під боковим навантаженням.
- Частіші удари кромок: три врізання за оберт замість двох, різання йде рівніше, вібрація нижча.
Зворотний бік той самий: за тонкої стружки на зуб і надто високих обертів кромка починає терти метал. Тому подачу тризахідної фрези піднімають, а не залишають такою самою, як у двозахідної.
Де тризахідна фреза виграє
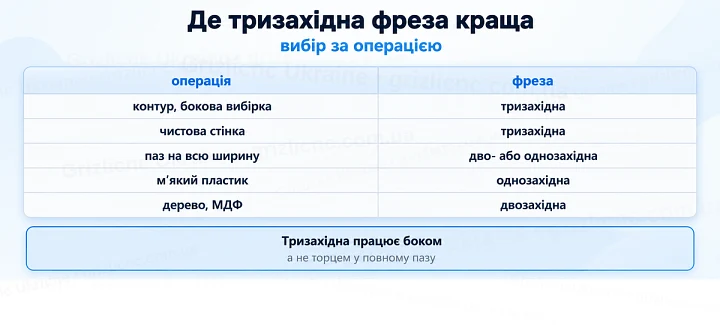
| Операція | Яка фреза краща | Чому |
|---|
| Контур деталі, бокова вибірка | тризахідна | жорсткість і рівна стінка |
| Чистовий прохід по стінці | тризахідна | мала стружка на зуб, чиста поверхня |
| Паз на всю ширину фрези | дво- або однозахідна | просторі канавки виводять стружку |
| М’які пластики, які плавляться | однозахідна | велика стружка виносить тепло |
| Дерево, фанера, МДФ | двозахідна | висока подача і простір для стружки |
Як будувати обробку алюмінію
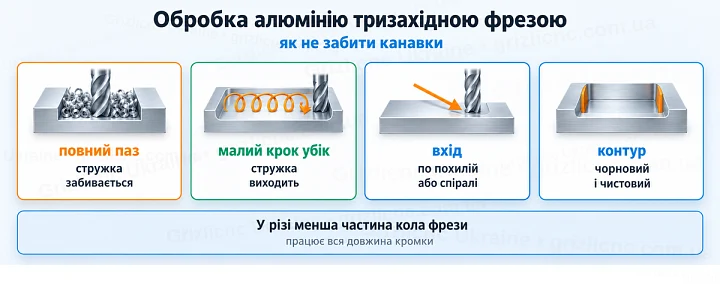
Тризахідній фрезі зручніше працювати боковою частиною, ніж торцем у повному пазу. Тому кишеню в алюмінії вибирають стратегією з невеликим кроком убік і більшою глибиною: у різі перебуває менша частина кола фрези, стружка вільно виходить, а працює вся довжина кромки, а не її кінчик.
- Вузький паз спочатку прорізають фрезою меншого діаметра або ведуть по траєкторії з коливанням, щоб фреза не працювала на всю ширину.
- Контур деталі роблять у два проходи: чорновий із невеликим припуском і чистовий на повну глибину.
- Заглиблюються по похилій або по спіралі, вертикальне врізання в метал навантажує кромки біля торця.
Обдув, змащення і налипання
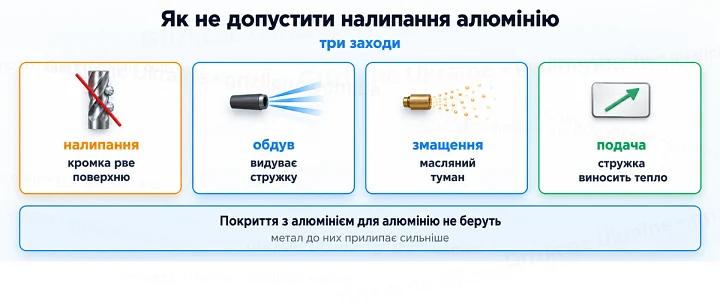
Алюміній налипає на кромки, коли стружка перегрівається або залишається в канавках. Налиплий метал змінює геометрію кромки, і фреза починає рвати поверхню, а потім ламається. Проти цього працюють три речі: обдув стисненим повітрям, який видуває стружку з різу, масляний туман або крапля мастила на кромку і достатня подача, за якої стружка виносить тепло.
Для алюмінію вибирають фрези без покриття або з покриттями, що не містять алюмінію. До покриттів на основі нітриду титану й алюмінію оброблюваний алюміній прилипає сильніше.
Тонкі тризахідні фрези
Фрези 2 мм з хвостовиком 4 мм і конусною шийкою потрібні для дрібних деталей, написів і вирізів із внутрішнім радіусом 1 мм. Для них беруть нижню частину діапазону навантаження на зуб, малу глибину за прохід і високі оберти шпинделя. Биття цанги, яке непомітне на фрезі 6 мм, на фрезі 2 мм перевантажує одну кромку, тому цангу і гайку тримають чистими, а биття перевіряють перед роботою.
Типові помилки
- Ріжуть тризахідною фрезою паз на всю ширину на повну глибину і забивають канавки.
- Залишають подачу як у двозахідної фрези, і кромки труть метал.
- Працюють по алюмінію без обдуву.
- Заглиблюються вертикально в метал.
- Беруть для алюмінію фрезу з покриттям, що містить алюміній.