Сферична фреза сталого діаметра і конічна
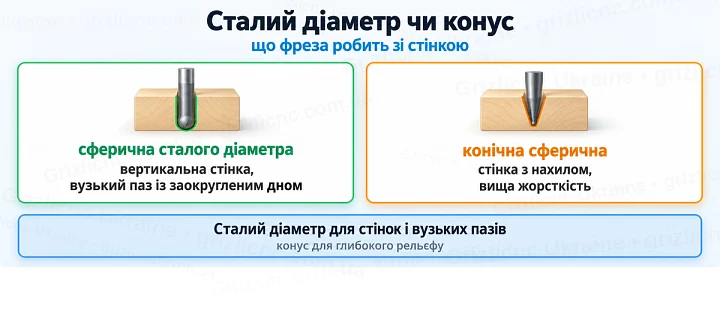
У сферичної фрези сталого діаметра ріжуча частина циліндрична на всю довжину, а радіус торця дорівнює половині діаметра. Вона ріже однаковим радіусом на будь-якій глибині і прорізає вертикальні стінки на всю довжину ріжучої частини. Конічна фреза при тому самому радіусі вершини жорсткіша, але круті стінки повторює з нахилом.
| Властивість | Сферична сталого діаметра | Конічна сферична |
|---|
| Вертикальна стінка | повторює на всю довжину ріжучої частини | залишається нахил по конусу |
| Жорсткість тонкої фрези | нижча, тонка на всю довжину | вища, товщає до хвостовика |
| Вузький глибокий паз із заокругленим дном | ріже | не вміщується по ширині |
| Задання в програмі | кульова фреза, один діаметр | конічна фреза з радіусом при вершині |
Тому малі сферичні фрези беруть там, де важливі вертикальні стінки і вузькі пази із заокругленим дном, а конічні там, де рельєф глибокий і фрезі потрібна жорсткість.
Робочий діаметр сфери залежить від глибини
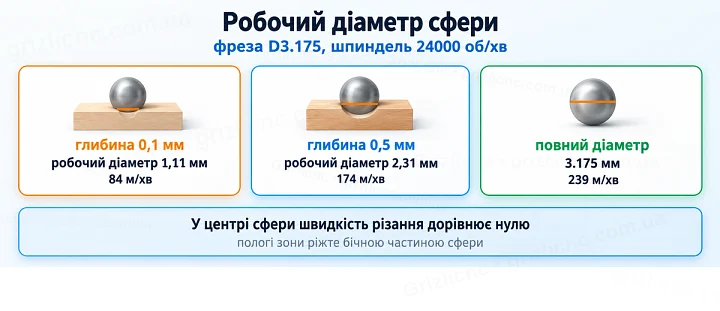
Сферичний торець ріже не всім діаметром. При заданій глибині проходу в контакті з матеріалом бере участь коло діаметром 2√(глибина × (D − глибина)), а в самому центрі сфери швидкість різання дорівнює нулю. Швидкість кромки рахують за цим робочим діаметром. Для шпинделя на 24000 об/хв:
| Фреза | Глибина проходу | Робочий діаметр | Швидкість кромки | Швидкість за повним діаметром |
|---|
| D3.175 | 0,1 мм | 1,11 мм | 84 м/хв | 239 м/хв |
| D3.175 | 0,5 мм | 2,31 мм | 174 м/хв | 239 м/хв |
| D2 | 0,1 мм | 0,87 мм | 66 м/хв | 151 м/хв |
| D1 | 0,05 мм | 0,44 мм | 33 м/хв | 75 м/хв |
На неглибокому чистовому проході кромка ріже повільніше, ніж виходить за паспортним діаметром, а на пологих ділянках рельєфу матеріал ріже ділянка біля самого центру сфери. Там кромка радше тре, ніж ріже, і залишає шорсткішу поверхню. Допомагає растрова траєкторія під кутом до основного схилу моделі і другий чистовий прохід у перпендикулярному напрямку, щоб пологі зони різала бічна частина сфери.
Хвостовик і цанга
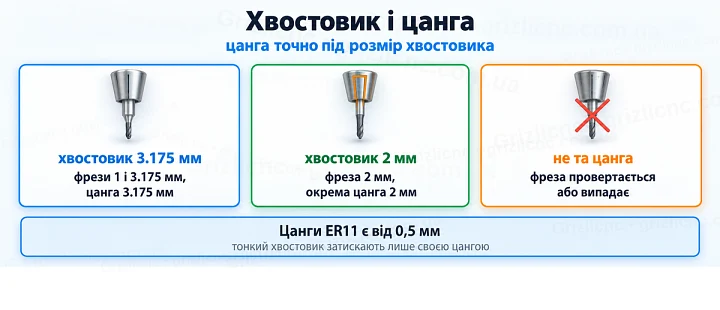
Фрези діаметром 1 і 3.175 мм у цій групі зроблені на хвостовику 3.175 мм, який підходить до більшості настільних верстатів. У фрези діаметром 1 мм товстий хвостовик переходить у тонку ріжучу частину короткою шийкою, це підвищує її жорсткість. Фреза діаметром 2 мм зроблена на хвостовику 2 мм, для неї потрібна окрема цанга 2 мм. У серії ER11 такі цанги є, її діапазон починається з 0,5 мм.
Тонкий хвостовик затискають цангою точно його розміру: цанга на 3.175 мм не обтисне хвостовик 2 мм надійно, і фреза провернеться або випаде.
Довжина ріжучої частини і глибина
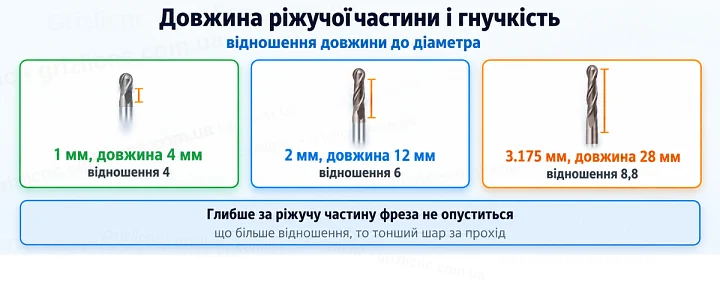
Тонка фреза сталого діаметра обмежена довжиною ріжучої частини. У фрези діаметром 1 мм це 4 мм, у 2 мм це 12 мм, у 3.175 мм це 28 мм. Глибше за ріжучу частину фреза не опуститься: далі в матеріал упреться хвостовик або шийка, і фрезу зламає.
Відношення довжини ріжучої частини до діаметра показує, наскільки фреза гнучка: у 1 мм воно дорівнює 4, у 2 мм дорівнює 6, у 3.175 мм 8,8. Що воно більше, то менша глибина за прохід і то важливіша попередня чорнова вибірка, після якої сферичній фрезі залишається тонкий шар.
Де потрібні малі сферичні фрези
- Дрібні рельєфи: медальйони, скриньки, сувеніри, рельєф на невеликих заготовках.
- Об’ємний текст: літери із заокругленим дном і рельєфні написи.
- Заокруглені канавки: декоративні пази, жолобки, імітація філенки на дрібних деталях.
- Доопрацювання: вузькі заглиблення і вертикальні стінки після конічної фрези.
- Майстер-моделі: дрібні форми і моделі з пластиків і модельних плит.