Навіщо фрезі для 3D товстий хвостовик
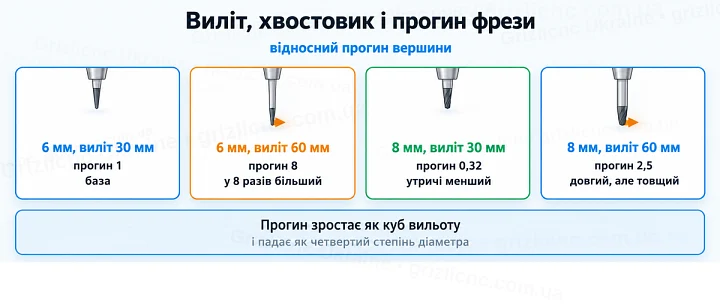
Фреза в цанзі працює як консольна балка: бічна сила різання відгинає її вершину, і що далі вершина від цанги, то більший прогин. У спрощеній моделі прогин зростає пропорційно кубу вильоту і обернено пропорційно четвертому степеню діаметра. Тому подвоєння вильоту збільшує прогин у вісім разів, а перехід із хвостовика 6 мм на 8 мм зменшує його втричі.
| Хвостовик | Виліт 30 мм | Виліт 60 мм |
|---|
| 6 мм | 1 (база) | 8 |
| 8 мм | 0,32 | 2,5 |
Цифри в таблиці відносні й рахуються для стрижня сталого діаметра. Конічна ріжуча частина тонша за хвостовик, тому реальний прогин більший, але співвідношення зберігається. Для глибокого рельєфу довга фреза на товстому хвостовику залишається точнішою, ніж така сама довга фреза на хвостовику 4 мм.
Довжина ріжучої частини і глибина рельєфу
Ріжучу частину вибирають так, щоб вона перекривала найглибшу точку рельєфу з невеликим запасом, але не була помітно довшою. Кожен зайвий міліметр вильоту знижує жорсткість, тому фреза з ріжучою частиною 60 мм виправдана лише там, де рельєф справді глибокий: великі панелі, об’ємне різьблення, форми і майстер-моделі.
Для неглибоких рельєфів глибиною до десятка міліметрів зручніша коротка фреза: вона менше вібрує, і на чистовому проході поверхня виходить рівнішою.
Конус і круті стінки
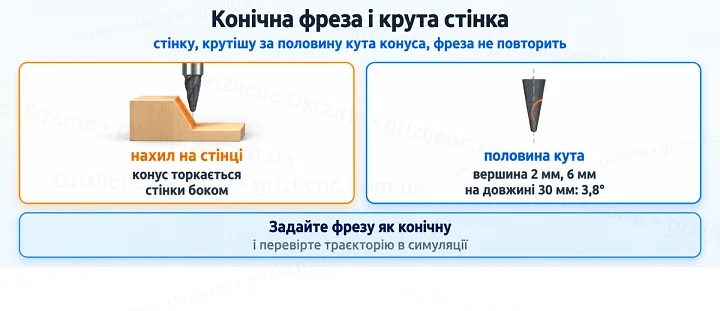
Конічна фреза торкається стінки бічною поверхнею конуса, тому стінку, крутішу за половину кута конуса, вона повторити не може і залишає на ній нахил. Половина кута рахується за розмірами фрези: арктангенс різниці діаметра біля основи і діаметра вершини, поділеної на подвоєну довжину ріжучої частини. У конічних фрез цієї групи конус починається від діаметра хвостовика і йде по всій ріжучій частині. Для фрези з хвостовиком 6 мм, вершиною R1.0 і ріжучою частиною 30.5 мм половина кута орієнтовно за розмірами дорівнює арктангенсу 2/30.5, тобто 3,8°, для фрези з хвостовиком 8 мм і ріжучою частиною 60 мм арктангенсу 3/60, тобто 2,9°.
У програмі підготовки обробки фрезу задають як конічну з радіусом при вершині і реальними розмірами. Тоді симуляція покаже, де конус зачепить високі стінки рельєфу, і траєкторія обійде ці місця без зарізів.
Сферична R3 чи конічна R1.0
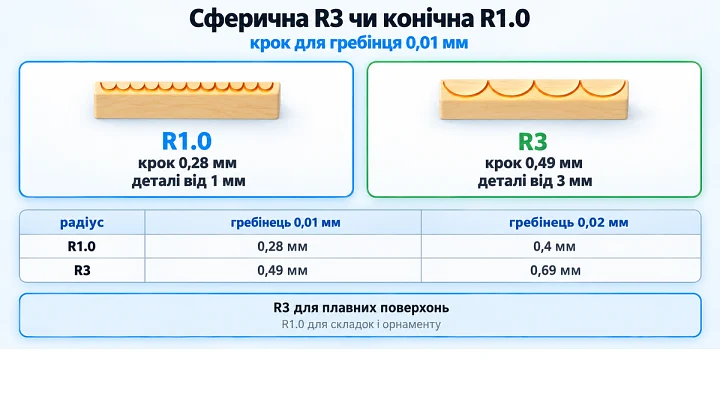
Радіус торця визначає дві речі: крок для потрібної гладкості і найдрібніший внутрішній радіус, який фреза може прорізати. Крок для заданої висоти гребінця h рахується за формулою s = 2√(2Rh − h²):
| Радіус | Крок при гребінці 0,01 мм | Крок при гребінці 0,02 мм | Найдрібніший внутрішній радіус |
|---|
| R1.0 | 0,28 мм | 0,4 мм | 1 мм |
| R3 | 0,49 мм | 0,69 мм | 3 мм |
Сферична фреза R3 проходить ту саму площу в 1,75 раза меншою кількістю рядків і підходить для великих плавних поверхонь і напівчистового проходу. Конічна R1.0 пропрацьовує складки, дрібні елементи орнаменту і переходи, які фреза R3 заокруглить своїм радіусом.
Порядок обробки великого рельєфу
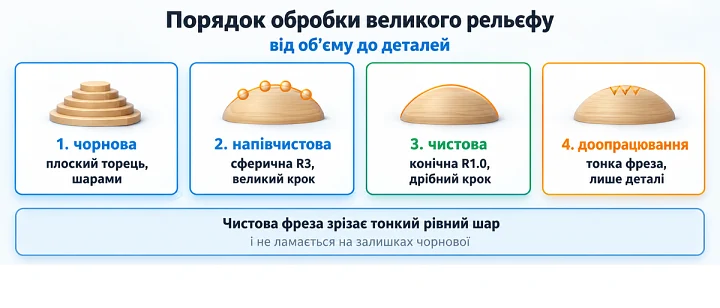
- Чорнова вибірка: кінцева фреза з плоским торцем знімає основний об’єм шарами і залишає рівномірний припуск.
- Напівчистовий прохід: сферична фреза R3 прибирає сходинки після чорнової і вирівнює припуск.
- Чистовий прохід: конічна фреза R1.0 з дрібним кроком формує поверхню і деталі.
- Доопрацювання: найдрібніші елементи проходять тонкою конічною фрезою лише в потрібних зонах.
Такий порядок знімає навантаження з тонкої вершини: чистова фреза зрізає лише тонкий рівномірний шар і не ламається на залишках після чорнової.
Цанга і встановлення
Хвостовик 6 мм затискають цангою ER11 або більшою. Хвостовик 8 мм в ER11 не входить, її діапазон закінчується на 7 мм, тому для нього потрібен шпиндель із цангою ER16 або ER20. Цангу і гайку очищають від пилу, хвостовик вставляють на всю глибину затиску, а виліт роблять мінімальним для потрібної глибини рельєфу.