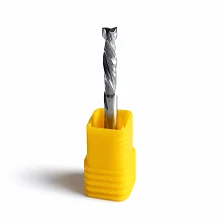
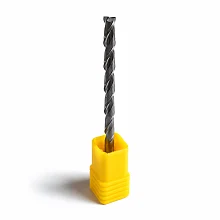
Де застосовують фрези 3.175 мм
Спіральні двозахідні фрези 3.175 мм з твердого сплаву використовують на фрезерних верстатах з ЧПУ для розкрою листів, вибирання пазів і кишень, контурної та об’ємної обробки. Діаметр 3.175 мм дорівнює 1/8 дюйма, це один із найпоширеніших розмірів для настільних верстатів і граверів. Дві гвинтові кромки поєднують гладку стінку різу з достатнім місцем для відведення стружки.
Чим двозахідна фреза відрізняється від однозахідної і тризахідної
- В однозахідної фрези одна широка канавка. Вона вільно виводить стружку з м’яких пластиків і алюмінію, але стінка різу виходить грубішою.
- Дві кромки за того ж навантаження на зуб дають змогу вдвічі підняти подачу порівняно з однозахідною фрезою і дають гладкішу стінку.
- У тризахідної фрези осердя товще, але канавки менші. Для глибоких пазів на всю ширину фрези двозахідна геометрія зручніша.
Напрямок спіралі
- Стружка вгору. Канавки виносять стружку з паза, як у свердла. Нижній бік наскрізного різу виходить чистим, а на верхній кромці облицьованих плит з’являються ворс і відколи.
- Стружка вниз. Кромки притискають облицювання і волокна до заготовки, тому верхній край різу залишається рівним. Стружка затримується в пазу, таку фрезу застосовують для неглибоких проходів.
- Компресійна. Нижня частина різальної кромки працює на підйом стружки, верхня на опускання. Під час наскрізного розкрою листа обидва боки різу виходять чистими.
Як обрати довжину
Робочу частину обирайте трохи більшою за глибину обробки. Коротка фреза жорсткіша і точніша, а подовжена потрібна для товстих плит і глибоких пазів, але працює з меншою глибиною за прохід і меншою подачею. Хвостовик має точно відповідати цанзі верстата: для хвостовика 3.175 мм потрібна цанга 1/8 дюйма.
Які матеріали обробляють
- Фанера, МДФ, ДСП і масив деревини
- Ламіновані і шпоновані плити
- Акрил, ПВХ, ABS та інші листові пластики
- Алюміній і кольорові метали при невеликій глибині за прохід
Поради щодо режимів
- Подачу рахуйте за формулою: оберти × 2 кромки × навантаження на зуб. Починайте з обережних значень і підвищуйте подачу невеликими кроками.
- Глибину за прохід по дереву і фанері беріть не більшою за діаметр фрези, по алюмінію знімайте тонкий шар.
- Якщо замість стружки в різі пил або з’являється запах гару, збільште подачу або знизьте оберти й увімкніть обдув.
- Затискайте хвостовик у чистій цанзі з мінімальним вильотом і перевіряйте биття перед роботою.
- Працюйте з пиловидаленням: деревний і пластиковий пил шкідливий для легень.