Що таке фасонні фрези
У прямої або спіральної фрези профіль різу задає траєкторія, а у фасонної сама ріжуча частина. Фреза проходить контур один раз і залишає на деталі свою форму: фаску під певним кутом, V-паз, площину або заокруглення.
Фасонні фрези роблять на сталевому корпусі з напаяними пластинами з твердого сплаву. Діаметр ріжучої частини в них 20-30 мм і більше, а хвостовик 6 мм і товщий, щоб тримати навантаження широкої кромки.
Види профілів
| Фреза | Профіль | Завдання |
|---|
| Конусна 90° | конус, сторони під 45° | фаски 45°, V-пази, велике V-гравіювання |
| Конусна 135° | пологий конус | пологі фаски, широкі неглибокі канавки |
| Для вирівнювання площини | плоский торець великого діаметра | жертовний стіл, щити, слеби |
| Радіусна | заокруглення увігнуте або опукле | заокруглення кромок, галтелі |
| Фігурна | складний контур | декоративні профілі фасадів і рамок |
Швидкість кромки і оберти
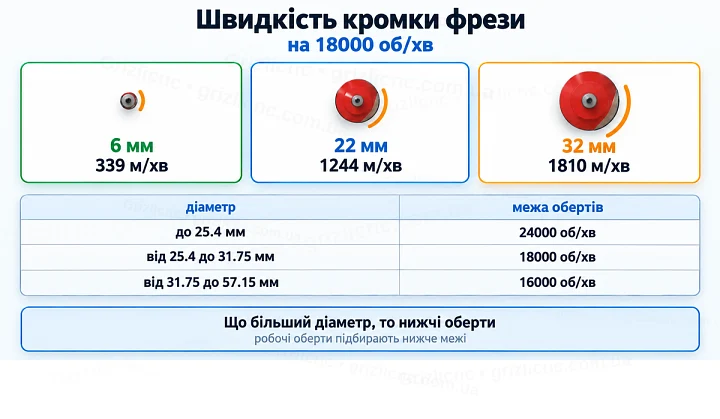
Швидкість кромки дорівнює довжині кола фрези, помноженій на оберти. На тих самих 18000 об/хв кромка фрези 6 мм рухається зі швидкістю 339 м/хв, фрези 22 мм 1244 м/хв, а фрези 32 мм 1810 м/хв. Широка фреза на обертах тонкої перегрівається, вібрує і навантажує підшипники шпинделя.
| Діаметр фрези | Межа обертів | Швидкість кромки на межі |
|---|
| до 25.4 мм | 24000 об/хв | 1659 м/хв для фрези 22 мм |
| від 25.4 до 31.75 мм | 18000 об/хв | до 1795 м/хв |
| від 31.75 до 57.15 мм | 16000 об/хв | 1608 м/хв для фрези 32 мм |
Таблиці швидкостей для фрез із напайками знижують межу обертів зі зростанням діаметра так, щоб швидкість кромки залишалася в одних межах. Це верхня межа, а робочі оберти підбирають нижче, за відсутністю вібрації і чистотою поверхні.
Кут конуса і вигляд фаски
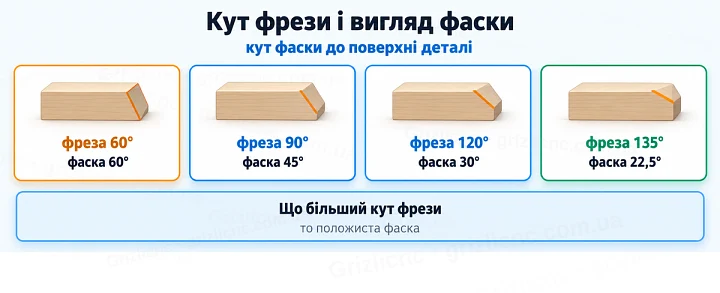
Кут фаски до поверхні деталі дорівнює половині різниці 180° і кута конуса. Що більший кут фрези, то положиста фаска:
| Кут фрези | Кут фаски до поверхні | Як виглядає |
|---|
| 60° | 60° | крутий скіс, глибокий вузький паз |
| 90° | 45° | класична фаска |
| 120° | 30° | м’який скіс |
| 135° | 22,5° | полога фаска на стільницях і фасадах |
Вирівнювання жертовного столу
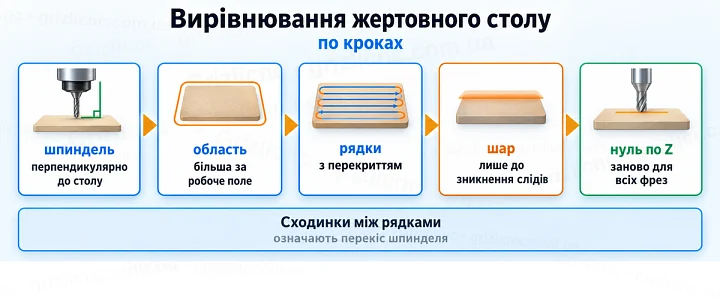
- Перевірте перпендикулярність шпинделя до столу: якщо її порушено, на поверхні залишаться сходинки між рядками, і фреза їх не виправить.
- Задайте область обробки трохи більшою за робоче поле, щоб по краях не залишився бортик.
- Ведіть рядки з перекриттям, крок менший за діаметр фрези.
- Знімайте тонкий шар, лише до зникнення слідів: кожен прохід зменшує товщину столу.
- Після вирівнювання заново зніміть нуль по Z для всіх інструментів.
Стіл вирівнюють після монтажу верстата, після заміни жертовного листа і тоді, коли глибина наскрізного різу починає змінюватися по полю.
Фаски і V-пази по контуру
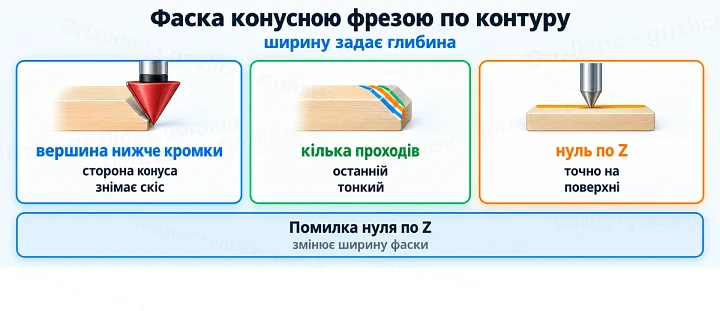
Фаску конусною фрезою задають як прохід по контуру деталі зі зміщенням: вершина конуса йде нижче кромки, а бокова сторона знімає скіс потрібної ширини. Ширину фаски задають глибиною, тому нуль по Z знімають точно на поверхні, а стіл попередньо вирівнюють.
Широку фаску і глибокий V-паз ріжуть у два-три проходи по глибині, останній прохід залишають тонким для чистої поверхні. На кутах контуру програма сама піднімає фрезу, якщо ввімкнено стратегію V-різьблення, тому внутрішні кути виходять гострими.
Кріплення і безпека
- Хвостовик вставляйте в цангу на всю довжину посадки: у широкої фрези будь-яке биття видно на поверхні і небезпечне для шпинделя.
- Заготовку закріплюйте надійніше, ніж для спіральної фрези: широка кромка тягне деталь сильніше.
- Фасонні фрези з напайками не призначені для чорних металів.
- Працюйте з пиловідведенням: широка фреза дає багато дрібної стружки.
Типові помилки
- Ставлять фрезу 32 мм на 24000 об/хв, як тонку спіральну.
- Вирівнюють стіл, не перевіривши перпендикулярність шпинделя.
- Знімають нуль по Z не на поверхні і отримують фаски різної ширини.
- Ріжуть широку фаску за один прохід на повну глибину.
- Використовують конус 135° для дрібного тексту.



