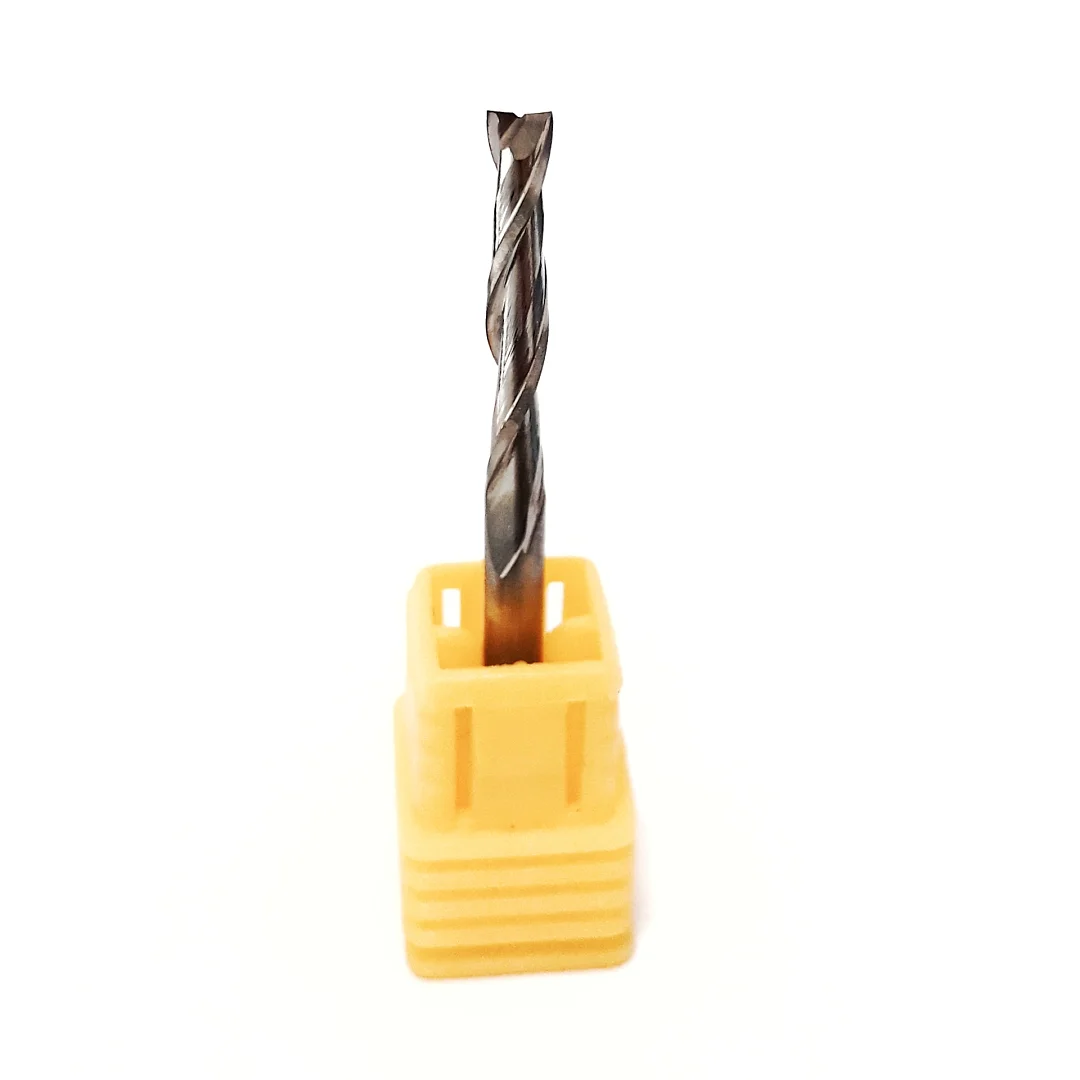
Фреза спіральна двозахідна 3.175 мм L22 підходить для розкрою листів, вибирання пазів і кишень, контурної обробки на верстатах з ЧПУ. Робоча частина 22 мм, загальна довжина 50 мм, хвостовик 3.175 мм, дві кромки, твердий сплав 3А. Спіраль стандартного напрямку виносить стружку з різу вгору. Фреза встановлюється в цангу 3.175 мм (1/8 дюйма).
Що таке спіральна фреза зі стружкою вгору
- Канавки працюють як у свердла: під час обертання шпинделя за годинниковою стрілкою стружка піднімається з паза назовні. У закордонних каталогах таку геометрію позначають upcut.
- Паз очищується під час роботи, стружка не перемелюється повторно, тому кромки менше нагріваються в глибокому різі.
- Нижній бік наскрізного різу виходить чистим. На верхній кромці облицьованих плит з’являються ворс і відколи, це наслідок напрямку спіралі.
- Спіраль тягне матеріал угору, тому заготовку потрібно надійно закріпити на столі.
- Дві кромки дають гладкішу стінку, ніж однозахідна фреза, і дають змогу вдвічі підняти подачу за того ж навантаження на зуб.
Які матеріали обробляє
- Фанера, МДФ і ДСП
- Масив деревини м’яких і твердих порід
- Акрил, ПВХ, полістирол та інші листові пластики
- Алюміній і кольорові метали: підйом стружки не дає їй налипати на кромки
Переваги
- Робоча частина 22 мм: вистачає на наскрізний розкрій листа 18 мм із заходом у жертовну плиту і на глибокі пази.
- Відведення стружки: паз не забивається, фреза менше гріється і довше зберігає гостроту.
- Чистий нижній бік: під час наскрізного розкрою зворотний бік деталі виходить без ворсу.
- Вузький різ: паз шириною 3.175 мм, радіус внутрішніх кутів 1.59 мм, це зручно для дрібних деталей і шипових з’єднань.
- Надійний затиск: за загальної довжини 50 мм на хвостовик припадає 28 мм.
- Сплав 3А: твердосплавна кромка тримає гостроту на клейових плитах і пластиках.
Рекомендації щодо застосування
- Шар за один прохід: виробники фрез беруть за основу глибину не більшу за діаметр, тобто до 3 мм по дереву і фанері. За глибини у два діаметри навантаження на зуб знижують на 25%, у три діаметри на 50%.
- Подачу рахують за формулою: оберти × кількість кромок × навантаження на зуб. Для фрез 1/8 дюйма по фанері та м’якій деревині таблиці виробників дають 0,1-0,15 мм на зуб для жорстких верстатів. Обережний старт для настільного верстата: 18 000 об/хв × 2 × 0,05 мм, це 1 800 мм/хв.
- По алюмінію знімайте тонкий шар, вмикайте обдув або подачу мастила і стежте, щоб стружка не налипала на кромки.
- Кріпіть лист притискачами, саморізами або двостороннім скотчем, дрібні деталі залишайте на перемичках: спіраль тягне заготовку вгору.
- Якщо на верхній кромці облицьованої плити залишається ворс, для лицьового боку оберіть фрезу зі стружкою вниз або компресійну.
- Затискайте хвостовик у чистій цанзі з мінімальним вильотом, у разі появи биття зупиніть верстат і перезатисніть фрезу.

Відгуки