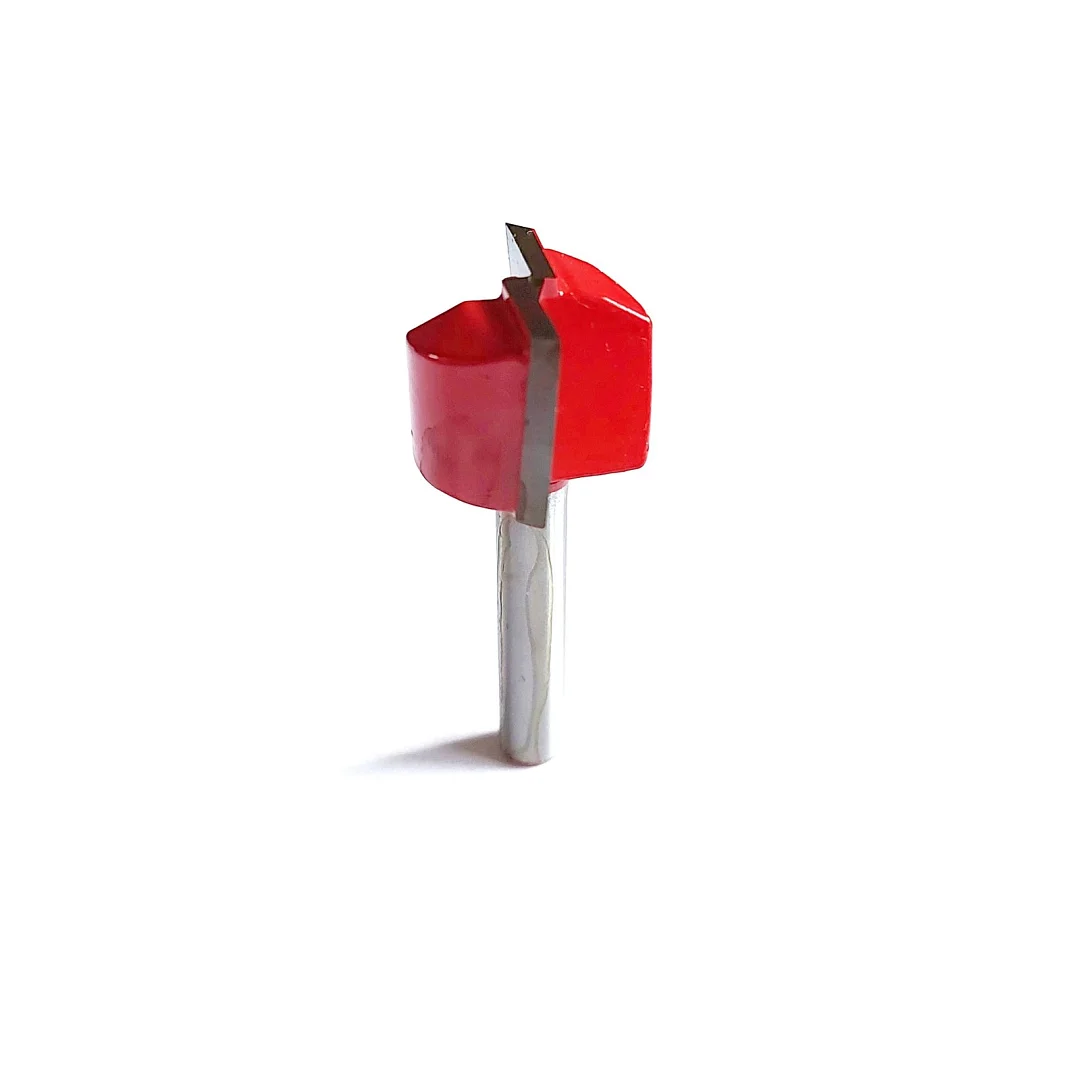
Фреза для вирівнювання площини 22 мм знімає тонкий шар матеріалу широкою торцевою частиною і перетворює нерівну поверхню на рівну базову площину. Її головне завдання: фрезерування жертовного столу верстата з ЧПУ, щоб він став точно паралельним ходу порталу. Крім того, фреза вирівнює слеби, клеєні щити і заготовки, які не поміщаються в рейсмус. На сталевому корпусі закріплені дві твердосплавні напайки (сплав 3А), висота різальної частини 16 мм, загальна довжина 47 мм, хвостовик 6 мм. Під неї потрібна цанга на 6 мм, наприклад ER16 або ER20.
Що таке фреза для вирівнювання площини
- Це пряма фреза великого діаметра з пласким торцем. Її також називають фрезою для очищення дна або фрезою для жертовного столу, в закордонних каталогах spoilboard surfacing bit або bottom cleaning bit.
- Працює вона торцем, як рубанок: проходить поверхню паралельними проходами з перекриттям і зрізає всі горбики до однієї висоти.
- Жертовний стіл з МДФ з часом покривається слідами наскрізних розрізів і отворами від кріплення, а від перепадів вологості може коробитися. Легке вирівнювання повертає рівну поверхню, і глибина різу знову стає однаковою по всьому полю.
- Висота різальної частини 16 мм дозволяє також вибирати четверті, широкі пази і пласкі кишені.
Які матеріали обробляє
- МДФ і ХДФ, насамперед жертовні столи верстатів
- Фанера, ДСП, меблеві і клеєні щити
- Масив м’яких і твердих порід, слеби
- Листові пластики: ПВХ, поліетилен HDPE, ABS
- Епоксидна смола в столах-ріках за обережних режимів
Переваги
- Діаметр 22 мм: за один прохід обробляється смуга набагато ширша, ніж у прямої фрези 6 або 8 мм. При цьому навантаження на шпиндель помірне, а посібники радять верстатам малої потужності саме фрези меншого діаметра з більшою кількістю проходів.
- Плаский торець: дно виходить рівним, без сходинок, якщо шпиндель виставлений перпендикулярно столу.
- Твердий сплав 3А: напайки довго зберігають кромку навіть на МДФ і ДСП зі сполучними смолами.
- Хвостовик 6 мм: близько 31 мм з загальних 47 мм припадає на посадку, тому фреза надійно сидить у цанзі.
- Універсальність: одна фреза і для обслуговування верстата, і для вирівнювання заготовок.
Рекомендації щодо застосування
- Перед роботою закріпіть стіл або заготовку і позначте положення гвинтів: фреза не повинна зачепити кріплення.
- Знайдіть найнижчу точку і знімайте шар трохи нижче неї. Посібники називають близько 0,25-0,5 мм за сеанс для столу і до 1 мм за прохід під час чорнового вирівнювання, а фінішний прохід радять робити тонким, 0,3-0,5 мм.
- Крок між проходами зазвичай беруть 40-55% діаметра, для фрези 22 мм це приблизно 9-12 мм. Менший крок дає гладкішу поверхню, більший пришвидшує роботу, але залишає гребінці.
- Орієнтовні режими для твердосплавної фрези по МДФ: 12 000-15 000 об/хв і подача близько 2 500-3 800 мм/хв, в інших посібниках 12 000-18 000 об/хв і 3-8 м/хв. Один із продавців радить ставити оберти приблизно на 20% нижче, ніж для звичайних фрез по тому ж матеріалу. Починайте з обережних значень.
- Вставляйте хвостовик у цангу якнайглибше: у широкої фрези будь-яке биття відразу видно на поверхні. Якщо на площині залишаються смуги, перевірте перпендикулярність шпинделя.
- Епоксидна смола притуплює напайні фрези швидше за дерево, для великих столів-рік краще підходять фрези зі змінними пластинами. Працюйте з пиловидаленням: дрібний пил МДФ подразнює очі і дихальні шляхи.




Відгуки