Что такое фасонные фрезы
У прямой или спиральной фрезы профиль реза задаёт траектория, а у фасонной сама режущая часть. Фреза проходит контур один раз и оставляет на детали свою форму: фаску под определённым углом, V-паз, плоскость или скругление.
Фасонные фрезы делают на стальном корпусе с напаянными пластинами из твёрдого сплава. Диаметр режущей части у них 20-30 мм и больше, а хвостовик 6 мм и толще, чтобы держать нагрузку широкой кромки.
Виды профилей
| Фреза | Профиль | Задача |
|---|
| Конусная 90° | конус, стороны под 45° | фаски 45°, V-пазы, крупная V-гравировка |
| Конусная 135° | пологий конус | пологие фаски, широкие неглубокие канавки |
| Для выравнивания плоскости | плоский торец большого диаметра | жертвенный стол, щиты, слэбы |
| Радиусная | скругление вогнутое или выпуклое | скругление кромок, галтели |
| Фигурная | сложный контур | декоративные профили фасадов и рамок |
Скорость кромки и обороты
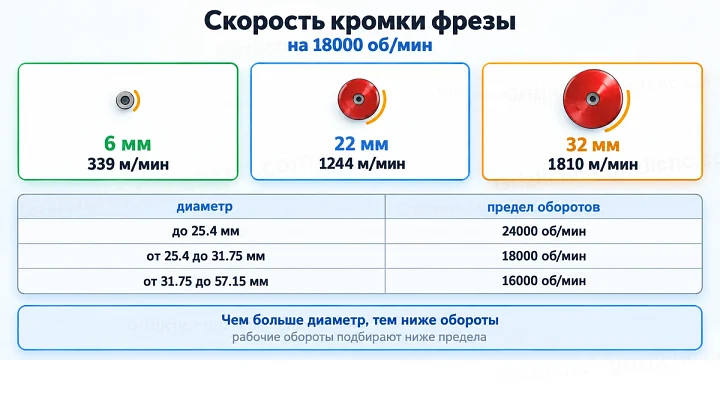
Скорость кромки равна длине окружности фрезы, умноженной на обороты. На одних и тех же 18000 об/мин кромка фрезы 6 мм движется со скоростью 339 м/мин, фрезы 22 мм 1244 м/мин, а фрезы 32 мм 1810 м/мин. Широкая фреза на оборотах тонкой перегревается, вибрирует и нагружает подшипники шпинделя.
| Диаметр фрезы | Предел оборотов | Скорость кромки на пределе |
|---|
| до 25.4 мм | 24000 об/мин | 1659 м/мин для фрезы 22 мм |
| от 25.4 до 31.75 мм | 18000 об/мин | до 1795 м/мин |
| от 31.75 до 57.15 мм | 16000 об/мин | 1608 м/мин для фрезы 32 мм |
Таблицы скоростей для фрез с напайками снижают предел оборотов с ростом диаметра так, чтобы скорость кромки оставалась в одних границах. Это верхний предел, а рабочие обороты подбирают ниже, по отсутствию вибрации и чистоте поверхности.
Угол конуса и вид фаски
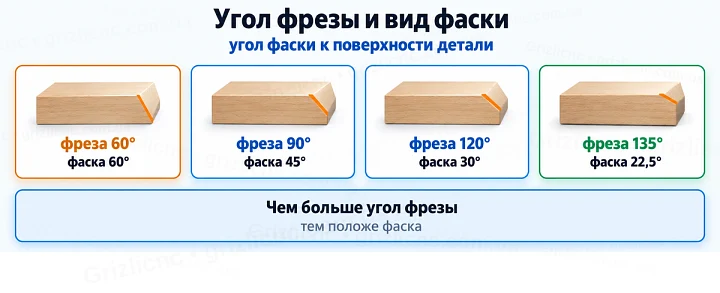
Угол фаски к поверхности детали равен половине разности 180° и угла конуса. Чем больше угол фрезы, тем положе фаска:
| Угол фрезы | Угол фаски к поверхности | Как выглядит |
|---|
| 60° | 60° | крутой скос, глубокий узкий паз |
| 90° | 45° | классическая фаска |
| 120° | 30° | мягкий скос |
| 135° | 22,5° | пологая фаска на столешницах и фасадах |
Выравнивание жертвенного стола
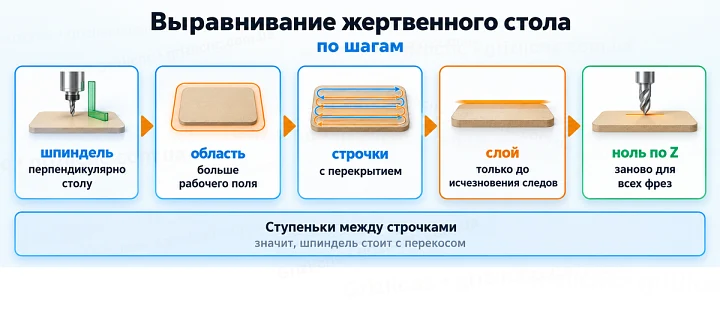
- Проверьте перпендикулярность шпинделя к столу: если она нарушена, на поверхности останутся ступеньки между строчками, и фреза их не исправит.
- Задайте область обработки немного больше рабочего поля, чтобы по краям не осталось бортика.
- Ведите строчки с перекрытием, шаг меньше диаметра фрезы.
- Снимайте тонкий слой, только до исчезновения следов: каждый проход уменьшает толщину стола.
- После выравнивания заново снимите ноль по Z для всех инструментов.
Стол выравнивают после монтажа станка, после замены жертвенного листа и тогда, когда глубина сквозного реза начинает меняться по полю.
Фаски и V-пазы по контуру
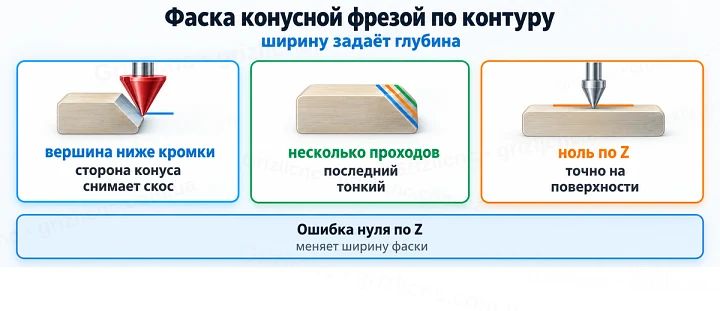
Фаску конусной фрезой задают как проход по контуру детали со смещением: вершина конуса идёт ниже кромки, а боковая сторона снимает скос нужной ширины. Ширину фаски задают глубиной, поэтому ноль по Z снимают точно на поверхности, а стол предварительно выравнивают.
Широкую фаску и глубокий V-паз режут в два-три прохода по глубине, последний проход оставляют тонким для чистой поверхности. На углах контура программа сама поднимает фрезу, если включена стратегия V-резьбы, поэтому внутренние углы получаются острыми.
Крепление и безопасность
- Хвостовик вставляйте в цангу на всю длину посадки: у широкой фрезы любое биение видно на поверхности и опасно для шпинделя.
- Заготовку закрепляйте надёжнее, чем для спиральной фрезы: широкая кромка тянет деталь сильнее.
- Фасонные фрезы с напайками не предназначены для чёрных металлов.
- Работайте с пылеудалением: широкая фреза даёт много мелкой стружки.
Частые ошибки
- Ставят фрезу 32 мм на 24000 об/мин, как тонкую спиральную.
- Выравнивают стол, не проверив перпендикулярность шпинделя.
- Снимают ноль по Z не на поверхности и получают фаски разной ширины.
- Режут широкую фаску за один проход на полную глубину.
- Используют конус 135° для мелкого текста.