Что такое спиральная трёхзаходная фреза
У трёхзаходной фрезы три винтовые режущие кромки и три канавки для стружки. Канавки мельче, чем у двухзаходной, зато сердцевина толще, и фреза того же диаметра заметно жёстче на изгиб. Спираль со стружкой вверх поднимает стружку из реза и не даёт перерезать её повторно.
Такие фрезы делают из цельного твёрдого сплава с короткой режущей частью: соотношение длины режущей части к диаметру 3 к 1 сохраняет жёсткость, нужную для работы по металлу.
Почему стенка получается ровнее
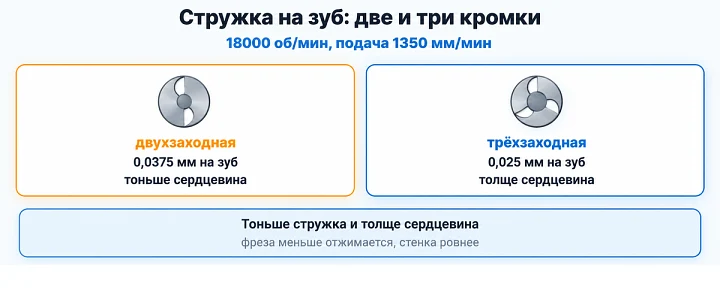
При одинаковых оборотах и подаче каждая кромка трёхзаходной фрезы снимает более тонкую стружку. Нагрузку на зуб получают делением подачи на обороты и число кромок. При 18000 об/мин и подаче 1350 мм/мин двухзаходная фреза снимает 0,0375 мм на зуб, а трёхзаходная 0,025 мм.
- Тоньше стружка на зуб: меньше усилие на каждую кромку, фреза меньше отжимается от стенки.
- Толще сердцевина: фреза меньше прогибается под боковой нагрузкой.
- Чаще удары кромок: три врезания за оборот вместо двух, резание идёт ровнее, вибрация ниже.
Обратная сторона та же: при тонкой стружке на зуб и слишком высоких оборотах кромка начинает тереть металл. Поэтому подачу трёхзаходной фрезы поднимают, а не оставляют такой же, как у двухзаходной.
Где трёхзаходная фреза выигрывает
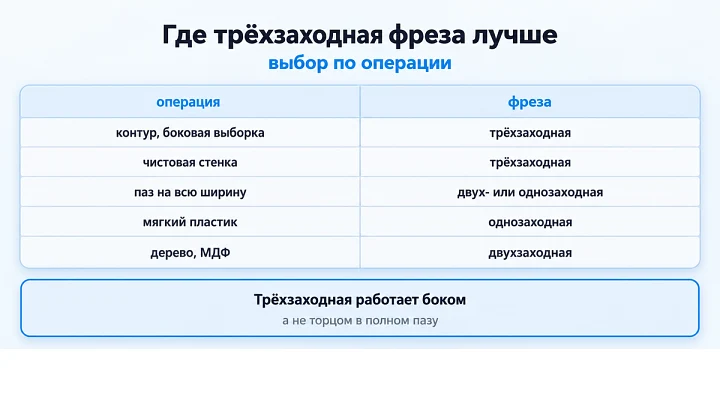
| Операция | Какая фреза лучше | Почему |
|---|
| Контур детали, боковая выборка | трёхзаходная | жёсткость и ровная стенка |
| Чистовой проход по стенке | трёхзаходная | малая стружка на зуб, чистая поверхность |
| Паз на всю ширину фрезы | двух- или однозаходная | просторные канавки выводят стружку |
| Мягкие пластики, которые плавятся | однозаходная | крупная стружка уносит тепло |
| Дерево, фанера, МДФ | двухзаходная | высокая подача и простор для стружки |
Как строить обработку алюминия
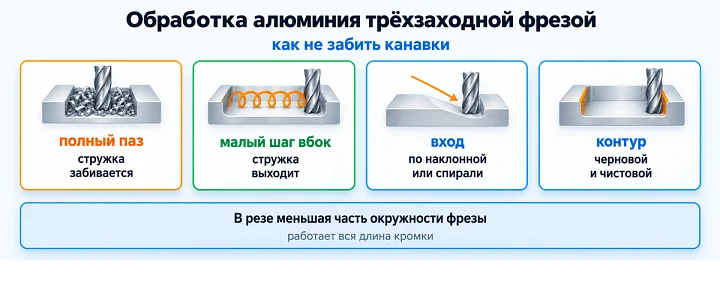
Трёхзаходной фрезе удобнее работать боковой частью, чем торцом в полном пазу. Поэтому карман в алюминии выбирают стратегией с небольшим шагом вбок и большей глубиной: в резе находится меньшая часть окружности фрезы, стружка свободно выходит, а работает вся длина кромки, а не её кончик.
- Узкий паз сначала прорезают фрезой меньшего диаметра или ведут по траектории с колебанием, чтобы фреза не работала на всю ширину.
- Контур детали делают в два прохода: черновой с небольшим припуском и чистовой на полную глубину.
- Заглубляются по наклонной или по спирали, вертикальное врезание в металл нагружает кромки у торца.
Обдув, смазка и налипание
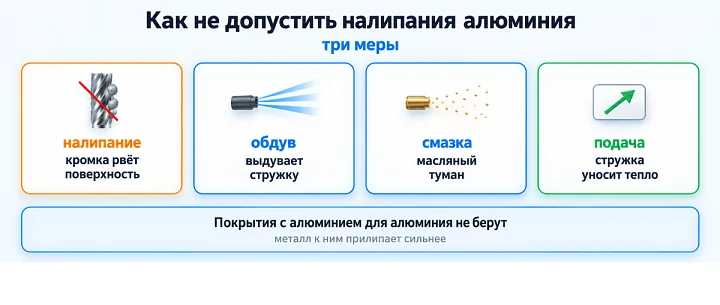
Алюминий налипает на кромки, когда стружка перегревается или остаётся в канавках. Налипший металл меняет геометрию кромки, и фреза начинает рвать поверхность, а затем ломается. Против этого работают три вещи: обдув сжатым воздухом, который выдувает стружку из реза, масляный туман или капля смазки на кромку и достаточная подача, при которой стружка уносит тепло.
Для алюминия выбирают фрезы без покрытия или с покрытиями, не содержащими алюминий. К покрытиям на основе нитрида титана и алюминия обрабатываемый алюминий прилипает сильнее.
Тонкие трёхзаходные фрезы
Фрезы 2 мм с хвостовиком 4 мм и конусной шейкой нужны для мелких деталей, надписей и вырезов с внутренним радиусом 1 мм. Для них берут нижнюю часть диапазона нагрузки на зуб, малую глубину за проход и высокие обороты шпинделя. Биение цанги, которое незаметно на фрезе 6 мм, на фрезе 2 мм перегружает одну кромку, поэтому цангу и гайку держат чистыми, а биение проверяют перед работой.
Частые ошибки
- Режут трёхзаходной фрезой паз на всю ширину на полную глубину и забивают канавки.
- Оставляют подачу как у двухзаходной фрезы, и кромки трут металл.
- Работают по алюминию без обдува.
- Заглубляются вертикально в металл.
- Берут для алюминия фрезу с покрытием, содержащим алюминий.