Сферическая фреза постоянного диаметра и коническая
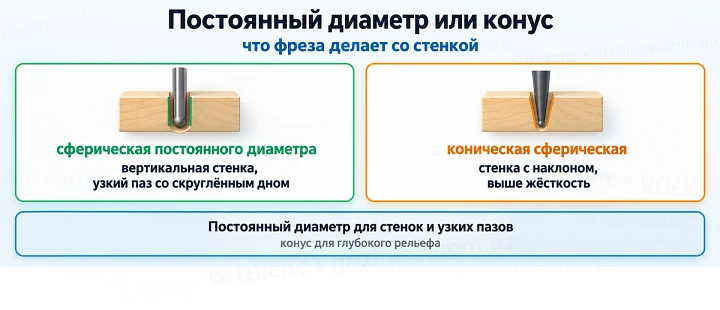
У сферической фрезы постоянного диаметра режущая часть цилиндрическая на всю длину, а радиус торца равен половине диаметра. Она режет одинаковым радиусом на любой глубине и прорезает вертикальные стенки на всю длину режущей части. Коническая фреза при том же радиусе вершины жёстче, но крутые стенки повторяет с наклоном.
| Свойство | Сферическая постоянного диаметра | Коническая сферическая |
|---|
| Вертикальная стенка | повторяет на всю длину режущей части | остаётся наклон по конусу |
| Жёсткость тонкой фрезы | ниже, тонкая на всю длину | выше, толстеет к хвостовику |
| Узкий глубокий паз со скруглённым дном | режет | не помещается по ширине |
| Задание в программе | шаровая фреза, один диаметр | коническая фреза с радиусом при вершине |
Поэтому малые сферические фрезы берут там, где важны вертикальные стенки и узкие пазы со скруглённым дном, а конические там, где рельеф глубокий и фрезе нужна жёсткость.
Рабочий диаметр сферы зависит от глубины
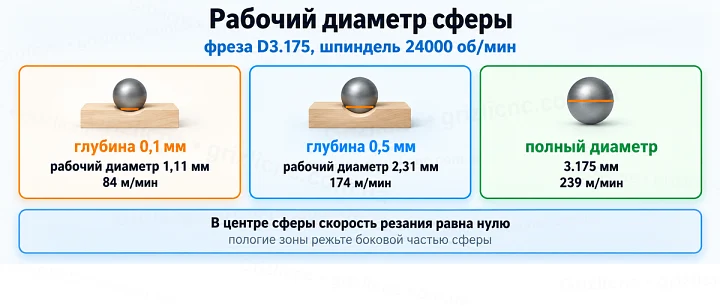
Сферический торец режет не всем диаметром. При заданной глубине прохода в контакте с материалом участвует окружность диаметром 2√(глубина × (D − глубина)), а в самом центре сферы скорость резания равна нулю. Скорость кромки считают по этому рабочему диаметру. Для шпинделя на 24000 об/мин:
| Фреза | Глубина прохода | Рабочий диаметр | Скорость кромки | Скорость по полному диаметру |
|---|
| D3.175 | 0,1 мм | 1,11 мм | 84 м/мин | 239 м/мин |
| D3.175 | 0,5 мм | 2,31 мм | 174 м/мин | 239 м/мин |
| D2 | 0,1 мм | 0,87 мм | 66 м/мин | 151 м/мин |
| D1 | 0,05 мм | 0,44 мм | 33 м/мин | 75 м/мин |
На неглубоком чистовом проходе кромка режет медленнее, чем выходит по паспортному диаметру, а на пологих участках рельефа материал режет участок у самого центра сферы. Там кромка скорее трёт, чем режет, и оставляет более шероховатую поверхность. Помогает растровая траектория под углом к основному склону модели и второй чистовой проход в перпендикулярном направлении, чтобы пологие зоны резала боковая часть сферы.
Хвостовик и цанга
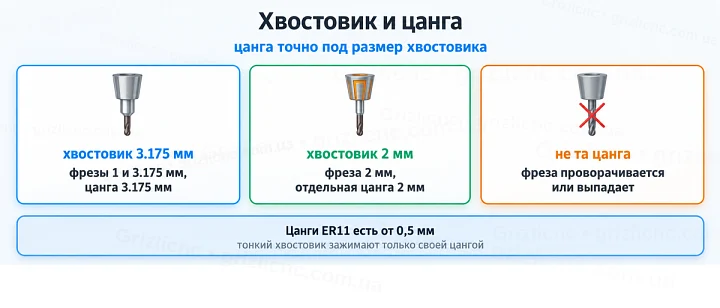
Фрезы диаметром 1 и 3.175 мм в этой группе сделаны на хвостовике 3.175 мм, который подходит к большинству настольных станков. У фрезы диаметром 1 мм толстый хвостовик переходит в тонкую режущую часть короткой шейкой, это повышает её жёсткость. Фреза диаметром 2 мм сделана на хвостовике 2 мм, для неё нужна отдельная цанга 2 мм. В серии ER11 такие цанги есть, её диапазон начинается с 0,5 мм.
Тонкий хвостовик зажимают цангой точно его размера: цанга на 3.175 мм не обожмёт хвостовик 2 мм надёжно, и фреза провернётся или выпадет.
Длина режущей части и глубина
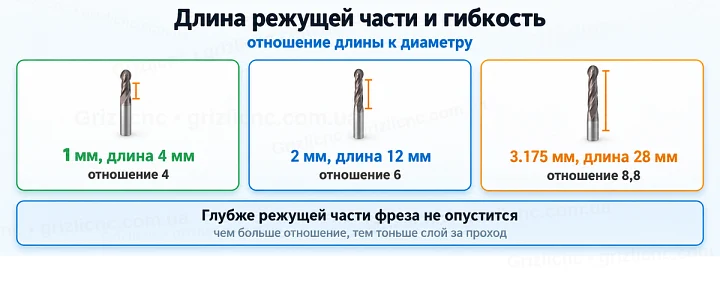
Тонкая фреза постоянного диаметра ограничена длиной режущей части. У фрезы диаметром 1 мм это 4 мм, у 2 мм это 12 мм, у 3.175 мм это 28 мм. Глубже режущей части фреза не опустится: дальше в материал упрётся хвостовик или шейка, и фрезу сломает.
Отношение длины режущей части к диаметру показывает, насколько фреза гибкая: у 1 мм оно равно 4, у 2 мм равно 6, у 3.175 мм 8,8. Чем оно больше, тем меньше глубина за проход и тем важнее предварительная черновая выборка, после которой сферической фрезе остаётся тонкий слой.
Где нужны малые сферические фрезы
- Мелкие рельефы: медальоны, шкатулки, сувениры, рельеф на небольших заготовках.
- Объёмный текст: буквы со скруглённым дном и рельефные надписи.
- Скруглённые канавки: декоративные пазы, желобки, имитация филёнки на мелких деталях.
- Доработка: узкие углубления и вертикальные стенки после конической фрезы.
- Мастер-модели: мелкие формы и модели из пластиков и модельных плит.