Зачем фрезе для 3D толстый хвостовик
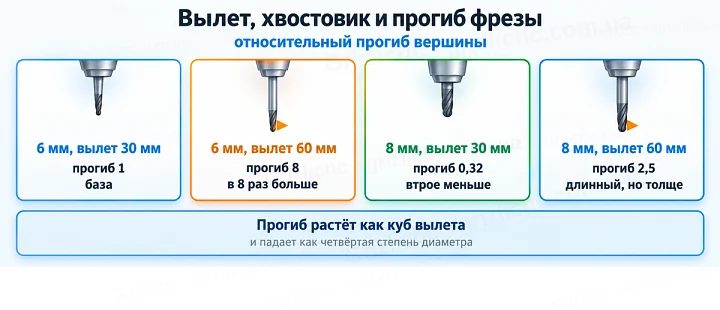
Фреза в цанге работает как консольная балка: боковая сила резания отгибает её вершину, и чем дальше вершина от цанги, тем сильнее прогиб. В упрощённой модели прогиб растёт пропорционально кубу вылета и обратно пропорционально четвёртой степени диаметра. Поэтому удвоение вылета увеличивает прогиб в восемь раз, а переход с хвостовика 6 мм на 8 мм уменьшает его втрое.
| Хвостовик | Вылет 30 мм | Вылет 60 мм |
|---|
| 6 мм | 1 (база) | 8 |
| 8 мм | 0,32 | 2,5 |
Цифры в таблице относительные и считаются для стержня постоянного диаметра. Коническая режущая часть тоньше хвостовика, поэтому реальный прогиб больше, но соотношение сохраняется. Для глубокого рельефа длинная фреза на толстом хвостовике остаётся точнее, чем такая же длинная фреза на хвостовике 4 мм.
Длина режущей части и глубина рельефа
Режущую часть выбирают так, чтобы она перекрывала самую глубокую точку рельефа с небольшим запасом, но не была заметно длиннее. Каждый лишний миллиметр вылета снижает жёсткость, поэтому фреза с режущей частью 60 мм оправдана только там, где рельеф действительно глубокий: крупные панели, объёмная резьба, формы и мастер-модели.
Для неглубоких рельефов глубиной до десятка миллиметров удобнее короткая фреза: она меньше вибрирует, и на чистовом проходе поверхность получается ровнее.
Конус и крутые стенки
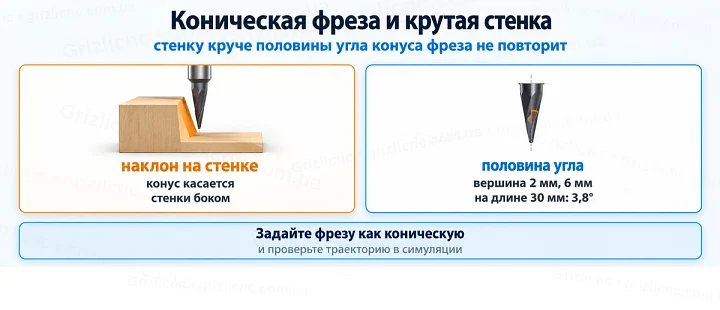
Коническая фреза касается стенки боковой поверхностью конуса, поэтому стенку круче половины угла конуса она повторить не может и оставляет на ней наклон. Половина угла считается по размерам фрезы: арктангенс разности диаметра у основания и диаметра вершины, делённой на удвоенную длину режущей части. У конических фрез этой группы конус начинается от диаметра хвостовика и идёт по всей режущей части. Для фрезы с хвостовиком 6 мм, вершиной R1.0 и режущей частью 30.5 мм половина угла приблизительно по размерам равна арктангенсу 2/30.5, то есть 3,8°, для фрезы с хвостовиком 8 мм и режущей частью 60 мм арктангенсу 3/60, то есть 2,9°.
В программе подготовки обработки фрезу задают как коническую с радиусом при вершине и реальными размерами. Тогда симуляция покажет, где конус заденет высокие стенки рельефа, и траектория обойдёт эти места без зарезов.
Сферическая R3 или коническая R1.0
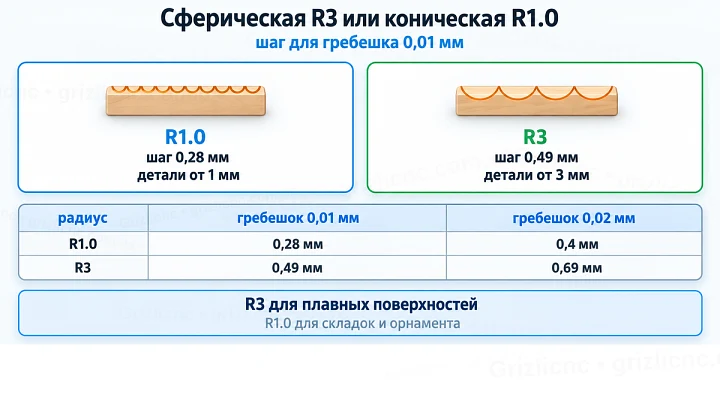
Радиус торца определяет две вещи: шаг для нужной гладкости и самый мелкий внутренний радиус, который фреза может прорезать. Шаг для заданной высоты гребешка h считается по формуле s = 2√(2Rh − h²):
| Радиус | Шаг при гребешке 0,01 мм | Шаг при гребешке 0,02 мм | Мельчайший внутренний радиус |
|---|
| R1.0 | 0,28 мм | 0,4 мм | 1 мм |
| R3 | 0,49 мм | 0,69 мм | 3 мм |
Сферическая фреза R3 проходит ту же площадь в 1,75 раза меньшим числом строк и подходит для больших плавных поверхностей и получистового прохода. Коническая R1.0 прорабатывает складки, мелкие элементы орнамента и переходы, которые фреза R3 скруглит своим радиусом.
Порядок обработки крупного рельефа
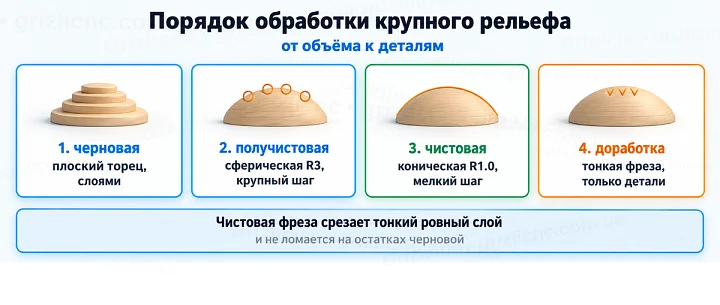
- Черновая выборка: концевая фреза с плоским торцом снимает основной объём слоями и оставляет равномерный припуск.
- Получистовой проход: сферическая фреза R3 убирает ступеньки после черновой и выравнивает припуск.
- Чистовой проход: коническая фреза R1.0 с мелким шагом формирует поверхность и детали.
- Доработка: самые мелкие элементы проходят тонкой конической фрезой только в нужных зонах.
Такой порядок снимает нагрузку с тонкой вершины: чистовая фреза срезает только тонкий равномерный слой и не ломается на остатках после черновой.
Цанга и установка
Хвостовик 6 мм зажимают цангой ER11 или крупнее. Хвостовик 8 мм в ER11 не входит, её диапазон заканчивается на 7 мм, поэтому для него нужен шпиндель с цангой ER16 или ER20. Цангу и гайку очищают от пыли, хвостовик вставляют на всю глубину зажима, а вылет делают минимальным для нужной глубины рельефа.


