Які деталі потрібні для лазерного верстата
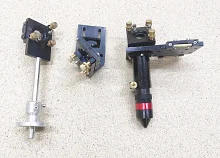
Деталі для лазерного верстата CO2 потрібні під час складання верстата, заміни зношених вузлів і доопрацювання оптики. До них належать опори лазерної трубки, кріплення дзеркал, лазерні головки, тримачі і тубуси лінзи, носики, подовжувальні кільця і деталі приводів осей. Від цих деталей залежить, наскільки точно промінь проходить від трубки до фокусувальної лінзи. Промінь CO2 лазера має довжину хвилі 10,6 мкм і невидимий, тому будь-яка помилка в положенні деталі проявляється не одразу, а втратою потужності в дальньому куті столу або косим різом.
Як влаштований оптичний тракт
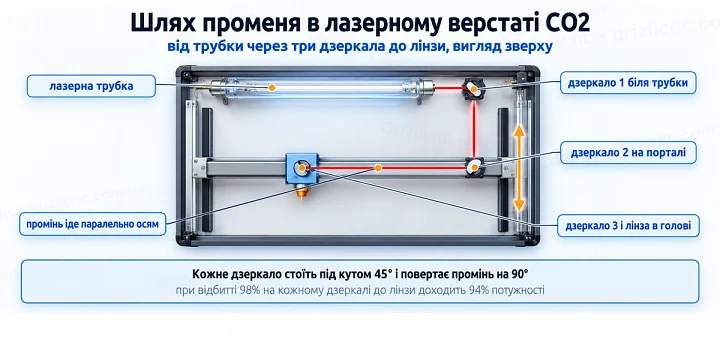
У більшості верстатів CO2 з рухомою головкою трубка закріплена на рамі нерухомо, а промінь доходить до матеріалу через три дзеркала. Перше дзеркало стоїть на рамі біля виходу трубки і повертає промінь уздовж осі Y. Друге закріплене на порталі і рухається разом з ним, воно повертає промінь уздовж осі X. Третє дзеркало стоїть у лазерній головці, рухається по осі X і спрямовує промінь униз, у тубус із фокусувальною лінзою. Кожне дзеркало стоїть під кутом 45° до променя. Така схема називається літаючою оптикою: довжина шляху променя змінюється під час руху осей, тому промінь має йти строго паралельно направляючим, інакше пляма на третьому дзеркалі зміщується в міру віддалення порталу.
Опори лазерної трубки
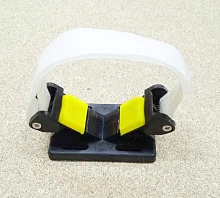
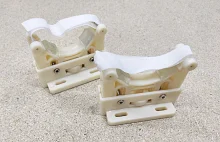
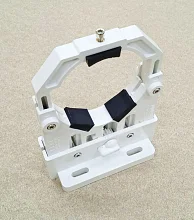
Опори утримують трубку на осі променя. Трубку ставлять щонайменше на дві опори, посадковий діаметр опори має відповідати діаметру трубки. Регульовані опори дають змогу виставити висоту і положення трубки під час юстування: центр трубки виводять на ту саму висоту, що й центр першого дзеркала, а вісь трубки роблять паралельною осі Y. Трапляються три види фіксації: стрічка на липучці, кільцевий затиск з гумовими накладками і нерегульований V-подібний ложемент. Нерегульована опора підходить, якщо рама верстата вже задає потрібну висоту.
Трубку фіксують без перетягування: скло трубки крихке, а під час роботи трубка нагрівається і охолоджується водою, тому жорсткий затиск без м’яких накладок створює в склі напруження. Опори ставлять так, щоб вони не тиснули на місця підключення шлангів охолодження і високовольтний вивід.
Кріплення дзеркал
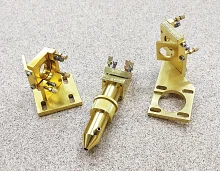
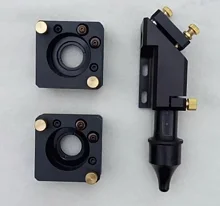
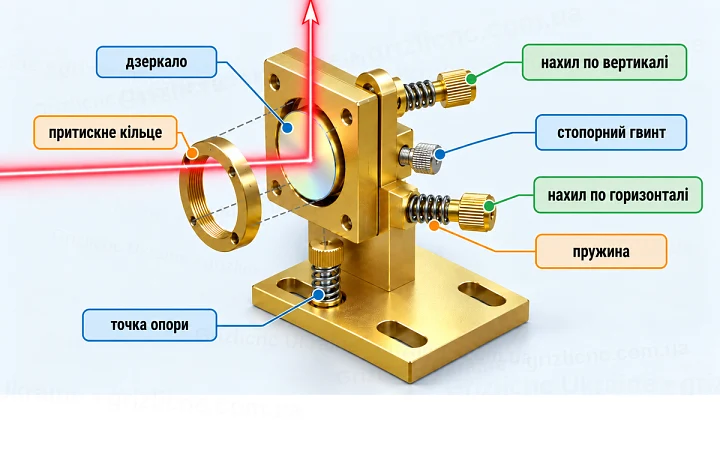
Промінь від трубки до лазерної головки проходить через дзеркала, закріплені в регульованих тримачах. Дзеркало притискають в оправі кільцем, а оправа спирається на основу через три гвинти з пружинами. Гвинти тримача змінюють нахил дзеркала під час юстування: один задає точку опори, два інші нахиляють дзеркало по горизонталі і вертикалі. Після налаштування положення фіксують стопорними гвинтами, інакше вібрація порталу поступово збиває нахил.
Посадковий діаметр тримача має збігатися з діаметром дзеркала. У верстатах CO2 застосовують дзеркала 20 мм і 25 мм. Промінь на дзеркалі не повинен доходити до краю: при діаметрі променя на виході трубки в кілька міліметрів дзеркало 25 мм дає більший запас на зміщення плями в міру віддалення порталу, ніж 20 мм.
Лазерна головка, тубус і носик
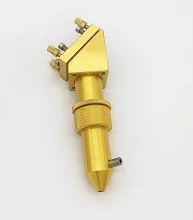
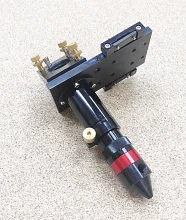
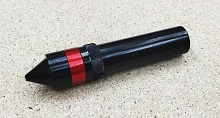
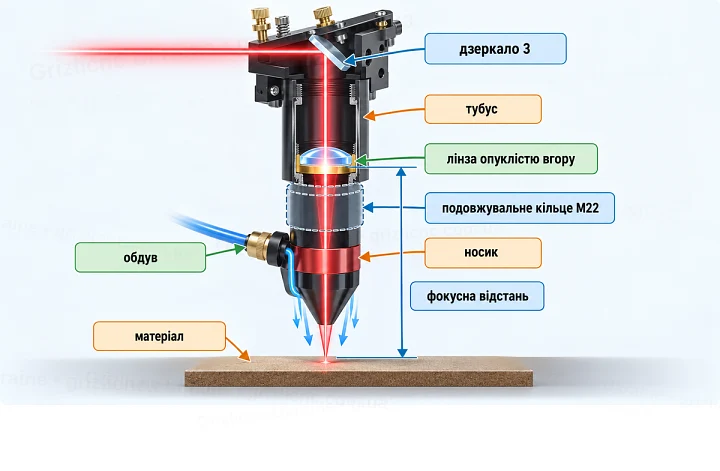
У лазерній головці встановлені останнє дзеркало і тубус із фокусувальною лінзою. Головку кріплять до каретки осі X через монтажну пластину. Під лінзою стоїть носик: через його бічний штуцер до зони різання подається повітря обдуву. Обдув здуває дим і полум’я з різу і не дає продуктам горіння осідати на лінзі. Без обдуву лінза швидко вкривається нальотом, починає поглинати випромінювання, перегрівається і тріскається.
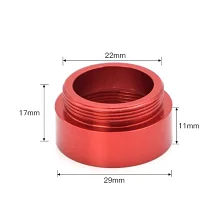
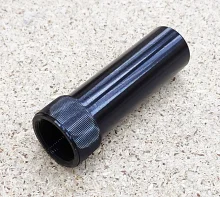
Посадковий діаметр тубуса має збігатися з діаметром лінзи, а довжину тубуса підбирають під фокусну відстань лінзи. Для лінз 18 мм і 20 мм випускають різні тубуси, і лінза іншого діаметра в них не стане. Якщо на верстат ставлять лінзу з більшою фокусною відстанню, тубус подовжують різьбовим подовжувальним кільцем (наприклад M22), яке вкручують між тубусом і носиком. Плоско-опуклу лінзу ставлять опуклою стороною вгору, до дзеркала.
Як вибрати фокусну відстань лінзи
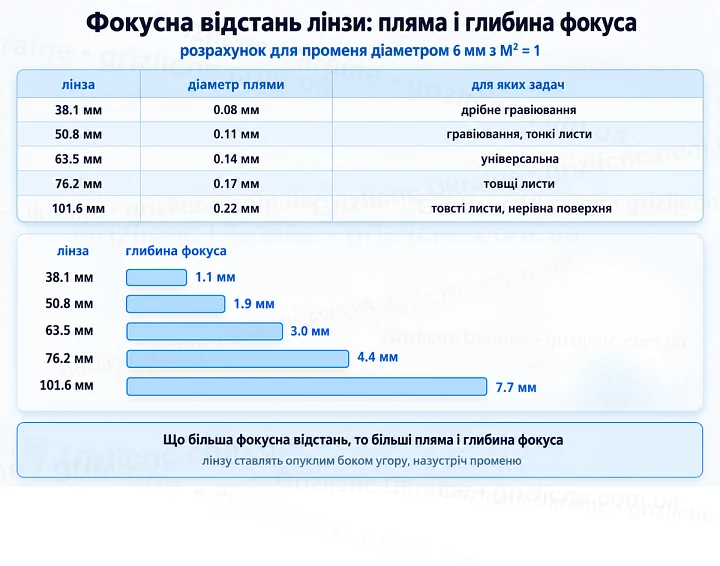
Для сфокусованого променя діаметр плями пропорційний фокусній відстані, а глибина різкості пропорційна квадрату діаметра плями. Тому при переході з лінзи 50,8 мм (2 дюйми) на 101,6 мм (4 дюйми) пляма стає вдвічі ширшою, а глибина різкості зростає в 4 рази. Короткофокусна лінза дає тонку лінію для гравіювання і різання тонких листів, довгофокусна тримає рівний різ на товстому матеріалі, де тонка пляма виходить з фокуса вже в середині товщини.
| Фокусна відстань | У дюймах | Застосування |
|---|
| 38,1 мм | 1,5 | Дрібне гравіювання, тонкі матеріали |
| 50,8 мм | 2 | Універсальна: гравіювання і різання листів середньої товщини |
| 63,5 мм | 2,5 | Різання товстішого матеріалу |
| 101,6 мм | 4 | Товстий матеріал, гравіювання по нерівній поверхні |
Деталі приводів осей
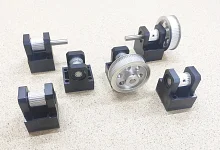
Портал і каретку лазерного верстата рухають крокові двигуни через зубчасті ремені. Шківи, опори з підшипниками і редуктори задають передачу. Переміщення на крок рахують так: ремінь HTD3M має крок зуба 3 мм, шків на 20 зубів проходить за оберт 60 мм; двигун з 200 кроками на оберт при дробленні 1/16 робить 3200 мікрокроків, і на один мікрокрок припадає 60 / 3200 = 0,01875 мм. Редуктор з передавальним відношенням 1:3 ділить цю величину на три і втричі збільшує зусилля на ремені, але в стільки ж разів знижує максимальну швидкість осі. Шківи ставлять на одній лінії, інакше ремінь сповзає до реборди і зношується.
Порядок юстування
- Виставити трубку на опорах так, щоб промінь потрапляв у центр першого дзеркала.
- Наклеїти на вхід другого дзеркала малярний скотч, зробити короткий імпульс з порталом у ближньому і дальньому положенні і нахилом першого дзеркала домогтися, щоб обидві мітки збіглися.
- Так само сумістити мітки на вході третього дзеркала при каретці в лівому і правому положенні, регулюючи друге дзеркало.
- Третім дзеркалом вивести промінь у центр тубуса і носика, потім виставити фокус.
Юстування виконують на мінімальній потужності, у захисних окулярах для довжини хвилі 10,6 мкм і з закритими кришками там, де це дозволяє конструкція. Після заміни опор трубки, тримачів дзеркал або головки юстування виконують заново.
Підбір і встановлення
- Перед замовленням звірте посадкові діаметри, різьбу і кріпильні розміри з вузлом верстата.
- Усі роботи виконуйте при відключеному від мережі верстаті: на трубці десятки кіловольт, а блок живлення зберігає заряд і після вимкнення.
- Не торкайтеся робочих поверхонь дзеркал і лінзи пальцями; чистять їх серветкою з ізопропіловим спиртом.
- Затягуйте притискне кільце лінзи і дзеркала без зусилля: перетягнута оптика деформується, і фокус розмивається.
Типові помилки
- Трубку піднімають однією опорою, і її вісь перестає бути паралельною осі Y: промінь іде з дзеркала при віддаленні порталу.
- Юстують лише в ближньому положенні порталу, і в дальньому куті столу потужність падає.
- Лінзу ставлять опуклістю вниз або в тубус іншого діаметра з прокладкою.
- Вимикають обдув під час гравіювання, і лінза вкривається нальотом.
- Ставлять довгофокусну лінзу без подовжувального кільця, і фокус опиняється нижче столу.
- Не фіксують стопорні гвинти кріплень дзеркал після налаштування.