Какие детали нужны для лазерного станка
Детали для лазерного станка CO2 нужны при сборке станка, замене изношенных узлов и доработке оптики. К ним относятся опоры лазерной трубки, крепления зеркал, лазерные головки, держатели и тубусы линзы, носики, удлинительные кольца и детали приводов осей. От этих деталей зависит, насколько точно луч проходит от трубки до фокусирующей линзы. Луч CO2 лазера имеет длину волны 10,6 мкм и невидим, поэтому любая ошибка в положении детали проявляется не сразу, а потерей мощности в дальнем углу стола или косым резом.
Как устроен оптический тракт
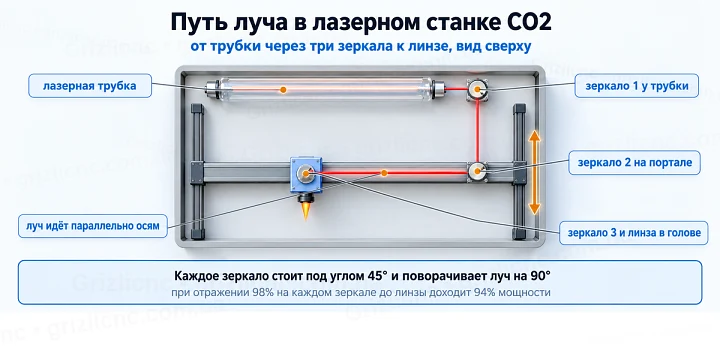
В большинстве станков CO2 с подвижной головкой трубка закреплена на раме неподвижно, а луч доходит до материала через три зеркала. Первое зеркало стоит на раме у выхода трубки и поворачивает луч вдоль оси Y. Второе закреплено на портале и движется вместе с ним, оно поворачивает луч вдоль оси X. Третье зеркало стоит в лазерной головке, движется по оси X и направляет луч вниз, в тубус с фокусирующей линзой. Каждое зеркало стоит под углом 45° к лучу. Такая схема называется летающей оптикой: длина пути луча меняется при движении осей, поэтому луч должен идти строго параллельно направляющим, иначе пятно на третьем зеркале смещается по мере удаления портала.
Опоры лазерной трубки
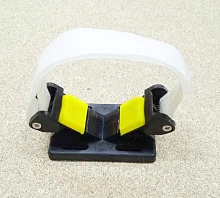
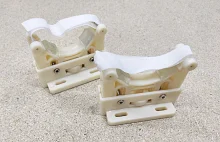
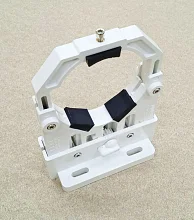
Опоры удерживают трубку на оси луча. Трубку ставят минимум на две опоры, посадочный диаметр опоры должен соответствовать диаметру трубки. Регулируемые опоры позволяют выставить высоту и положение трубки при юстировке: центр трубки выводят на ту же высоту, что и центр первого зеркала, а ось трубки делают параллельной оси Y. Встречаются три вида фиксации: лента на липучке, кольцевой зажим с резиновыми накладками и нерегулируемый V-образный ложемент. Нерегулируемая опора подходит, если рама станка уже задаёт нужную высоту.
Трубку фиксируют без перетяжки: стекло трубки хрупкое, а при работе трубка нагревается и охлаждается водой, поэтому жёсткий зажим без мягких накладок создаёт в стекле напряжение. Опоры ставят так, чтобы они не давили на места подключения шлангов охлаждения и высоковольтный вывод.
Крепления зеркал
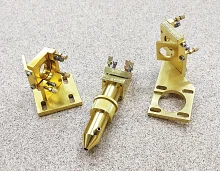
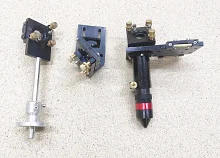
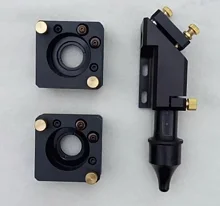
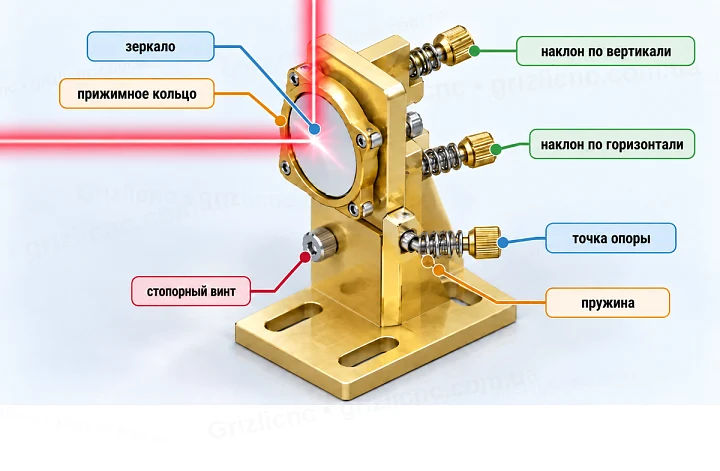
Луч от трубки к лазерной головке проходит через зеркала, закреплённые в регулируемых держателях. Зеркало прижимают в оправе кольцом, а оправа опирается на основание через три винта с пружинами. Винты держателя меняют наклон зеркала при юстировке: один задаёт точку опоры, два других наклоняют зеркало по горизонтали и вертикали. После настройки положение фиксируют стопорными винтами, иначе вибрация портала постепенно сбивает наклон.
Посадочный диаметр держателя должен совпадать с диаметром зеркала. В станках CO2 применяют зеркала 20 мм и 25 мм. Луч на зеркале не должен доходить до края: при диаметре луча на выходе трубки в несколько миллиметров зеркало 25 мм даёт больший запас на смещение пятна по мере удаления портала, чем 20 мм.
Лазерная головка, тубус и носик
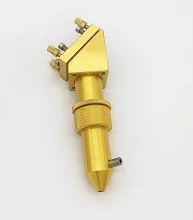
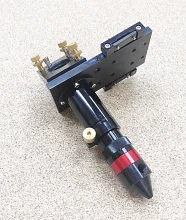
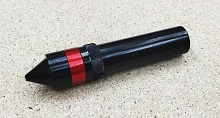
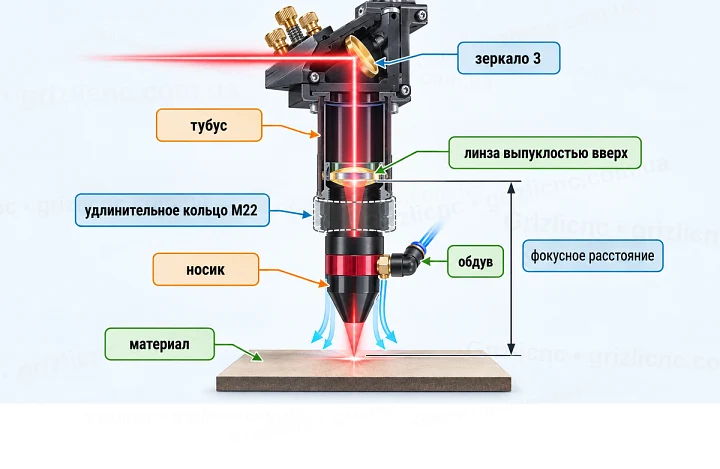
В лазерной головке установлены последнее зеркало и тубус с фокусирующей линзой. Головку крепят к каретке оси X через монтажную пластину. Под линзой стоит носик: через его боковой штуцер к зоне реза подаётся воздух обдува. Обдув сдувает дым и пламя с реза и не даёт продуктам горения оседать на линзе. Без обдува линза быстро покрывается налётом, начинает поглощать излучение, перегревается и трескается.
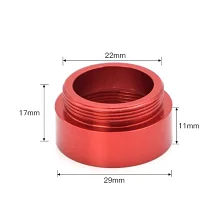
Посадочный диаметр тубуса должен совпадать с диаметром линзы, а длину тубуса подбирают под фокусное расстояние линзы. Для линз 18 мм и 20 мм выпускают разные тубусы, и линза другого диаметра в них не встанет. Если на станок ставят линзу с большим фокусным расстоянием, тубус удлиняют резьбовым удлинительным кольцом (например M22), которое вкручивают между тубусом и носиком. Плоско-выпуклую линзу ставят выпуклой стороной вверх, к зеркалу.
Как выбрать фокусное расстояние линзы
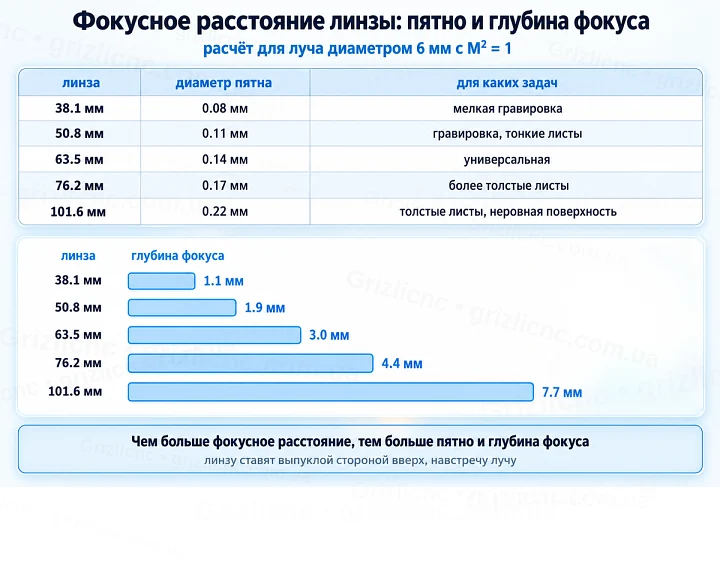
Для сфокусированного луча диаметр пятна пропорционален фокусному расстоянию, а глубина резкости пропорциональна квадрату диаметра пятна. Поэтому при переходе с линзы 50,8 мм (2 дюйма) на 101,6 мм (4 дюйма) пятно становится вдвое шире, а глубина резкости растёт в 4 раза. Короткофокусная линза даёт тонкую линию для гравировки и резки тонких листов, длиннофокусная держит ровный рез на толстом материале, где тонкое пятно уходит из фокуса уже в середине толщины.
| Фокусное расстояние | В дюймах | Применение |
|---|
| 38,1 мм | 1,5 | Мелкая гравировка, тонкие материалы |
| 50,8 мм | 2 | Универсальная: гравировка и резка листов средней толщины |
| 63,5 мм | 2,5 | Резка более толстого материала |
| 101,6 мм | 4 | Толстый материал, гравировка по неровной поверхности |
Детали приводов осей
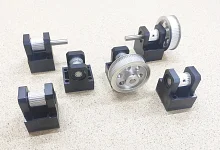
Портал и каретку лазерного станка двигают шаговые двигатели через зубчатые ремни. Шкивы, опоры с подшипниками и редукторы задают передачу. Перемещение на шаг считают так: ремень HTD3M имеет шаг зуба 3 мм, шкив на 20 зубьев проходит за оборот 60 мм; двигатель с 200 шагами на оборот при дроблении 1/16 делает 3200 микрошагов, и на один микрошаг приходится 60 / 3200 = 0,01875 мм. Редуктор с передаточным отношением 1:3 делит эту величину на три и втрое увеличивает усилие на ремне, но во столько же раз снижает максимальную скорость оси. Шкивы ставят на одной линии, иначе ремень сползает к реборде и изнашивается.
Порядок юстировки
- Выставить трубку на опорах так, чтобы луч попадал в центр первого зеркала.
- Наклеить на вход второго зеркала малярный скотч, сделать короткий импульс с портала в ближнем и дальнем положении и наклоном первого зеркала добиться, чтобы обе метки совпали.
- Так же совместить метки на входе третьего зеркала при каретке в левом и правом положении, регулируя второе зеркало.
- Третьим зеркалом вывести луч в центр тубуса и носика, затем выставить фокус.
Юстировку выполняют на минимальной мощности, в защитных очках для длины волны 10,6 мкм и с закрытыми крышками там, где это позволяет конструкция. После замены опор трубки, держателей зеркал или головки юстировку выполняют заново.
Подбор и установка
- Перед заказом сверьте посадочные диаметры, резьбу и крепёжные размеры с узлом станка.
- Все работы выполняйте при отключённом от сети станке: на трубке десятки киловольт, а блок питания хранит заряд и после выключения.
- Не касайтесь рабочих поверхностей зеркал и линзы пальцами; чистят их салфеткой с изопропиловым спиртом.
- Затягивайте прижимное кольцо линзы и зеркала без усилия: перетянутая оптика деформируется, и фокус размывается.
Типичные ошибки
- Трубку поднимают одной опорой, и её ось перестаёт быть параллельной оси Y: луч уходит с зеркала при удалении портала.
- Юстируют только в ближнем положении портала, и в дальнем углу стола мощность падает.
- Линзу ставят выпуклостью вниз или в тубус другого диаметра с прокладкой.
- Отключают обдув при гравировке, и линза покрывается налётом.
- Ставят длиннофокусную линзу без удлинительного кольца, и фокус оказывается ниже стола.
- Не фиксируют стопорные винты креплений зеркал после настройки.