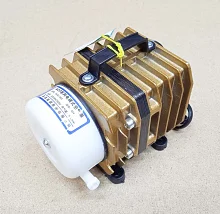
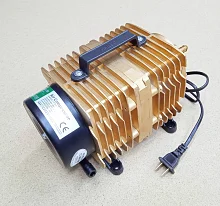
Навіщо лазерному верстату компресор
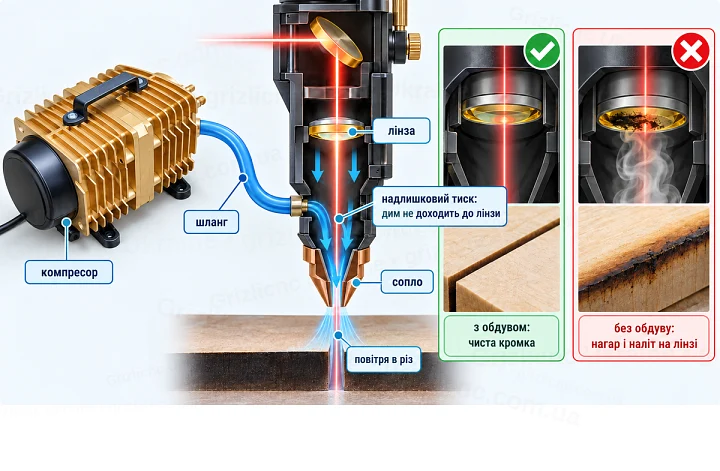
Повітряний компресор для лазерного верстата CO2 забезпечує обдув зони різання. Повітря шлангом надходить у лазерну голову і виходить із сопла співвісно з променем. Потік видуває розплав і продукти горіння з різу, гасить відкрите полум’я на фанері та акрилі і створює під лінзою надлишковий тиск, який не пускає дим до оптики. Без обдуву кромки різу обвуглюються, різ звужується донизу, а лінза за кілька годин вкривається нальотом і перегрівається.
Як влаштований електромагнітний компресор
В електромагнітному поршневому компресорі електромагніт із частотою мережі рухає поршень зворотно-поступально, і поршень нагнітає повітря у вихідний штуцер. Підшипників і кривошипа немає, тому компресор працює тихо і не потребує обслуговування приводу. Мащення оливою не застосовується, і в повітрі немає оливи, яка осідала б на лінзі. Корпус зі сплаву алюмінію з ребрами відводить тепло від котушки і циліндра.
Обдув під час різання і гравіювання
- Різання. Потрібен сильний потік: він видуває продукти горіння на всю глибину різу і гасить полум’я. Чим товщий матеріал, тим більший потрібен потік.
- Гравіювання. Сильний потік розносить пил по поверхні і залишає слід навколо малюнка. Для гравіювання потік зменшують краном або перемикають на слабкий канал.
- Акрил. Для глянцевої кромки акрил ріжуть при слабкому обдуві: сильний потік охолоджує кромку, і вона виходить матовою.
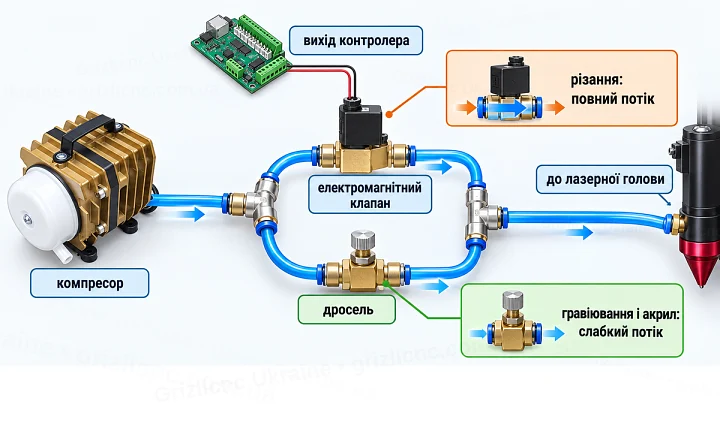
Перемикання між сильним і слабким обдувом роблять електромагнітним клапаном, яким керує вихід контролера лазерного верстата: під час різання клапан відкриває повний потік, під час гравіювання повітря йде через дросель.
Як підібрати компресор
- Продуктивність. Вказується в літрах за хвилину. Вона визначає силу потоку із сопла: для гравіювання і тонких матеріалів достатньо 50 л/хв, для різання фанери та акрилу товщиною від 6 мм потрібно від 100 л/хв.
- Тиск. Тиск електромагнітних компресорів невисокий: у Hailea ACO-009E за шильдиком понад 0,04 МПа, це 0,4 бар. Такого тиску вистачає для продування шланга і сопла голови. Сопло малого діаметра і довгий тонкий шланг знижують потік.
- Потужність і живлення. Звірте напругу і частоту мережі з даними компресора: 220 В, 50 Гц.
- Шум. Компресори 45 Вт шумлять до 50 дБ, 160 Вт до 60 дБ.
| Компресор | Потужність | Продуктивність | Тиск | Для чого |
|---|
| SunSun ACO-003 | 45 Вт | 50 л/хв | не вказано | гравіювання, різання тонких матеріалів на настільному верстаті |
| Hailea ACO-009E | 160 Вт | 145 л/хв | понад 0,04 МПа | різання фанери, МДФ і акрилу, верстати з полем від 1300x900 мм |
Коли потрібен цеховий компресор
Для різання з високим тиском на верстатах з RF випромінювачем або під час різання товстого акрилу застосовують поршневий або гвинтовий компресор з ресивером. Його повітря проходить через вологовідділювач і оливний фільтр, а тиск на голову виставляють регулятором. Без фільтрів вода й олива з такого компресора потрапляють на лінзу.
Встановлення та експлуатація
- Усі підключення виконуйте при відключеному живленні.
- З’єднайте вихідний штуцер компресора шлангом із входом обдуву лазерного верстата, шланг прокладайте без перегинів і фіксуйте хомутами.
- Ставте компресор на рівну поверхню в сухому провітрюваному місці, не закривайте ребра охолодження і не ставте його в зону, куди йде дим від витяжки: компресор засмоктує це повітря і подає його на лінзу.
- Підкладіть під ніжки гумовий килимок, щоб вібрація не передавалася на стіл.
- Вмикайте обдув перед початком різання або гравіювання.
- Очищайте корпус компресора і сопло лазерної голови від пилу і нагару, оглядайте шланг на тріщини.
Типові помилки
- Компресор 45 Вт стоїть на верстаті для різання фанери 10 мм, кромки обвуглюються, а на лінзі з’являється наліт.
- Шланг перетиснуто в кабель-каналі, і потік до голови не доходить.
- Акрил ріжуть з повним обдувом, і кромка виходить матовою.
- Повітря від цехового компресора йде на голову без фільтра, і на лінзі залишаються краплі оливи та води.