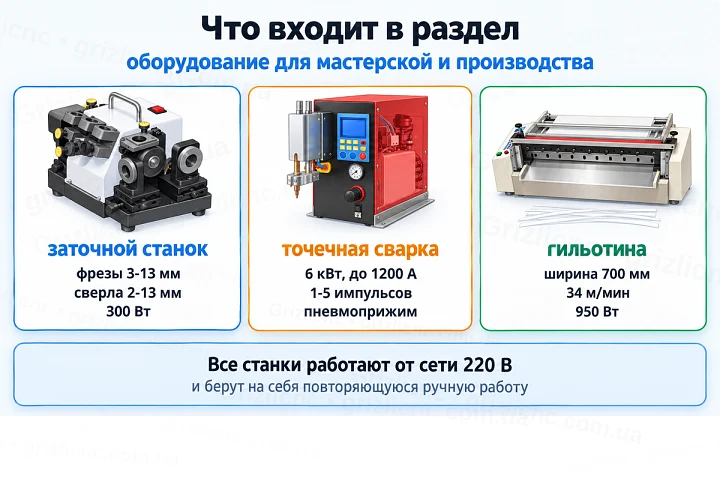
Что входит в раздел
| Оборудование | Задача | Основные параметры |
|---|
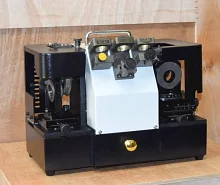
| Заточной станок | заточка концевых фрез и спиральных сверл | фрезы 3-13 мм с 2, 3, 4 и 6 зубьями, сверла 2-13 мм, 300 Вт, 5000 об/мин |
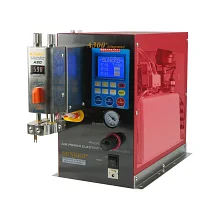
| Пневматический аппарат точечной сварки | приварка никелевой ленты к аккумуляторам | 6 кВт, ток до 1200 А, 1-5 импульсов, встроенный компрессор |
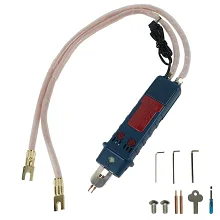
| Выносная ручка для точечной сварки | сварка ручкой прямо в сборке | два медных электрода, силовые и сигнальный кабели |
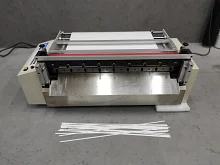
| Автоматическая гильотина | нарезка рулонных материалов на отрезки | ширина 700 мм, 34 м/мин, 950 Вт |
Все станки работают от сети 220 В и ставятся на верстак или стол. Их объединяет одно: они берут на себя повторяющуюся ручную работу и делают её одинаково от детали к детали.
Заточной станок для фрез и сверл
Концевые фрезы и сверла тупятся быстрее, чем ломаются. Тупой инструмент греет материал, оставляет заусенцы и перегружает шпиндель, а новая фреза каждый раз стоит денег. Заточной станок восстанавливает кромки на месте, поэтому один инструмент служит в разы дольше.
Двигатель 300 Вт вращает шлифовальный круг с частотой 5000 об/мин. Вокруг круга стоят приспособления для разных операций: держатели инструмента, поворотные столики со шкалами углов и маховички точной подачи. Станок затачивает концевые фрезы диаметром 3-13 мм с 2, 3, 4 и 6 зубьями и спиральные сверла с цилиндрическим хвостовиком диаметром 2-13 мм.
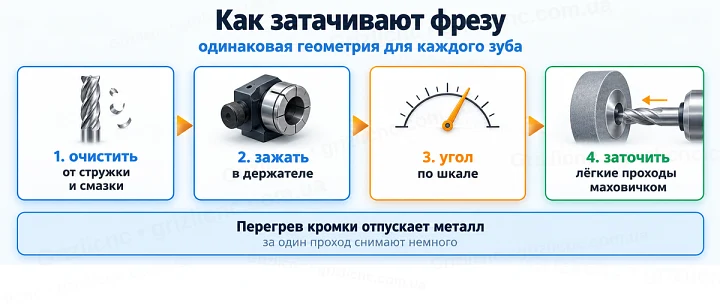
Как затачивают инструмент
- Очищают фрезу или сверло от стружки и смазки.
- Зажимают инструмент в держателе, чтобы он не проворачивался.
- Выставляют угол заточки по шкале поворотного столика.
- Подводят инструмент к кругу маховичком и снимают металл за несколько лёгких проходов.
- Проверяют кромки и повторяют операцию для каждого зуба.
Углы задаются шкалами, поэтому все зубья фрезы получают одинаковую геометрию, а вторая и третья фреза затачиваются так же, как первая. Перегрев кромки отпускает металл, поэтому за один проход снимают немного.
Точечная сварка аккумуляторов
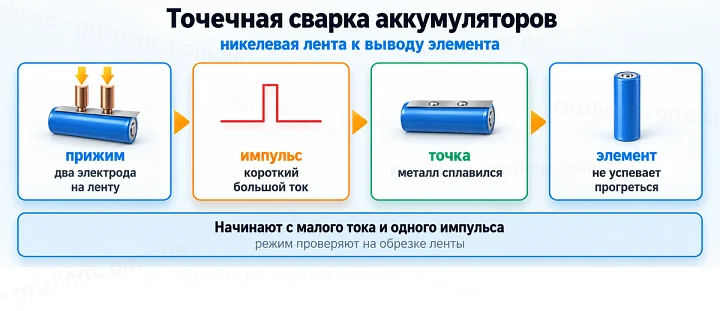
Батареи из цилиндрических литиевых элементов собирают никелевой лентой, приваренной к выводам. Пайка для этого не подходит: она долго греет элемент. При точечной сварке два электрода прижимают ленту к выводу, через место контакта проходит короткий импульс большого тока, и металл сплавляется в точке, а сам элемент не успевает прогреться.
Пневматический аппарат в разделе развивает мощность сварки 6 кВт, ток до 1200 А при напряжении до 6 В и даёт от 1 до 5 импульсов на точку. Электроды прижимает воздушный цилиндр, а не рука оператора, поэтому усилие одинаковое для каждой точки. Компрессор встроен в корпус, давление контролируют по манометру, параметры выводятся на дисплей, а сварку запускают педалью.
Стационарная головка или выносная ручка
Стационарная головка удобна при серийной сборке: батарею подводят под электроды, нажимают педаль, и руки оператора остаются свободными. Лазерный указатель на головке показывает точку сварки. Переключатель на аппарате выбирает, чем сваривать: головкой или выносной ручкой.
Выносная ручка переносит электроды в руку. Ею приваривают ленту прямо в собранном блоке, где элементы нельзя поднести к неподвижной головке. К ручке подходят два медных силовых кабеля в спиральной оплётке и сигнальный кабель управления, а медные электроды закреплены винтами и меняются при износе.
Как подобрать режим сварки
- Начинают с малого тока и одного импульса.
- Пробуют режим на обрезке той же ленты и старом элементе.
- Повышают ток, пока точка не держится без отрыва ленты.
- Держат давление по манометру постоянным: при слабом прижиме точка прожигается, при сильном сварка получается слабой.
- Зачищают и правят торцы электродов, грязные электроды дают нестабильные точки.
Автоматическая гильотина для рулонных материалов
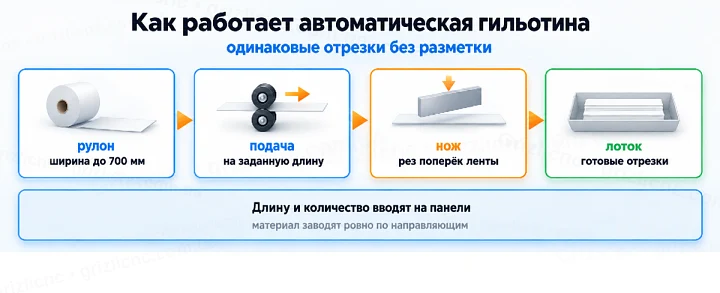
Гильотина заменяет ручную разметку и резку, когда нужно много одинаковых отрезков. Материал с рулона заводят в подающий механизм, он протягивает ленту под нож на заданную длину, гильотинный нож отрезает заготовку поперёк ленты, и отрезок выходит на лоток. Длину и количество отрезков вводят с клавиатуры на панели с дисплеем, рядом стоит кнопка аварийной остановки.
Ширина резки 700 мм, скорость 34 м/мин, мощность 950 Вт, габариты станка 800x950x390 мм. Режет одно лезвие.
Какие материалы режет гильотина
- Нетканые материалы.
- Плёнки и ПВХ.
- Фольгу и металлизированные ленты.
- Тонкие гибкие листовые материалы шириной до 700 мм.
Материал заводят ровно по направляющим, иначе отрезки получатся с перекосом. Длину первого отрезка проверяют линейкой, а лезвие держат острым и чистым: клейкие материалы налипают на нож и рвут край.
Безопасность
- На заточном станке работают в защитных очках, станок ставят на устойчивый стол.
- При точечной сварке не касаются электродов во время импульса и не перекрывают вентилятор аппарата.
- К зоне ножа гильотины не подносят руки, при заклинивании станок останавливают аварийной кнопкой.
- Перед обслуживанием любой станок отключают от сети.