
- Головна →
- Усі статті →
- Підшипники шпинделя ЧПУ: підбір дуплексу P4, заміна і обкатка
Підшипники шпинделя ЧПУ: як підібрати дуплекс P4, замінити і обкатати
16.10.2026
Шпиндель фрезерного верстата ЧПУ тримає інструмент на двох опорах із радіально-упорних кулькових підшипників. Від них залежать биття фрези, шум, нагрів корпусу і ресурс усього шпинделя. Коли шпиндель починає свистіти або грітися спереду, першими перевіряють підшипники, і їх можна замінити самостійно, якщо підібрати точно такі самі і зібрати вузол без помилок. Нижче розібрано, які підшипники стоять у шпинделі, як читати їхнє маркування, що означають дуплекс, схеми DB, DF, DT і клас P4, як зняти й поставити підшипники, чим змащувати і як обкатати шпиндель після ремонту.
Товар зі статті
Дуплекс H7002CTA-2RZ P4 DT, пара підшипників 15 x 32 x 9 мм для шпинделя
Які підшипники стоять у шпинделі ЧПУ
У шпинделях з цангою ER11, ER16 і ER20 застосовують радіально-упорні кулькові підшипники серії 70 (особливо легка серія). На відміну від радіального підшипника, у радіально-упорного лінія контакту кульки з доріжками нахилена до осі під кутом контакту. Тому підшипник тримає одночасно радіальну силу від фрези і осьову силу, яка виникає під час врізання і під час роботи фрези з нахиленою спіраллю. Осьову силу один такий підшипник сприймає лише в один бік, тому їх ставлять парами, розвернутими потрібним чином.
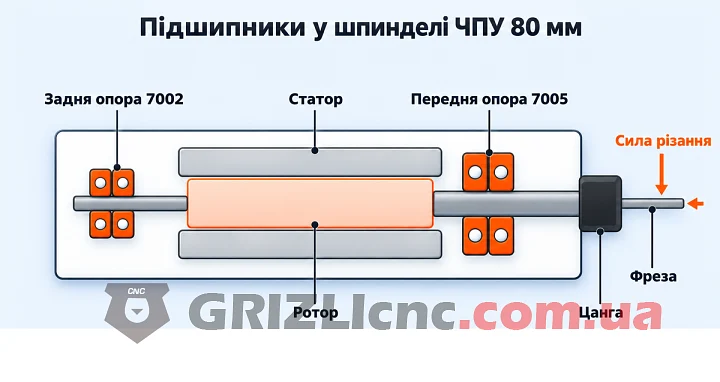
У шпинделях 2.2 кВт з корпусом 80 мм з водяним охолодженням у передній опорі стоїть пара 7005 P4 (вал 25 мм), у задній пара 7002 P4 (вал 15 мм). Передня опора ближче до цанги і сприймає основну силу різання, тому зношується першою. У шпинделів 0.8 і 1.5 кВт набір залежить від моделі і виробника, і опубліковані специфікації розходяться.
| Шпиндель | Підшипники за специфікацією | Джерело |
|---|---|---|
| 0.8 кВт, корпус 65 мм, водяне охолодження (GDZ65-800A) | 2 x 7002C P4 DT (нижній ряд, біля цанги) + 2 x 7000C P4 DT (верхній ряд) | специфікації StepperOnline, RicoCNC і паспорт продавця smtech-rus |
| 0.8 кВт, корпус 65 мм, повітряне охолодження (GDZ65F-800, HQ QA0.8) | 2 x 7002C P4 + 2 x 7000C P4 | специфікація Changsheng на machineto, паспорт шпинделів HQ (PureLogic) |
| 1.5 кВт, корпус 65 мм, водяне охолодження | 2 x 7002C P4 + 1 x 7001C P4 (ER11) або 2 x 7004C P4 + 2 x 7001C P4 (ER16) | специфікація PEACO-GDZ18 і GDZ18B |
| 1.5 кВт, корпус 65 мм, повітряне охолодження (GDZ-65-1.5) | вказано лише кількість: 4 підшипники, типи не наведені | інструкція HLTNC |
| 1.5 кВт, корпус 80 мм, водяне охолодження (GDZ80-1.5) | 2 x 7002C P4 DT + 1 x 7002C P4 у Changsheng; 2 x 7002C P4 DT + 2 x 7000C P4 DT в іншого продавця; 2 x 7004 + 1 x 7002 у RicoCNC; 2 x 7004C P4 DT + 2 x 7002C P4 DT у GDZ80-1.5E | Tiansu (Changsheng), лістинг комплекту GDZ80-1.5, RicoCNC, лістинг GDZ80-1.5E |
| 1.5 кВт, корпус 80 мм, повітряне охолодження (HQ QA1.5) | 2 x 7002C P4 + 2 x 7002C P4 | паспорт шпинделів HQ (PureLogic) |
| 2.2 кВт, корпус 80 мм, водяне охолодження (GDZ80-2.2) | пара 7005C P4 DT спереду + 7002C P4 ззаду | таблиця виробника Dewo |
Під однією маркою GDZ80-1.5 продаються шпинделі з різними наборами підшипників, а повітряний 2.2 кВт HQ у паспорті вказаний з 7004C і 7000C, а не з 7005 і 7002. Тому підшипники на заміну замовляють лише після розбирання, за маркуванням і розмірами знятих підшипників, а не за потужністю і діаметром корпусу.
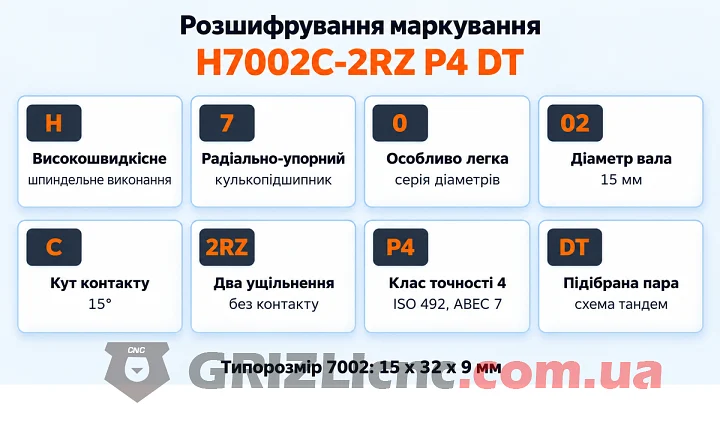
Як читати маркування H7002C-2RZ P4 DT
Маркування підшипника шпинделя повністю описує його геометрію і виконання. Розберемо його на прикладі H7002C-2RZ P4 DT.
| Частина маркування | Значення |
|---|---|
| H | високошвидкісне шпиндельне виконання |
| 7 | радіально-упорний кульковий підшипник |
| 0 | особливо легка серія діаметрів |
| 02 | код діаметра вала: 00 це 10 мм, 01 це 12 мм, 02 це 15 мм, 03 це 17 мм, від 04 і вище код множать на 5 (04 це 20 мм, 05 це 25 мм) |
| C | кут контакту 15° |
| 2RZ | два безконтактні гумові ущільнення, мастило закладене на заводі |
| P4 | клас точності 4 за ISO 492, відповідає ABEC 7 |
| DT | підібрана пара, схема тандем |
Додаткові літери після кута контакту (TA, TN, TYN та інші) у різних виробників позначають матеріал і виконання сепаратора. На посадкові розміри вони не впливають. Розміри за серіями: 7002 це 15 x 32 x 9 мм, 7003 це 17 x 35 x 10 мм, 7004 це 20 x 42 x 12 мм, 7005 це 25 x 47 x 12 мм (внутрішній діаметр x зовнішній діаметр x ширина).
Кут контакту 15° чи 25°
Літера C означає кут контакту 15°, у підшипників з кутом 25° стоїть позначення AC. Чим більший кут, тим більша осьова жорсткість і допустиме осьове навантаження, але нижчі граничні оберти. Для високообертових шпинделів фрезерних верстатів з цангою застосовують виконання C. Змінювати кут під час ремонту не можна: преднатяг і жорсткість опори розраховані під вихідний підшипник.
Що таке дуплекс і схеми DB, DF, DT
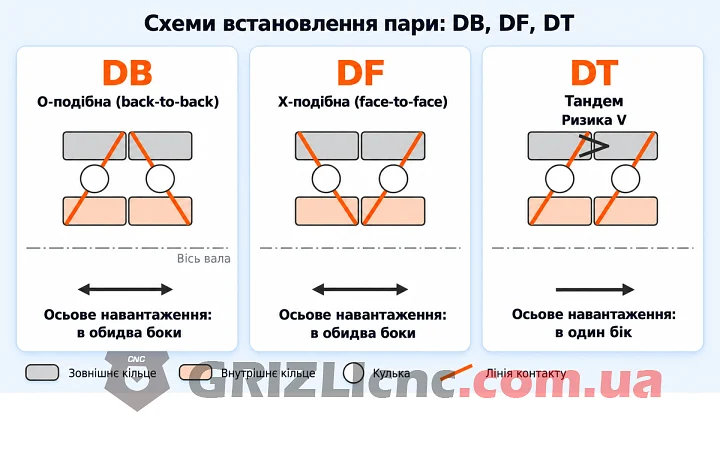
Дуплекс це пара підшипників, підібрана на заводі так, щоб під час складання в заданій схемі вийшов потрібний преднатяг і навантаження ділилося порівну. Торці кілець такої пари прошліфовані з точно заданою різницею, тому підшипники з різних пар між собою не змішують, а під час заміни міняють усю пару. На зовнішніх кільцях пари нанесена спільна риска у формі літери V: під час складання її поєднують, вістря показує напрямок, у якому пара сприймає осьову силу.
| Схема | Як стоять підшипники | Осьове навантаження | Особливості |
|---|---|---|---|
| DB (О-подібна, back-to-back) | широкими торцями зовнішніх кілець одне до одного, лінії контакту розходяться до осі | в обидва боки | висока жорсткість до згинального моменту, застосовують у передній опорі; потребує співвісних посадкових місць |
| DF (Х-подібна, face-to-face) | вузькими торцями зовнішніх кілець одне до одного, лінії контакту сходяться до осі | в обидва боки | менша моментна жорсткість, краще переносить перекіс |
| DT (тандем) | обидва підшипники розвернуті в один бік | в один бік, ділиться між двома підшипниками | зворотну осьову силу сприймає інша опора або пара, розвернута назустріч |
Пара DT тримає у своєму напрямку більшу осьову силу, ніж один підшипник, але у зворотний бік не працює. Тому в шпинделі пари DT ставлять назустріч одна одній у передній і задній опорі, і вал загалом зафіксований в обидва боки. Якщо під час складання розвернути один підшипник пари, тандем перетвориться на DB або DF з неправильним преднатягом: шпиндель грітиметься або отримає люфт. Орієнтацію нових підшипників повторюють точно за знятими, перед розбиранням її варто сфотографувати або позначити маркером.
Клас точності P4 і преднатяг
Клас точності задає допуски на розміри і, що для шпинделя важливіше, на радіальне і торцеве биття кілець. За ISO 492 класи йдуть від нормального (P0) через P6 і P5 до P4 і P2, чим менша цифра, тим точніший підшипник. P4 відповідає ABEC 7 за американською системою. Прецизійні радіально-упорні підшипники SKF випускаються в класі P4 як стандартному, P2 (ABEC 9) на замовлення. Ставити в шпиндель підшипник нижчого класу, ніж був, не можна: биття кільця прямо переходить у биття фрези.
Преднатяг це осьове підтискання підшипників пари, яке вибирає внутрішній зазор і робить опору жорсткою. Виробники прецизійних підшипників випускають їх з кількома класами преднатягу: у SKF для серії 70 .. D це клас A (особливо легкий), B (легкий), C (середній) і D (важкий). Більший преднатяг дає більшу жорсткість, але і більший нагрів на високих обертах. NSK називає преднатяг найважливішим чинником працездатності підшипника: неправильний преднатяг призводить до передчасної відмови або заклинювання, і чим вищі оберти, тим це критичніше.
У дуплексу преднатяг заданий заводським шліфуванням торців і виходить сам під час затягування пари гайкою до упору кілець. Тому дуплекс одного типорозміру в схемі DB і в схемі DT це різні вироби, і брати потрібно ту схему, яка стояла в шпинделі.
Ознаки зносу підшипників шпинделя
- Свист, гул або шарудіння, які змінюють тон разом з обертами. Шум на холостому ході без фрези вказує на підшипники, а не на інструмент.
- Нагрів передньої частини корпусу сильніший, ніж раніше, за тієї самої роботи системи охолодження.
- Радіальний люфт вала: хитання фрези рукою з індикатором годинникового типу на хвостовику.
- Зростання биття фрези, погіршення чистоти поверхні, сколи на кромках тонких фрез.
- Нерівномірне обертання вала від руки: заїдання, шорсткість, клацання. Перевіряють при від’єднаних від частотника проводах, інакше обмотки гальмують вал.
- Короткий вільний вибіг: справний шпиндель, розкручений рукою, обертається за інерцією кілька секунд.
Якщо шумить одна опора, задня або передня, на форумах ремонтники розходяться в думках, міняти одну пару чи всі підшипники. Зношену пару міняють обов’язково цілком. Другу опору перевіряють на шум і люфт після розбирання: якщо її підшипники обертаються рівно і без люфту, її можна залишити.
Як підібрати підшипники на заміну
- Розібрати шпиндель і прочитати маркування на кожному підшипнику і на торці зовнішнього кільця пари.
- Виміряти штангенциркулем внутрішній і зовнішній діаметр і ширину, звірити з розмірами серії.
- Записати кут контакту (C або AC), тип ущільнення (2RZ, відкритий), клас точності і схему пари (DB, DF, DT).
- Підібрати пару з тим самим маркуванням. Літери сепаратора у різних виробників можуть відрізнятися, розміри, кут контакту, клас і схема мають збігатися.
Окремий випадок гібридні підшипники з керамічними кульками (у маркуванні HQ1, HC або Ceramic). Кераміка не проводить струм, тому після заміни перестає працювати датчик довжини інструмента, якщо його коло замикається через фрезу, вал і корпус шпинделя. Такий випадок описаний на форумі: після встановлення керамічних підшипників верстат не зупинився під час торкання пластинки датчика і продавив фрезу в матеріал. З гібридними підшипниками датчик підключають проводом із затискачем прямо на фрезу.
Пари для заміни і самі шпинделі представлені в каталозі підшипників і в каталозі шпинделів.
Зняття і встановлення підшипників
Розбирання
Перед розбиранням знімають цангову гайку і цангу, передню кришку і стопорну гайку вала, напрямок її різьби перевіряють до відкручування. Вал з ротором випресовують із корпусу з боку цанги, упираючись у торець вала, а не в обмотку статора. Зняті підшипники розкладають по порядку і позначають їхню орієнтацію. Старі підшипники після випресовування повторно не ставлять: зусилля під час зняття проходило через кульки і могло залишити вм’ятини на доріжках.
Напресовування
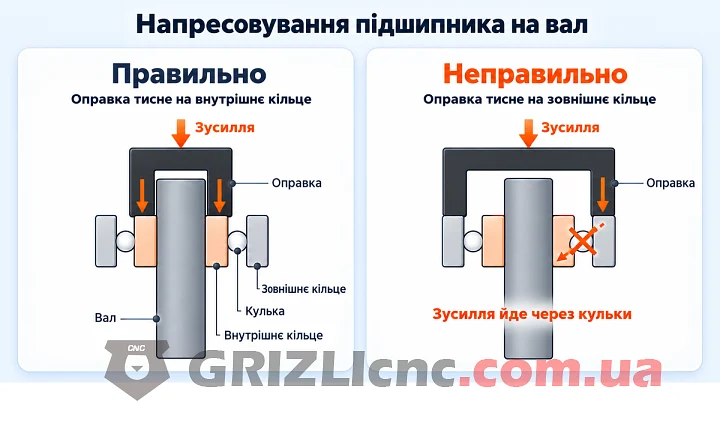
Головне правило з посібників SKF: монтажне зусилля ніколи не передають через тіла кочення. На вал підшипник напресовують оправкою, яка упирається лише у внутрішнє кільце, у корпус оправкою по зовнішньому кільцю. Удари молотком по кільцях неприпустимі. Підшипник з ущільненнями для посадки нагрівають лише індукційним нагрівачем і не вище 80 °C, а ставлять одразу після нагріву. Відкриті підшипники допускають нагрів до 120 °C. Закриті підшипники не миють.
Затягування гайки
Стопорна гайка підтискає внутрішні кільця пари до упору, і преднатяг дуплексу виходить сам. Перетягнута гайка або перекіс кілець дають свист і швидкий нагрів одразу після запуску. Якщо після складання вал від руки обертається туго, шукають перекіс або неправильну орієнтацію підшипника, а не послаблюють гайку: недотягнута гайка залишає вал без осьової фіксації. Фіксатор різьби на гайку вала не наносять, інакше її не вдасться відрегулювати без пошкодження різьби. Після складання перевіряють биття конуса під цангу індикатором.
Мастило підшипників шпинделя
Підшипники 2RZ постачаються з мастилом на весь термін служби. SKF для закритих прецизійних підшипників вказує заповнення мастилом 15% вільного об’єму; додавати мастило і знімати ущільнення не потрібно. Зайве мастило у високообертовому підшипнику не покращує роботу, а збільшує тертя і нагрів.
Відкриті підшипники під час складання заповнюють мастилом для високошвидкісних шпиндельних підшипників. SKF рекомендує на високих обертах заповнювати менше 30% вільного об’єму. Пластичні мастила загального призначення з протизадирними присадками для шпинделя не підходять. Учасник форуму описує, що після закладання мастила типу EP2 шпиндель грівся до 60 °C навіть з охолодженням, а після заміни на високошвидкісне шпиндельне мастило нагрів зник.
Обкатка шпинделя після заміни підшипників
Нове мастило всередині підшипника має розподілитися, інакше під час різкого виходу на високі оберти його надлишок спричиняє стрибок температури. NSK описує 2 способи обкатки для шпинделів з консистентним мастилом.
Безперервна обкатка
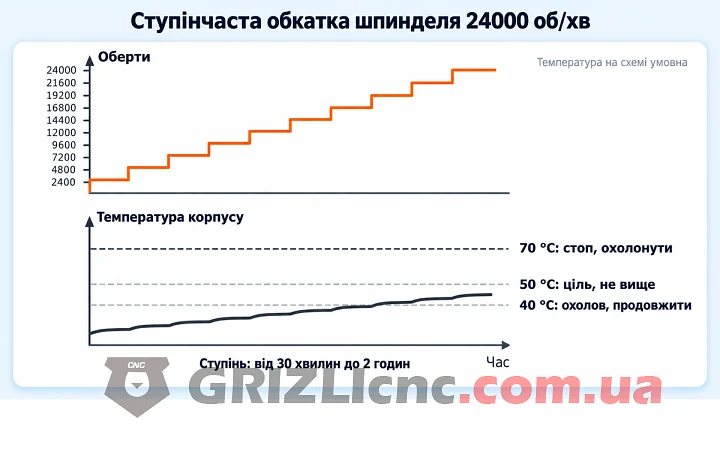
Максимальні оберти ділять на 10 ступенів. Наприклад, для шпинделя на 24000 об/хв це 2400, 4800, 7200 об/хв і далі з кроком 2400 об/хв. На кожному ступені шпиндель працює, поки температура корпусу не перестане зростати, на це йде від 30 хвилин до 2 годин. Переходити на наступний ступінь можна лише тоді, коли температура стала або падає.
Переривчаста обкатка
Спочатку шпиндель 15 хвилин працює на 500 об/хв, щоб мастило вляглося. Потім максимальні оберти ділять на 8-10 ступенів, на кожному виконують 10 циклів: розгін до обертів ступеня, зупинка, пауза 40 секунд. Після виходу на максимальні оберти шпиндель працює на них 1 годину без зупинки. Цей спосіб коротший за безперервний.
Контроль температури
За NSK: якщо температура підшипника перевищила 70 °C, обкатку зупиняють і дають охолонути до 40 °C, потім продовжують. Усталена температура корпусу в результаті має бути не вище 50 °C. Обдувати корпус повітрям для прискорення не можна: зовнішнє кільце охолоджується швидше за внутрішнє, преднатяг зростає, і підшипник може пошкодитися. Шпиндель з водяним охолодженням обкатують з увімкненою помпою.
Типові помилки під час заміни
| Помилка | Наслідок |
|---|---|
| Підшипники з різних пар або одиночні замість дуплексу | нерівномірне навантаження і неправильний преднатяг, нагрів і шум |
| Пара DT замість DB або навпаки | інший преднатяг та інша жорсткість опори |
| Розвернутий підшипник у парі, непоєднана риска V | тандем працює як DB або DF, нагрів або люфт |
| Напресовування через зовнішнє кільце на вал або удари молотком | вм’ятини на доріжках, шум з перших хвилин |
| Нагрів закритого підшипника вище 80 °C або на плитці | пошкодження ущільнень і витікання мастила |
| Додавання мастила в закритий підшипник, мастило з EP-присадками | зростання тертя і температури |
| Запуск одразу на максимальних обертах без обкатки | стрибок температури, ризик пошкодження підшипника |
| Керамічні підшипники без доопрацювання датчика довжини | датчик не спрацьовує, фреза врізається в пластинку і матеріал |
Акуратна заміна підшипників повертає шпинделю тиху роботу і вихідне биття. Вирішують справу три речі: те саме маркування і схема пари, зусилля лише через потрібне кільце і ступінчаста обкатка з контролем температури.
Сумісні товари
Нижче дуплекси різних типорозмірів. Решту пар дивіться серед підшипників для шпинделя, а якщо разом із підшипниками потрібен новий вузол цілком, у розділі шпинделі для ЧПУ.
Коментарі