- Главная →
- Все статьи →
- Программа управления станком ЧПУ: NC Studio, Mach3, Mach4, GRBL, LinuxCNC
Программа для управления станком ЧПУ: NC Studio, Mach3, Mach4, GRBL или LinuxCNC. Что выбрать под задачу
Опубликовано:
Выбор программы управления станком ЧПУ это одновременно выбор железа, которое соединит компьютер со станком: у NC Studio, Mach3, Mach4, GRBL и LinuxCNC разные требования к компьютеру, операционной системе и контроллеру. Поэтому вопрос «какая программа лучше» ставят неверно: сначала выясняют, какое железо стоит или будет стоять в электрошкафу, и под него берут программу. Ниже три вопроса, которые решают выбор, таблица программ с требованиями, варианты для фрезера по дереву, серийной работы, хобби и лазерного станка, ошибки при выборе и ответы на частые вопросы. Как устроены сами типы плат, разобрано в разделе контроллеры для станка ЧПУ, здесь сравниваются программы.
Три вопроса, которые решают выбор
Программа управления читает G-код и ведёт станок по траектории, а какой контроллер к ней подключается, зависит от самой программы. Выбор сводится к трём вопросам.
- Нужен ли компьютер у станка во время обработки. Автономный DSP контроллер читает файл с USB-флешки, и сбой Windows обработку не останавливает. Во всех остальных схемах компьютер работает вместе со станком, стоит рядом с ним в пыли и стружке, и его приходится защищать.
- Какой станок и сколько осей. GRBL управляет тремя осями, Mach3 и Mach4 до шести, LinuxCNC согласованно двигает до девяти осей, а у автономного DSP число осей определяет модель пульта: у DSP 0501 и DSP A11E их три. Для фрезера по дереву на три оси подходит любая из схем, для станка с поворотной осью число осей проверяют до покупки.
- Какое железо уже есть. Плата в электрошкафу определяет программу, а не наоборот. Плата PCI из комплекта NC Studio и сама программа работают как одна система, плата опторазвязки LPT рассчитана на программу, которая формирует импульсы на самом компьютере, то есть на Mach3 или LinuxCNC, а внешний контроллер USB или Ethernet работает только с теми программами, для которых у него есть плагин или драйвер.
Схемы отличаются звеньями между файлом G-кода и драйверами, а заканчиваются одинаково: сигналы шага и направления приходят на драйверы шаговых двигателей, а те подают ток в обмотки двигателей.
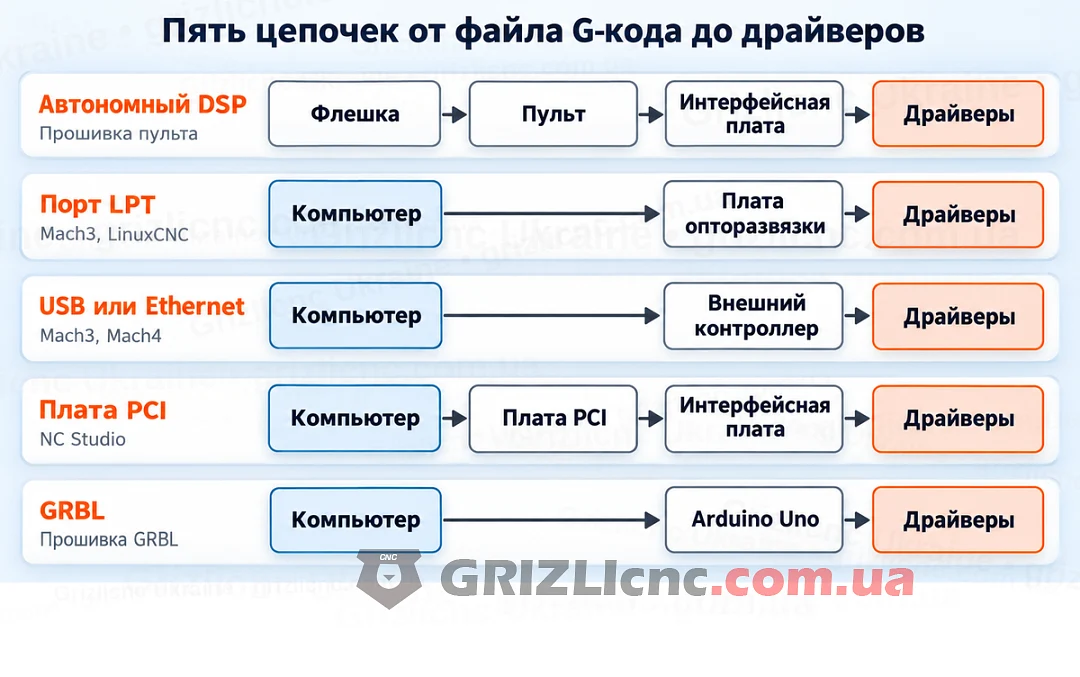
Программы управления и их железо
Таблица сравнивает программы по требованиям к компьютеру и контроллеру. Данные взяты из документации разработчиков и из текста категории контроллеров; подходит ли конкретная плата к версии программы, подтверждает производитель платы.
| Программа | Компьютер и система | Что нужно из железа | Оси | Для чего подходит |
|---|---|---|---|---|
| NC Studio | Windows, настольный компьютер со слотом PCI | Плата PCI и интерфейсная плата, версия программы совпадает с версией драйвера платы | 3 в комплекте NC Studio Classic | Фрезерные станки, где нужна готовая связка программы и платы |
| Mach3 | По LPT: настольный компьютер с портом LPT и 32-разрядной Windows 2000, XP, Vista или 7. С внешним контроллером: Windows 2000, XP, Vista, 7, 8 и 10 | Плата опторазвязки LPT или внешний контроллер с плагином для Mach3 | до 6 | Любительские и небольшие производственные станки |
| Mach4 | Windows 7, 8 и 10; по LPT только настольный компьютер с 32-разрядной Windows 7 или XP | Внешний контроллер с плагином именно для Mach4; для LPT отдельный платный плагин | до 6 | Станки, где нужна гибкая настройка экранов и модульная архитектура (по описанию разработчика) |
| GRBL | Любой компьютер с программой-отправителем G-кода, например Universal Gcode Sender (Windows, macOS, Linux, Raspberry Pi) | Плата Arduino Uno на ATmega328P с прошивкой GRBL | 3 | Любительские фрезеры, лазерные граверы, учебные станки |
| LinuxCNC | Linux с ядром реального времени, проще всего готовый образ Live/Install | Порт LPT с программной генерацией шагов или платы FPGA по PCI, Ethernet, SPI; USB не интерфейс реального времени | до 9 | Тем, кто готов настроить систему сам |
| Автономный DSP | Компьютер нужен только для подготовки файла | Пульт, интерфейсная плата, USB-флешка | 3 у DSP 0501 и DSP A11E | Станки с повторяющимися заданиями |
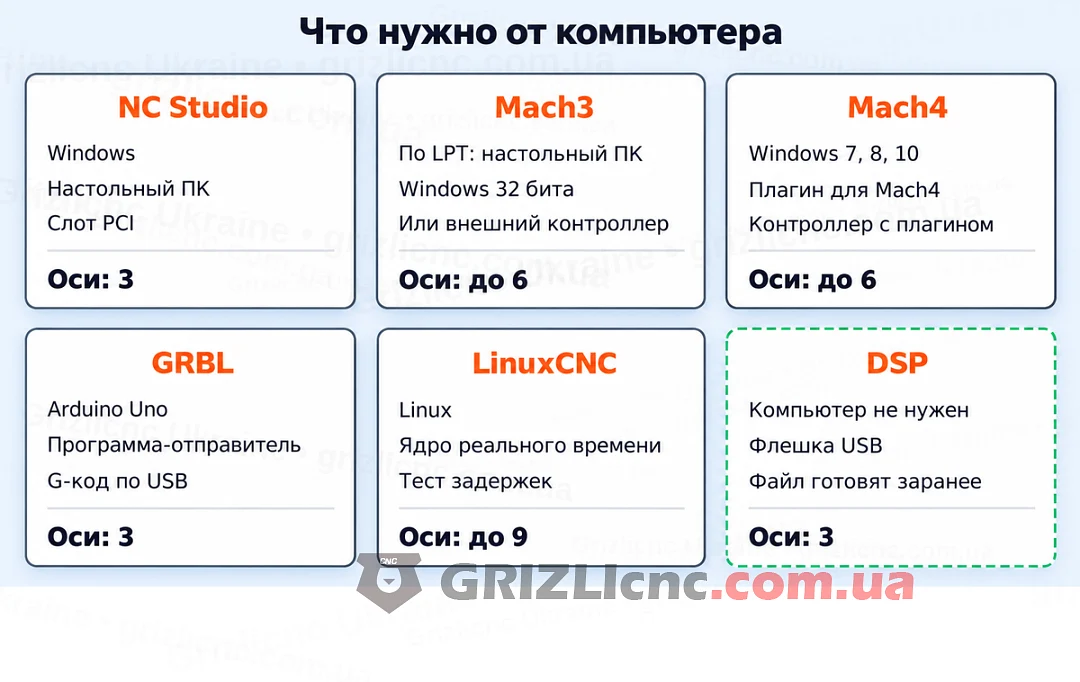
Что нужно знать о каждой программе
NC Studio
NC Studio это программа для Windows, которая работает в паре с платой PCI: компьютер рассчитывает траекторию по G-коду и выдаёт сигналы на интерфейсную плату в электрошкафу, к которой подключены драйверы осей, концевики и шпиндель. Программу устанавливают до установки платы, тогда драйвер платы ставится без повторной установки программы. Условие одно: настольный компьютер со свободным слотом PCI, а у многих современных материнских плат есть только слоты PCI Express. Окна и вкладки программы разобраны в руководстве по NC Studio 5.5.60, здесь инструкции по интерфейсу нет. Плата PCI, интерфейсная плата и кабель на три оси входят в комплект NC Studio Classic.
Mach3
Mach3 превращает настольный компьютер или ноутбук в контроллер станка на шесть осей: читает G-код, показывает траекторию и управляет шпинделем. В программу встроен LazyCam, он импортирует файлы DXF, BMP, JPG и HPGL и создаёт G-код для простых задач, а сложные траектории строят в CAM-программе. Без лицензии Mach3 работает в демо-режиме: для фрезера он принимает не больше 500 строк G-кода. Лицензия зависит от применения: любитель использует одну лицензию на любое число своих станков, а коммерческому пользователю нужна отдельная лицензия на каждый станок.
Драйвер порта LPT работает только на настольном компьютере с 32-разрядной Windows 2000, XP, Vista или 7: ноутбуки при управлении через LPT разработчик не поддерживает, 64-разрядные версии не работают. Для остальных компьютеров разработчик предлагает внешний контроллер с плагином, тогда подходят компьютеры и ноутбуки с Windows 2000, XP, Vista, 7, 8 и 10. Ядро Mach3 работает на 25, 35 или 45 кГц в зависимости от процессора и ограничивает частоту импульсов при управлении через LPT.
Mach4
Mach4 написан заново и не является обновлением Mach3: драйверы и плагины Mach3 с ним не работают, поэтому до покупки контроллера проверяют, что плагин для Mach4 существует, на этом настаивает и сам разработчик. Программа работает на Windows 7, 8 и 10 и управляет до шести осей. Версия Mach4 Hobby рассчитана на личное некоммерческое использование, версия Industrial предназначена для производства и включает расширенную поддержку. Лицензия привязана к коду конкретного компьютера, при замене компьютера её выпускают заново. Порт LPT поддерживает отдельный платный плагин, и только на настольном компьютере с 32-разрядной Windows 7 или XP.
GRBL
GRBL это не программа на компьютере, а прошивка: она работает на плате Arduino Uno с микроконтроллером ATmega328P и сама рассчитывает траекторию и разгон. G-код в плату по USB передаёт программа-отправитель, например Universal Gcode Sender, которая работает на Windows, macOS, Linux и Raspberry Pi. GRBL управляет тремя осями и выдаёт стабильные импульсы с частотой до 30 кГц, в версии 1.1 есть лазерный режим. Набор G-кодов ограничен по замыслу: нет переменных, баз инструментов и постоянных циклов, их роль берёт на себя CAM-программа или отправитель. Развитие оригинального GRBL остановилось: последние изменения в проект внесены 30 августа 2019 года, для 32-разрядных плат есть продолжение grblHAL, а среди альтернатив проект называет FluidNC.
LinuxCNC
LinuxCNC бесплатна, распространяется с открытым кодом и согласованно двигает до девяти осей. В неё входят интерпретатор G-кода, планировщик с упреждением, компенсация радиуса и длины фрезы, мастера настройки конфигурации и программный ПЛК. CAD и CAM в неё не входят: траекторию готовят в отдельной CAM-программе. Работает она только на Linux с ядром реального времени; проще всего записать на флешку готовый образ Live/Install и сначала проверить систему без установки.
Если импульсы шага формируются программно через порт LPT, компьютер проверяют тестом задержек latency-test: максимальный джиттер базового потока до 20 мкс даёт хороший результат, при 100 мкс и больше компьютер для программных импульсов не подходит, а при задержках выше 1 мс не подходит для LinuxCNC вообще. Для высоких частот используют платы FPGA: они подключаются по PCI, Ethernet или SPI и выполняют срочные задачи сами, а USB в документации назван интерфейсом не реального времени. Для проверки сигналов станка в LinuxCNC есть программные аналоги вольтметра и осциллографа.
Автономный DSP
Автономный DSP контроллер состоит из пульта с процессором, интерфейсной платы в шкафу и USB-флешки. По руководству RichAuto серии A1X пульт читает файлы G-кода, PLT, bitmap и DXF с флешки FAT16 или FAT32 и выдаёт импульсы с частотой до 1 МГц, а компьютер нужен только для подготовки файла. Ограничения задаёт прошивка пульта: открываются только перечисленные форматы, экран маленький, а редактировать программу и отлаживать станок удобнее на компьютере. Пример на три оси: автономный контроллер DSP A11E.
Какая схема подходит под задачу
Фрезер по дереву в мастерской
Три оси, оператор у станка. Подходят NC Studio с платой PCI, Mach3 или Mach4 с внешним контроллером и автономный DSP. Короткий ответ на вопрос о пульте DSP или компьютерной системе есть в частых вопросах при выборе станка: компьютерная система показывает процесс на мониторе, но системный блок приходится держать в пыльном цехе и защищать от стружки, а пульт надёжнее в производственных условиях. Здесь тот же выбор разобран подробнее.
Серийная работа с повторяющимися заданиями
Файл готовят на компьютере, а станок работает от флешки: сбой Windows или зависание программы обработку не останавливают. Это вариант для автономного контроллера на три оси с пультом и интерфейсной платой, такого как DSP A11E. Ограничения такой схемы известны заранее: форматы файлов и настройки задаёт прошивка пульта.
Хобби и обучение
Настольному станку на GRBL нужны плата Arduino Uno и компьютер с программой-отправителем: три оси, лазерный режим версии 1.1 для гравёра и много готовых отправителей. Тем, кому интересно разобраться, как устроено управление станком, подходит LinuxCNC: в ней есть мастера настройки и инструменты проверки сигналов, но придётся освоить Linux и тест задержек. Mach3 на любительском станке упирается в версию Windows: по LPT нужен настольный компьютер с 32-разрядной системой, а с внешним контроллером требования к компьютеру мягче.
Лазерный станок
У лазерного станка программа зависит от контроллера. LightBurn работает с контроллерами трёх классов: G-код (GRBL, Smoothieware, Marlin), DSP (Ruida, Trocen, TopWisdom) и гальваносканеры маркировщиков (EZCad). Для DSP и гальваносканеров нужна лицензия LightBurn Pro, для устройств на G-коде подходит и версия Core. Перед выбором станка проверяют, с какой программой работает его контроллер и какой файл он принимает.
Больше трёх осей
Для четвёртой или поворотной оси GRBL не подходит: он управляет тремя осями. Остаются Mach3 и Mach4 до шести осей, LinuxCNC до девяти осей и автономный DSP с нужным числом осей: у DSP 0501 и DSP A11E их три, число осей других пультов указано в их руководствах.
Можно ли сменить программу на готовом станке
Программу меняют вместе со звеном, которое с ней работает. Автономный DSP заменить программой на компьютере нельзя: управляющая программа живёт в пульте. Плата PCI из комплекта NC Studio и программа работают как одна система, поэтому для перехода на Mach3 по порту LPT понадобятся плата опторазвязки и настольный компьютер с портом LPT и подходящей Windows. Внешний контроллер USB или Ethernet работает только с теми программами, для которых у него есть плагин: сначала находят плагин нужной версии программы, потом меняют программу. Подходит ли конкретная плата к конкретной версии программы, подтверждает производитель платы.
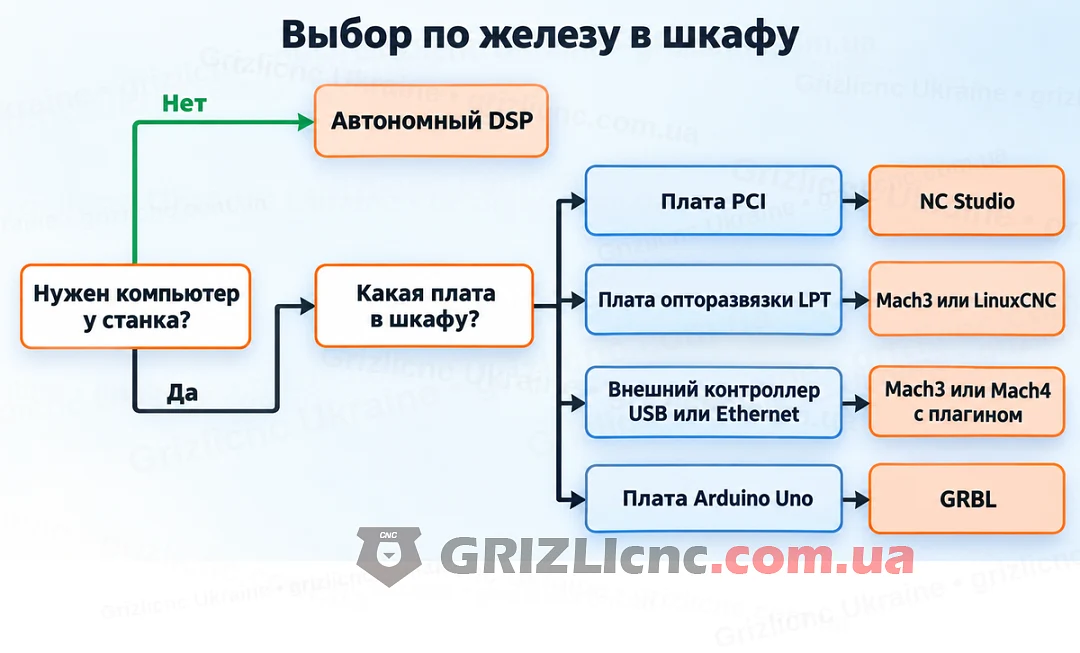
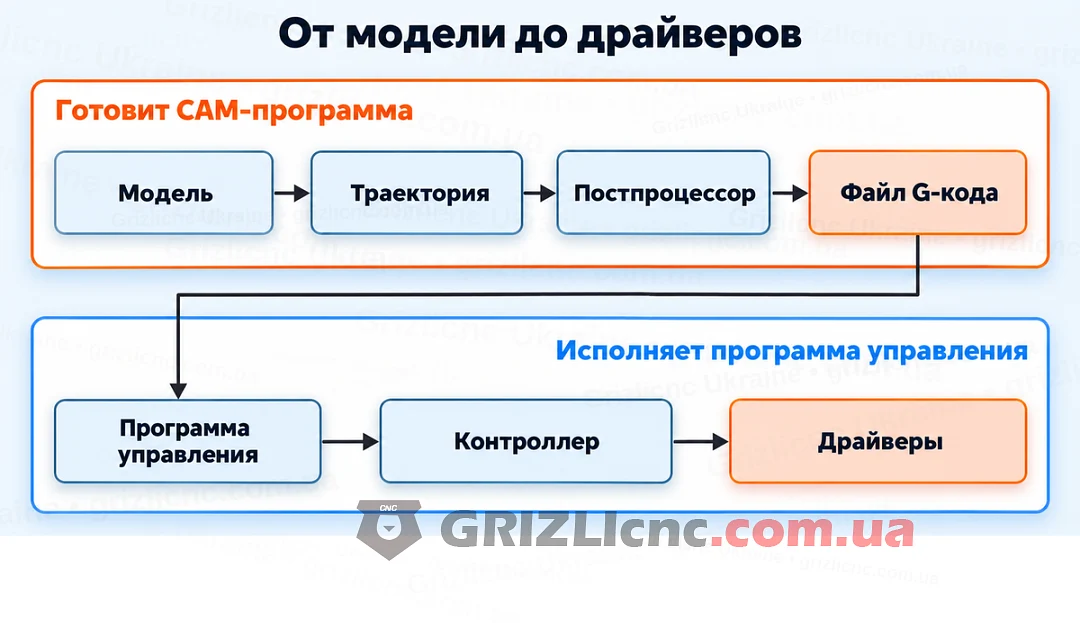
Что делает программа управления, а что CAM
Программа управления G-код не создаёт, а исполняет. Траекторию инструмента строит CAM-программа, постпроцессор переводит её в G-код под конкретный контроллер, и только потом файл попадает в программу управления. LinuxCNC и GRBL CAM не содержат, в Mach3 для простых задач есть LazyCam. Если станок режет не там, где нужно, причина может быть на любом звене: в модели, в настройках CAM, в постпроцессоре под другой контроллер или в механике, поэтому новую программу сначала проверяют в симуляции и пробным прогоном над заготовкой.
Ошибки при выборе
- Выбрать известную программу, не проверив плату: Mach4 без плагина для контроллера и NC Studio на ноутбуке без слота PCI станок не запустят.
- Взять плату опторазвязки LPT, не проверив компьютер: драйвер LPT в Mach3 не работает в 64-разрядных Windows, а ноутбуки при управлении через LPT не поддерживаются. Переходники USB-LPT документация LinuxCNC прямо называет непригодными для станка.
- Ждать четвёртую ось от GRBL: прошивка управляет тремя осями.
- Не учесть лицензию: Mach3 в коммерческой работе требует отдельную лицензию на каждый станок, а Mach4 Hobby рассчитан на личное некоммерческое использование.
- Не проверить частоту импульсов. При микрошаге 1/16 и винте с шагом 5 мм скорость 3000 мм/мин требует 32 000 импульсов в секунду: это выше 30 кГц у GRBL и выше 25 кГц у Mach3 на ядре 25 кГц, а автономный DSP по руководству RichAuto выдаёт до 1 МГц. Расчёт частоты шагов разобран в категории контроллеров.
- Недооценить помехи: связь USB с контроллером может оборваться при включении шпинделя или частотного преобразователя. Её защищают экранированным кабелем, ферритовым фильтром и раздельной прокладкой сигнальных и силовых кабелей.
Mach3: настройка и инструкция
Официальная инструкция Mach3 «Using Mach3Mill» выпущена разработчиком ArtSoft на английском и лежит на сайте machsupport.com вместе с установщиком; инструкции по Mach3 на русском это переводы пользователей, и при расхождении сверяются с оригиналом. Демо-версию скачивают там же, лицензию покупают у разработчика или вместе с контроллером.
Настройка Mach3 идёт в одном порядке:
- При первом запуске выбирают устройство управления: драйвер LPT или плагин внешнего контроллера.
- В меню Config, пункт Ports and Pins, задают частоту ядра и назначают выводы Step и Dir для каждой оси, входы концевиков и аварийной кнопки.
- В пункте Motor Tuning для каждой оси вводят число шагов на миллиметр, скорость и ускорение.
- В пункте Homing/Limits задают направление выхода в ноль и программные пределы.
Шаги на миллиметр считают по механике оси: двигатель на 200 шагов за оборот, драйвер с дроблением шага 8 и винт с шагом 5 мм дают 200 x 8 / 5 = 320 шагов на миллиметр. Проверяют результат так: командой задают перемещение на 100 мм и меряют реальный ход линейкой или индикатором.
Подключение Mach3 через USB
Штатно Mach3 выдаёт импульсы через порт LPT, и встроенный драйвер работает только на настольном компьютере с 32-разрядной Windows до версии 7. На 64-разрядной Windows и на ноутбуке Mach3 подключают через внешний контроллер движения по USB или Ethernet: импульсы формирует плата, а связь с программой держит плагин от производителя этой платы. На странице плагинов Mach3 есть, например, UC100, ncPod и NX-USB. Обычный переходник USB-LPT для принтера не работает: разработчик прямо указывает, что для любой USB-платы нужен свой плагин. Плагины Mach3 и Mach4 разные, поэтому до покупки проверяют, для какой программы плагин выпущен.
NcStudio или Mach3: сравнение
| Параметр | NC Studio | Mach3 |
|---|---|---|
| Связь со станком | плата PCI Weihong и интерфейсная плата в шкафу | порт LPT или внешний контроллер USB/Ethernet с плагином |
| Компьютер | настольный со слотом PCI | для LPT настольный с 32-разрядной Windows до 7, с внешним контроллером и ноутбук |
| Программа и железо | версия программы идёт в паре с платой | программа отдельно, контроллер от любого производителя с плагином |
| Лицензия | поставляется с платой | покупается отдельно, без неё демо-режим до 500 строк G-кода |
| Где уместна | фрезер по дереву с готовым шкафом на плате Weihong | самостоятельная сборка и модернизация станка |
NC Studio: настройка и где брать программу
NcStudio download с файлообменников не решает задачу: программа работает только с платой Weihong, и версия программы должна подходить к модели платы. Поэтому программу берут на диске или флешке из комплекта платы либо у производителя Weihong и продавца контроллера, указав модель платы. Перед установкой сохраняют файл параметров со старого компьютера, если станок уже настроен.
Настройка NC Studio сводится к параметрам станка: импульсный эквивалент каждой оси (сколько миллиметров проходит ось за один импульс, обратная величина к шагам на миллиметр), направление осей, рабочее поле, скорости и ускорения, входы концевиков и порядок выхода в ноль. Импульсный эквивалент проверяют так же, как в Mach3: перемещением на заданную длину и замером.
Настройка GRBL 1.1
GRBL хранит настройки в памяти платы. Их просматривают командой $$ в терминале или в программе-отправителе, а меняют строкой вида $100=320; плата отвечает ok. По вики проекта GRBL после изменения $100-$102 нужна программная перезагрузка, иначе следующая команда движения пройдёт по старым значениям. Основные параметры:
| Параметр | Что задаёт |
|---|---|
| $100, $101, $102 | шаги на миллиметр по X, Y, Z: шаги двигателя за оборот x дробление / ход за оборот, мм |
| $110, $111, $112 | максимальная скорость по осям, мм/мин; она же скорость холостых переходов G0 |
| $120, $121, $122 | ускорение по осям, мм/с² |
| $130, $131, $132 | максимальный ход по осям, мм; нужен для программных пределов и выхода в ноль |
| $3 | инверсия направления осей по маске |
| $20 | программные пределы; работают только при включённом выходе в ноль и верных $130-$132 |
| $21 | аппаратные концевики: при срабатывании движение останавливается и плата уходит в аварию |
| $22 | цикл выхода в ноль; пока он не выполнен, плата блокирует G-код |
| $32 | лазерный режим |
Вики GRBL рекомендует подбирать скорость и ускорение по каждой оси отдельно: поднимать значение до срыва шагов и ставить на 10-20% ниже, а итог проверять прогоном программы без фрезы.
Частые вопросы
NC Studio или Mach3: что выбрать?
Выбор определяет плата в шкафу. NC Studio и плата PCI работают как одна система и требуют настольного компьютера со слотом PCI. Mach3 работает по LPT или с внешним контроллером, требует проверки версии Windows и плагина и лицензируется отдельно.
Нужен ли компьютер при работе станка?
С автономным DSP нет: пульт читает файл с флешки. Со всеми остальными схемами да: компьютер с NC Studio, Mach3, Mach4, LinuxCNC или программой-отправителем GRBL работает вместе со станком.
Подходит ли GRBL для фрезера?
Для настольного трёхосевого фрезера и лазерного гравёра да. Ограничения следуют из прошивки: три оси, до 30 кГц импульсов, а набор G-кодов урезан по замыслу.
LinuxCNC для начинающих: с чего начать?
С готового образа Live/Install: его запускают с флешки без установки, запускают тест задержек latency-test и проходят мастер настройки конфигурации. Станок подключают после того, как задержки подтвердили, что компьютер подходит.
Комментарии
Ваш комментарий будет первым!