
- Главная →
- Все статьи →
- Шпиндель 0,8, 1,5 или 2,2 кВт для ЧПУ: выбор под материал
Шпиндель 0,8, 1,5 или 2,2 кВт для ЧПУ: какой выбрать под материал и чем его запитать
23.10.2026
Шпиндель на 0,8, 1,5 или 2,2 кВт выбирают не по паспортной мощности, а по тому, сколько материала станок должен снимать в секунду и на каких оборотах. В категории шпиндели для фрезерного станка ЧПУ разобраны формула момента, падение мощности на малых оборотах, цанги и подшипники. Здесь та часть, которой там нет: как мощность связана с материалом, что показывает расчёт для алюминия, чего нельзя сказать про дерево и пластик без измерений и какой частотник из каталога подходит к каждому шпинделю по мощности и току.
Коротко: задача, мощность и шпиндель из каталога
| Мощность | Для каких задач (по карточкам) | Момент при 24000 об/мин | Цанга | Номинальный ток шпинделей в каталоге |
|---|---|---|---|---|
| 0,8 кВт | гравировка, фрезеровка рельефов, раскрой фанеры, МДФ и пластика небольшой толщины | 0,32 Н·м | ER11 | 4 А (воздушное), 5 А (водяное) |
| 1,5 кВт | большинство работ по дереву, 3D фрезеровка, гравировка, пластик, алюминий с умеренным съёмом | 0,60 Н·м | ER11 или ER16 | 5 А (водяное), 8 А (ER16 воздушное) |
| 2,2 кВт | раскрой листовых материалов, фрезеровка массива, пластик и цветные металлы с большим съёмом за проход | 0,88 Н·м | ER16 (ZY) или ER20 (GDZ квадратный) | 10 А (ZY ER16), в карточке GDZ квадратного ток не указан |
В таблице формулировки из карточек шпинделей. Для стали ни один из них не рекомендован: высокие обороты и небольшой момент не подходят для её резания. Сочетание конкретного шпинделя с конкретным станком, то есть диаметр хомута, массу на оси Z и свободную высоту, подтверждает менеджер.
От чего зависит нужная мощность
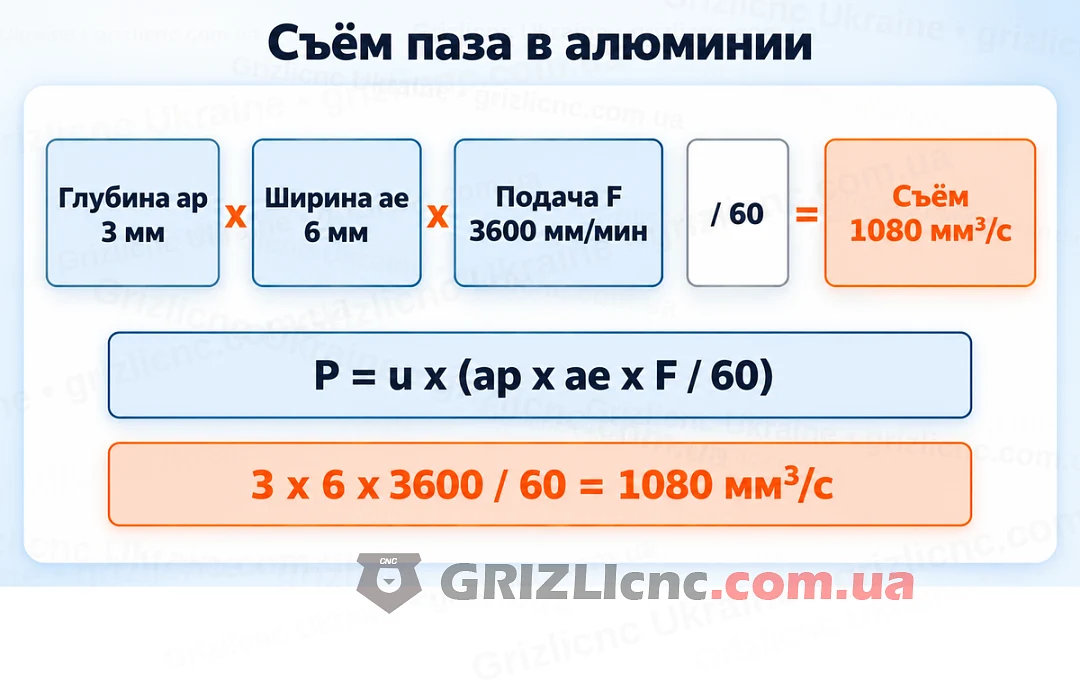
Мощность, которую шпиндель тратит на резание, равна удельной энергии материала, умноженной на объём, снимаемый за секунду: P = u x (ap x ae x F / 60). Здесь ap глубина прохода в мм, ae ширина резания в мм, F подача в мм/мин, а u удельная энергия резания в Вт·с/мм³. Для паза фрезой диаметром 6 мм ae равна 6 мм, для бокового прохода это снимаемый припуск по ширине.
Второе условие: мощность в паспорте указана на 24000 об/мин, а на меньших оборотах шпиндель отдаёт пропорционально меньше. На 18000 об/мин он отдаёт 75% паспортной мощности: 600 Вт у шпинделя на 0,8 кВт, 1125 Вт у шпинделя на 1,5 кВт, 1650 Вт у шпинделя на 2,2 кВт. Таблица для 6000, 12000 и 18000 об/мин есть в категории, поэтому мощность всегда проверяют на тех оборотах, на которых работает выбранная фреза. Карточки водяных шпинделей GDZ на 0,8 кВт и 1,5 кВт ER16 называют минимальными рекомендуемыми оборотами 6000 об/мин. Момент на валу считают по формуле M = 9550 x P / n: для 2,2 кВт на 24000 об/мин это 0,88 Н·м, для 0,8 и 1,5 кВт 0,32 и 0,60 Н·м.
Алюминий: расчёт по удельной энергии
Для алюминиевых сплавов в справочной таблице Калпакджяна и Шмида удельная энергия резания указана 0,4 до 1,1 Вт·с/мм³. Значение приведено на приводе, с учётом КПД 80%, а для затупленного инструмента его умножают на 1,25. Возьмём паз шириной 6 мм и глубиной 3 мм, двухзаходную фрезу, 18000 об/мин и нагрузку 0,1 мм на зуб, то есть подачу 18000 x 2 x 0,1 = 3600 мм/мин. Съём равен 3 x 6 x 3600 / 60 = 1080 мм³/с. Это условия примера, а не рекомендация: подачу и глубину для своей фрезы берут из таблиц производителя фрезы.
Для подачи 3600 мм/мин расчёт даёт от 432 до 1188 Вт для новой фрезы и от 540 до 1485 Вт для затупленной. Контрольный расчёт по формуле Mitsubishi Materials P = ap x ae x vf x Kc / (60 000 000 x η) для сплава Al-Si при Kc 700 МПа на 0,1 мм на зуб и η 0,8: 3 x 6 x 3600 x 700 / (60 000 000 x 0,8) = 0,945 кВт, это внутри диапазона. С подачей вдвое ниже, 1800 мм/мин, съём 540 мм³/с, и расчёт даёт от 216 до 594 Вт для новой фрезы и от 270 до 743 Вт для затупленной.
| Подача | Съём | Новая фреза | Затупленная фреза | Что покрывают на 18000 об/мин |
|---|---|---|---|---|
| 1800 мм/мин | 540 мм³/с | от 216 до 594 Вт | от 270 до 743 Вт | 0,8 кВт (600 Вт): новую фрезу, затупленную нет; 1,5 и 2,2 кВт: всё |
| 3600 мм/мин | 1080 мм³/с | от 432 до 1188 Вт | от 540 до 1485 Вт | 0,8 кВт: нет; 1,5 кВт (1125 Вт): нижнюю границу диапазона, верхнюю нет; 2,2 кВт (1650 Вт): всё |
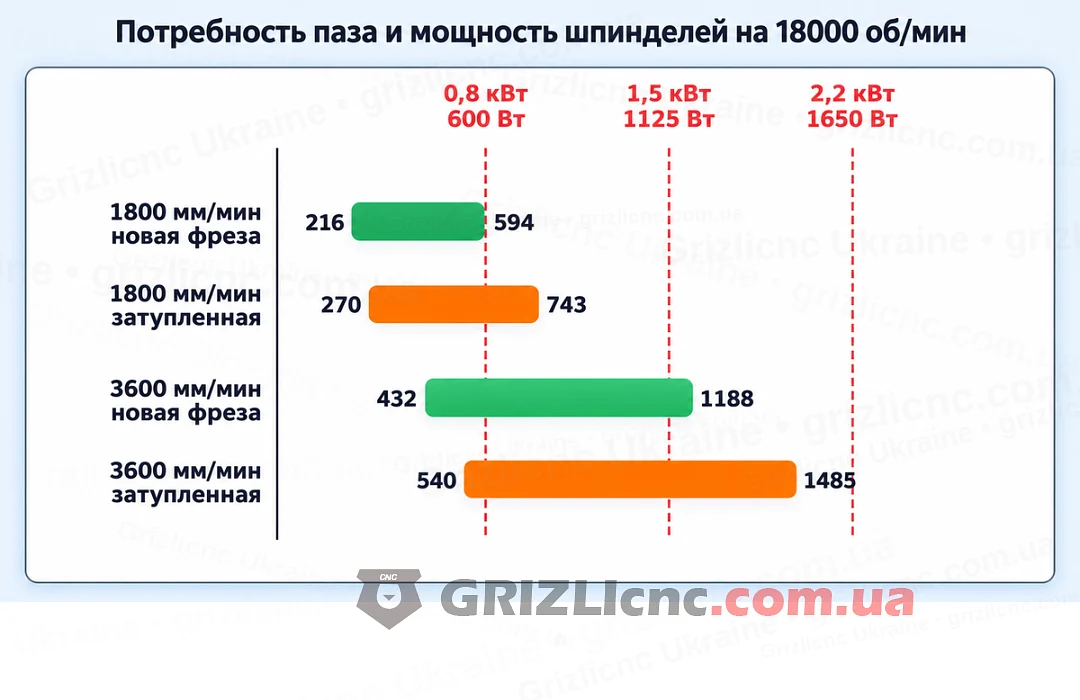
Вывод по расчёту: для алюминия допустим шпиндель от 1,5 до 3 кВт. Шпиндель 1,5 кВт тянет алюминий при умеренном съёме, как и написано в его карточке. Шпиндель 2,2 кВт берут при большем съёме, например при вдвое большей подаче из примера выше, и только на жёстком станке. Шпиндели на 3 кВт в расчёт не входят: в статье сравниваются 0,8, 1,5 и 2,2 кВт. Мощность при этом не единственное ограничение. В разборе частых вопросов магазин называет для цветных металлов на станке по дереву шпиндель от 2,2 кВт при жёсткой сварной станине и рельсовых направляющих, причём на малых подачах. Шпиндель на 0,8 кВт для алюминия остаётся шпинделем для небольших фрез и малых подач.
Дерево, МДФ и фанера
Для дерева справочной таблицы удельной энергии, которой можно доверять для фрез станка ЧПУ, мы не нашли, поэтому цифр мощности по породам здесь нет. Есть измерение для плитных материалов: болгарские исследователи Атанасов и Ковачев замеряли мощность резания на фрезерном станке с нижним шпинделем, двигателем 3 кВт и фрезой диаметром 140 мм. При подаче 10 м/мин и сечении резания 144 мм² мощность резания МДФ достигла 0,8 кВт, а фанеры из букового шпона превысила 2 кВт. По оценке авторов, при каждом сечении фанера требует втрое больше мощности, чем МДФ.
Абсолютные цифры исследования на станок с фрезой 6 мм переносить нельзя: фреза, обороты и подача другие. Переносится вывод. Фанера нагружает шпиндель заметно сильнее МДФ при том же сечении, поэтому для неё берут шпиндель с запасом, а толстый лист режут за несколько проходов или на меньшей подаче, как советуют авторы для двигателя 3 кВт. По карточкам шпиндель 0,8 кВт подходит для фанеры и МДФ небольшой толщины, 1,5 кВт для большинства работ по дереву, 2,2 кВт для раскроя листов и массива с большим съёмом.
Пластик и акрил: что проверить
Цифр мощности для пластика и акрила в проверенных источниках нет, поэтому шпиндель под них по мощности не подбирают. Ограничение здесь другое. LMT Onsrud пишет, что пластик очень чувствителен к нагреву, а резание на высокой подаче и высоких оборотах создаёт тёплую среду, и что тепло уносит стружка достаточной толщины. Если подача на станке ограничена, обороты подбирают так, чтобы стружка получалась нужной толщины.
Для шпинделя это означает три проверки: частотник позволяет снизить обороты, на сниженных оборотах мощность шпинделя падает пропорционально, а воздушное охлаждение на малых оборотах слабеет. Если пластик режут на малых оборотах подолгу, водяное охлаждение держит температуру лучше, подробности в статье про водяное или воздушное охлаждение.
Чем запитать шпиндель из каталога
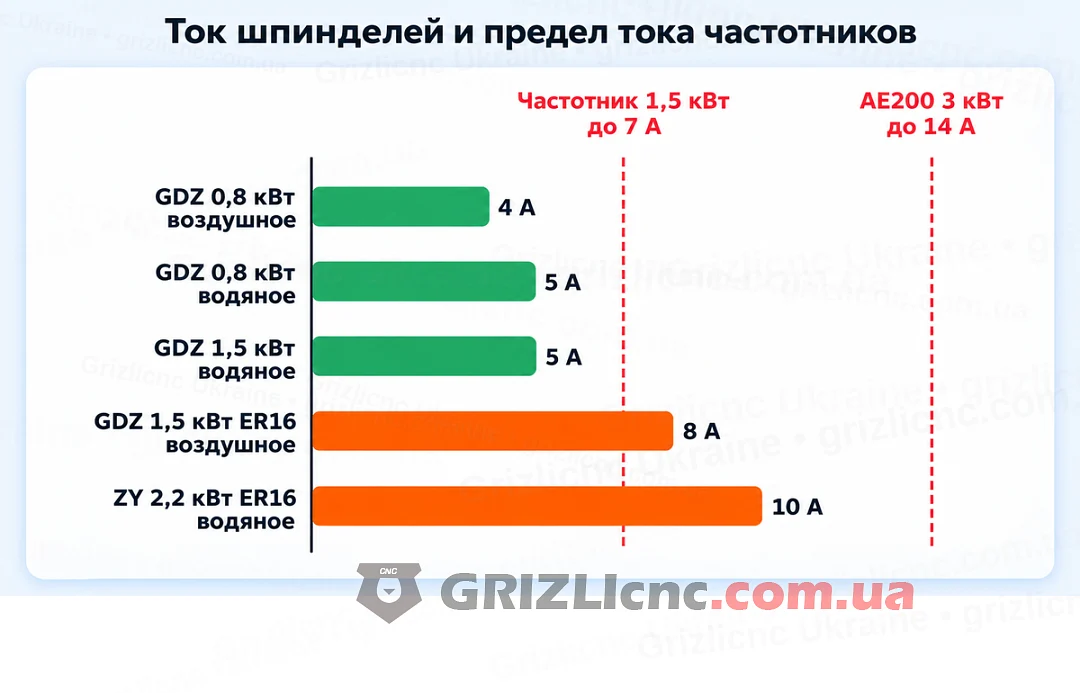
Все шпиндели в таблице на 220 В трёхфазные и работают только через частотный преобразователь: по карточкам это вход 220 В, трёхфазный выход 220 В и мощность не меньше мощности шпинделя. Прямое подключение к сети выводит шпиндель из строя. Подбирают по двум числам, мощности и току. Мощность частотника рекомендуется брать с запасом от 20 до 50% к мощности шпинделя: частотник меньше греется и служит дольше. Для шпинделя 1,5 кВт это от 1,8 до 2,25 кВт, то есть частотник на 2 кВт и больше, в каталоге это AE200H на 2,2 кВт. Вариант один к одному, шпиндель 1,5 кВт и частотник 1,5 кВт, допустим и работает по регламенту, но рекомендацией не является. Среди частотных преобразователей для шпинделя в каталоге Delta VFD-M на 1,5 кВт и 7 А, YINGSHIDA AE200 на 1,5 кВт и 7 А, AE200H на 2,2 кВт и 10 А и AE200 на 3 кВт и 14 А.
| Шпиндель | Ток шпинделя | Частотник | Комментарий |
|---|---|---|---|
| GDZ 0,8 кВт ER11, водяное или воздушное | 5 А или 4 А | Delta VFD-M 1,5 кВт или AE200 1,5 кВт (до 7 А) | запас от 20 до 50% это от 0,96 до 1,2 кВт; частотников меньше 1,5 кВт в каталоге нет, запас получается больше рекомендованного |
| GDZ 1,5 кВт ER11 или ER16, водяное | 5 А | AE200H 2,2 кВт (до 10 А) | запас от 20 до 50% это от 1,8 до 2,25 кВт, у частотника на 2,2 кВт запас 47%; Delta VFD-M и AE200 на 1,5 кВт допустимы один к одному, это не рекомендация; AE200 3 кВт тоже подходит, запас у него больше рекомендованного |
| GDZ 1,5 кВт ER16, воздушное | 8 А | AE200H 2,2 кВт (до 10 А) | 8 А выше предела 7 А у частотников на 1,5 кВт, поэтому они не подходят даже один к одному; 8 А укладывается в 10 А, запас по мощности 47%; AE200 3 кВт (до 14 А) тоже подходит; подтвердить у менеджера |
| ZY 2,2 кВт ER16, водяное | 10 А | AE200 3 кВт (до 14 А) | запас от 20 до 50% это от 2,64 до 3,3 кВт, у частотника на 3 кВт запас 36% по мощности и 14 А против 10 А по току; AE200H 2,2 кВт (до 10 А) допустим один к одному, это не рекомендация |
Для шпинделей на 1,5 кВт с водяным охлаждением рекомендуется частотник на 2,2 кВт с запасом по мощности. Частотник AE200 1,5 кВт 220 В по карточке рассчитан на шпиндели до 1,5 кВт и 7 А: это вариант один к одному, он допустим, но без запаса. Шпиндель на 1,5 кВт с водяным охлаждением и цангой ER16 это шпиндель GDZ 1,5 кВт ER16 с водяным охлаждением на 5 А, а шпиндель ZY 2,2 кВт ER16 на 10 А берут с частотником на 3 кВт. Входной ток тоже считают: у Delta VFD-M на 1,5 кВт он 15,7 А при однофазной сети, по нему выбирают автомат и сечение провода питания.
Частотник настраивают до подключения шпинделя: номинальная частота 400 Гц, обороты 24000 об/мин, напряжение 220 В и ток по шильдику. Для шпинделя на 400 Гц режим V/f, различия режимов разобраны в статье вектор или скаляр на частотнике. Кабель к шпинделю берут экранированный четырёхжильный, требования описаны в статье про провода для шпинделя.
Цанга под шпиндель
Цанга задаёт наибольший хвостовик фрезы: ER11 до 7 мм, ER16 до 10 мм, ER20 до 13 мм. Шпиндели на 0,8 кВт идут с ER11, на 1,5 кВт есть и ER11, и ER16, на 2,2 кВт в каталоге ER16 у ZY и ER20 у квадратного GDZ. Под каждый диаметр хвостовика нужна своя цанга.
Частые вопросы
Хватит ли шпинделя 800 Вт?
Для гравировки, рельефов и тонких листов фанеры, МДФ и пластика хватит: так написано в его карточке, а категория относит к нему фрезы до 4 мм. Для алюминия он ниже диапазона от 1,5 до 3 кВт: по расчёту выше он покрывает только подачу 1800 мм/мин и только с новой фрезой (594 Вт против 600 Вт на 18000 об/мин).
ER11 или ER16: что выбрать?
По хвостовикам фрез. ER11 держит хвостовик до 7 мм, ER16 до 10 мм. Если в работе нужны хвостовики 8 и 10 мм, берут шпиндель с ER16. Шпиндель на 1,5 кВт с ER16 и воздушным охлаждением потребляет 8 А, это выше предела частотников на 1,5 кВт, а с водяным охлаждением 5 А.
Можно ли резать алюминий шпинделем 1,5 кВт?
Можно при умеренном съёме: так написано в карточке шпинделя, и 1,5 кВт это нижняя граница диапазона для алюминия от 1,5 до 3 кВт. В примере выше при подаче 1800 мм/мин расчёт даёт до 743 Вт для затупленной фрезы при 1125 Вт на 18000 об/мин, а при подаче 3600 мм/мин верхняя граница выходит за 1125 Вт. Для большего съёма берут 2,2 кВт на жёстком станке. Станок должен быть жёстким, подачи малыми, и сочетание со станком подтверждает менеджер.
Какой частотник нужен для шпинделя 1,5 кВт?
Рекомендуется частотник с запасом по мощности от 20 до 50%, то есть от 1,8 до 2,25 кВт: на 2,2 кВт. Так он меньше греется и служит дольше. Частотник на 1,5 кВт допустим и работает по регламенту, но это не рекомендация. По току шпиндель на 5 А укладывается в любой частотник из каталога, а воздушный шпиндель на 8 А требует частотника с пределом выше 7 А: AE200H на 2,2 кВт (10 А) или AE200 на 3 кВт (14 А).
Комментарии