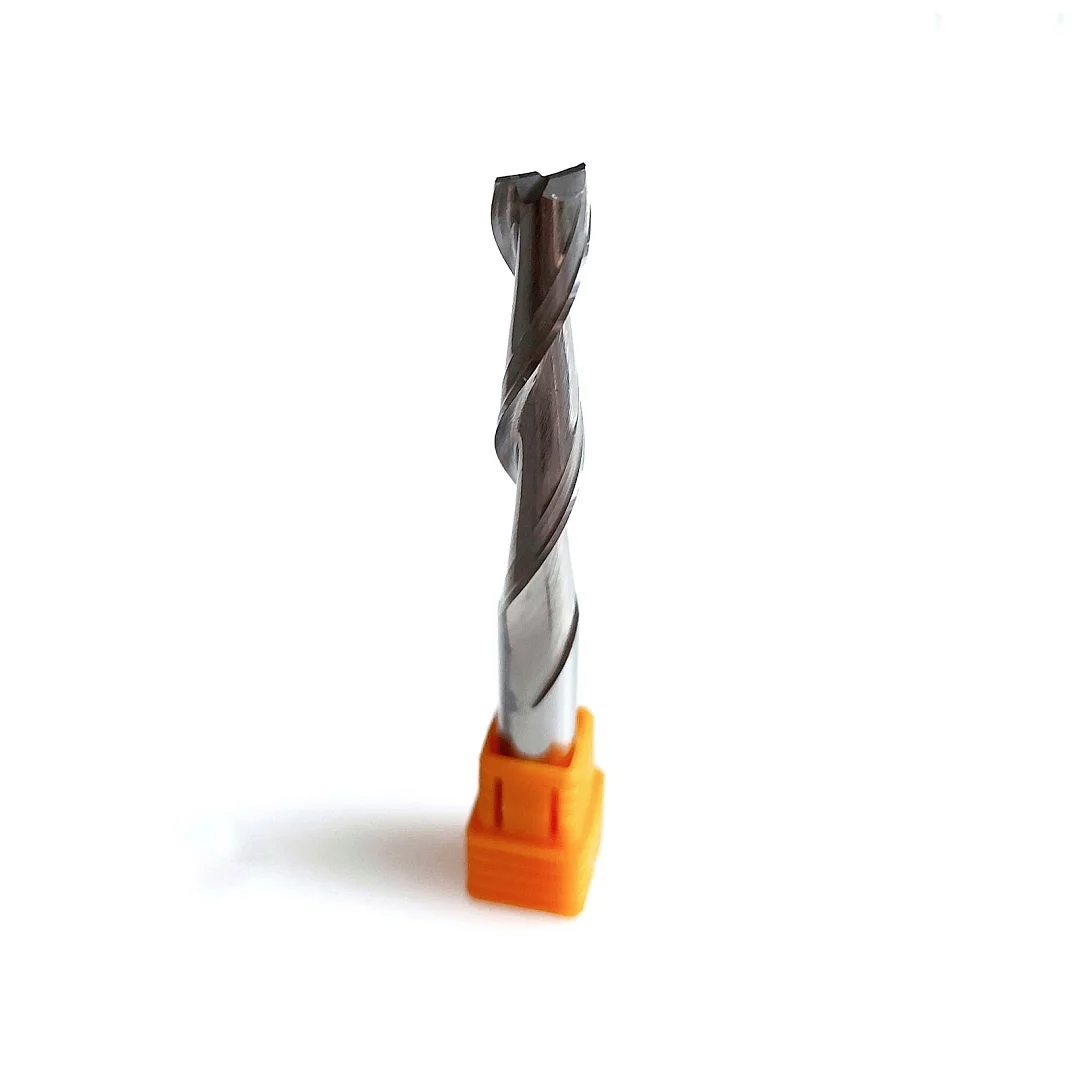
Фреза спіральна двозахідна 8 мм L42 розрахована на продуктивний розкрій і глибоку вибірку. Діаметр робочої частини та хвостовика 8 мм, довжина різальної частини 42 мм, загальна довжина 75 мм, сплав 3А. Дві гвинтові канавки стандартного напрямку виводять стружку вгору з різу, тому фреза впевнено йде в товстих плитах і масиві. Для встановлення потрібна цанга 8 мм.
Що таке фреза зі стружкою вгору
- Канавки такої фрези закручені як у свердла: під час обертання шпинделя вони піднімають стружку з паза. У каталогах цей тип називають upcut, він вважається базовим для обробки дерева, плит і пластиків на ЧПУ.
- Нижня сторона наскрізного різу виходить чистою. На верхній кромці шпонованих і ламінованих матеріалів можливі ворс і відколи.
- Діаметр 8 мм помітно підвищує жорсткість. Опір згину зростає з четвертим степенем діаметра, тому за розрахунком фреза 8 мм приблизно в 3 рази жорсткіша за фрезу 6 мм при тому ж вильоті: (8 / 6) у четвертому степені ≈ 3,16.
- Робоча частина 42 мм дає змогу прорізати плити товщиною до 40 мм, фрезерувати глибокі пази, чверті та шипи.
- Хвостовик 8 мм входить у цанги ER16, ER20, ER25 та аналоги. Цанги ER11 для нього не підходять: їхній діапазон закінчується на 7 мм.
Які матеріали обробляє
- Масив сосни, дуба, бука та інших порід
- Фанера, клеєні щити
- Плити МДФ і ДСП, зокрема товсті
- Листові пластики: ПВХ, акрил, поліетилен, капролон
- Композитні та утеплювальні панелі
Переваги
- Висока продуктивність: великий діаметр і дві кромки знімають багато матеріалу за оберт, вибірка і розкрій ідуть швидше, ніж фрезами 3-6 мм.
- Відведення стружки вгору: канавки звільняють паз навіть на великій глибині, стружка не перетирається і не перегріває кромки.
- Запас жорсткості: фреза менше відхиляється під навантаженням, стінки паза залишаються рівними і вертикальними.
- Врізання по осі: спіральні фрези цього типу придатні для занурення в матеріал без попереднього отвору.
- Надійна посадка: при загальній довжині 75 мм на хвостовик припадає близько 33 мм (за розрахунком), цього достатньо для повноцінного затиску.
Рекомендації щодо застосування
- Режими: для аналогічної фрези 8 мм із двома кромками виробник вказує 18 000 об/хв і подачу 12 000-16 000 мм/хв по дереву, фанері та МДФ. Ці дані стосуються жорсткого промислового обладнання і глибини не більше діаметра.
- На легких верстатах починайте значно нижче. Подача дорівнює обертам, помноженим на число кромок і навантаження на зуб: наприклад, 18 000 × 2 × 0,1 мм дають 3 600 мм/хв. Потім додавайте, стежачи за звуком і якістю стінки.
- Глибина за прохід до 8 мм. При зануренні на два діаметри навантаження на зуб зменшують на чверть, при трьох діаметрах удвічі.
- Для акрилу та інших пластиків рекомендують нижчі оберти, близько 14 000 об/хв, щоб край не плавився.
- Фреза зі стружкою вгору підіймає заготовку: закріпіть лист притисками або вакуумом, дрібні деталі залишайте на перемичках.
- Під час розкрою товстих плит залиште по контуру припуск 0,5-1 мм і зніміть його окремим чистовим проходом на повну глибину: стінка вийде гладшою, а навантаження на фрезу в останньому проході буде невеликим.
- Висувайте фрезу з цанги не більше, ніж потребує глибина, і під’єднайте аспірацію. Перед обробкою готової заготовки перевірте режим на обрізку того ж матеріалу.




Відгуки