
- Главная →
- Все статьи →
- Фреза для пластика, акрила, алюминия и фанеры на ЧПУ
Фреза для пластика, акрила, алюминия и фанеры на ЧПУ: какую геометрию взять и как не расплавить кромку
Опубликовано:
Фрезу под пластик, акрил, алюминий или фанеру выбирают по двум вопросам: куда уйдёт стружка и сколько тепла она унесёт. Акрил и алюминий от нагрева плавятся и налипают на кромку, и тогда фреза трёт материал вместо резания, а фанера при неподходящей геометрии скалывается по шпону. Число заходов, направление спирали и режимы на примере МДФ разобраны на странице про фрезы для станка ЧПУ, твёрдость и марки сплава описаны в статье про сплавы фрез и твёрдость HRC. Здесь то, чего там нет: какая геометрия подходит каждому материалу, какую нагрузку на зуб для пластика, алюминия и фанеры называют производители, как пересчитать её в подачу и какие ошибки оставляют оплавленную кромку.
Какую фрезу брать под материал
Таблица даёт стартовую геометрию, режимы для неё идут в следующих разделах. Данные взяты из таблиц и статей LMT Onsrud и руководства Harvey Tool.
| Материал | Какая фреза | Признак ошибки |
|---|---|---|
| Экструзионный акрил и мягкие пластики | Однозаходная спираль с открытой канавкой (O-flute), стружка вверх | Стружка приваривается к кромке, на стенке остаются следы ножа |
| Литой акрил и жёсткие пластики | Однозаходная спираль O-flute с геометрией под жёсткий пластик или прямая фреза V-flute | Кратеры на кромке |
| Алюминий, лист | Однозаходная спираль, стружка вверх | Алюминий налипает на кромку и приваривается к фрезе |
| Алюминий, блок и глубокий паз | Двухзаходная или трёхзаходная, на жёстком станке | Стружка набивается в канавки |
| Фанера | Двухзаходная спираль, для чистых кромок с двух сторон компрессионная | Сколы шпона на верхней или нижней стороне листа |
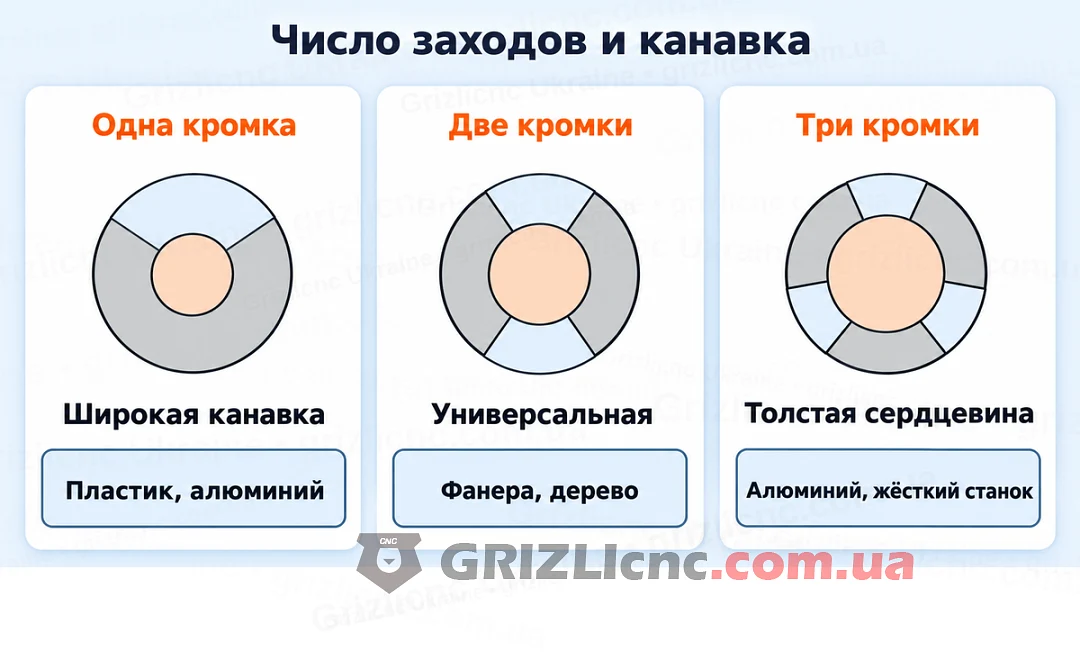
Канавка между кромками принимает стружку: чем меньше кромок, тем она шире и тем легче уходит стружка пластика и алюминия, а чем кромок больше, тем толще сердцевина и жёстче фреза. На схеме три варианта сечения.
Акрил, оргстекло и листовые пластики
Литой или экструзионный акрил
LMT Onsrud делит листовые пластики на мягкие и жёсткие по гибкости листа и по стружке: мягкий пластик даёт завивающуюся стружку, жёсткий колющийся клин. Литой акрил производитель относит к жёстким пластикам, экструзионный к более мягким, и инструмент для них подбирают по-разному. Для мягких пластиков Onsrud ставит фрезы O-flute, прямые или спиральные, для жёстких допускает прямую V-flute или спиральную O-flute с геометрией под жёсткий пластик. Если тип листа неизвестен, первый рез делают на обрезке и смотрят, завивается стружка или колется.
Спираль вверх или вниз выбирают по тому, куда нужно вести стружку, а прямая фреза на неё не влияет. У фрез диаметром до 1/4 дюйма (6,35 мм) лучшую кромку акрила, по данным Onsrud, даёт однозаходная спираль O-flute. На странице про спиральные однозаходные фрезы собраны однозаходные спиральные фрезы каталога. Закрытый паз фрезой со стружкой вниз резать не стоит: стружка остаётся в пазу, перерезается повторно и приваривается.
Нагрузка на зуб и подача для акрила
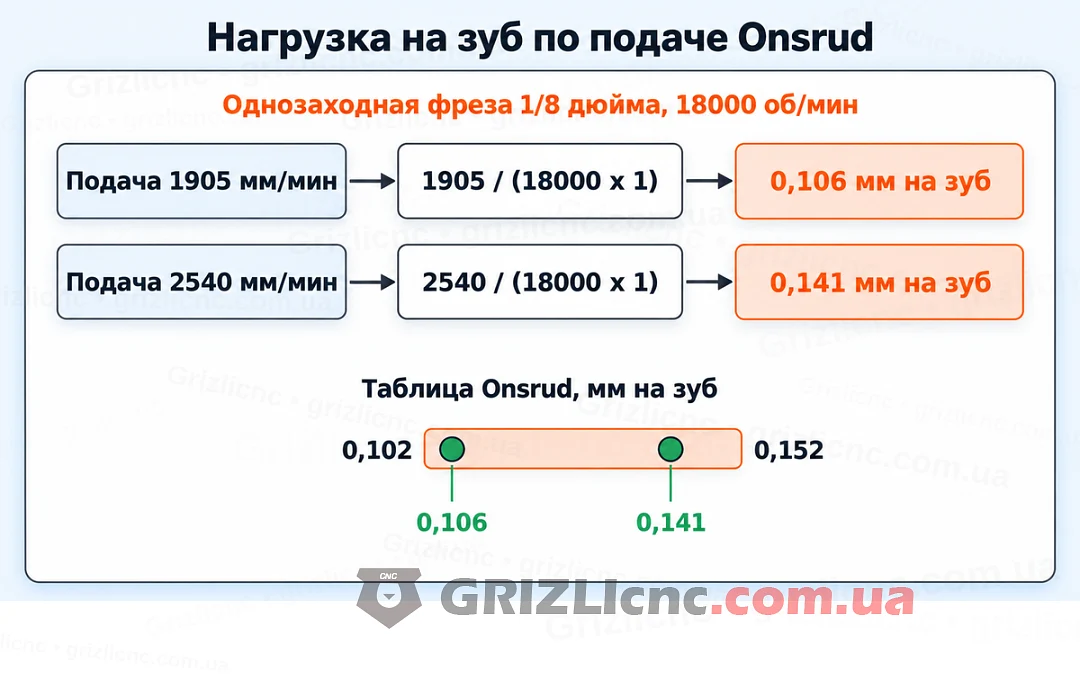
Стружка не только отход, она уносит тепло: Onsrud пишет, что пластик очень чувствителен к нагреву, а стружка достаточной толщины отводит тепло из реза. Нагрузку на зуб считают по формуле: нагрузка на зуб = подача / (обороты x число кромок). Диапазон 0,004-0,012 дюйма (0,102-0,305 мм) Onsrud называет рабочим для чистой кромки пластика. Для фрезы 1/8 дюйма (3.175 мм) с одной кромкой таблица для мягких пластиков указывает 0,004-0,006 дюйма, то есть 0,102-0,152 мм на зуб. Высокие обороты без достаточной подачи оплавляют кромку акрила и размазывают её.
Для акрила Onsrud даёт стартовые подачи при 18000 об/мин и глубине прохода, равной диаметру фрезы. С ростом диаметра растёт допустимая подача, а кромка выходит чище.
| Диаметр фрезы | Подача, дюйм/мин | Подача, мм/мин |
|---|---|---|
| 1/8 дюйма (3.175 мм) | 75-100 | 1905-2540 |
| 1/4 дюйма (6,35 мм) | 100-200 | 2540-5080 |
| 3/8 дюйма (9,525 мм) | 125-250 | 3175-6350 |
| 1/2 дюйма (12,7 мм) | 150-300 | 3810-7620 |
Для 3.175 мм это 1905-2540 мм/мин. В пересчёте на однозаходную фрезу нагрузка на зуб: 1905 / (18000 x 1) = 0,106 мм и 2540 / (18000 x 1) = 0,141 мм, что внутри табличных 0,102-0,152 мм. Если станок не держит такую подачу, обороты снижают вместе с ней: n = F / (z x fz). Для подачи 1500 мм/мин и нагрузки 0,127 мм на зуб однозаходной фрезе нужно 1500 / (1 x 0,127) = 11811 об/мин.
Врезание, глубина прохода и чистовой слой
Акрил трескается при резком вертикальном врезании. Onsrud советует снизить подачу врезания, а лучше входить по наклонной: так материал меньше плавится. У фрезы нет центрирующей точки, как у сверла, поэтому при врезании она уходит вбок и отверстие входа получается больше паза. Помогает заход по наклонной или врезание в припуск, откуда фреза переходит на контур.
Глубину прохода Onsrud ограничивает двумя диаметрами фрезы, для 3.175 мм это 6,35 мм; более глубокую деталь режут несколькими проходами и добирают чистовым проходом на полную глубину. Под чистовой проход оставляют слой 0,015-0,030 дюйма (0,38-0,76 мм): слишком тонкий слой 0,004-0,005 дюйма (0,10-0,13 мм) фреза мнёт или пропускает. Для малых диаметров стоит проверить оба направления резания, попутное и встречное, и оставить то, что даёт чистую кромку.
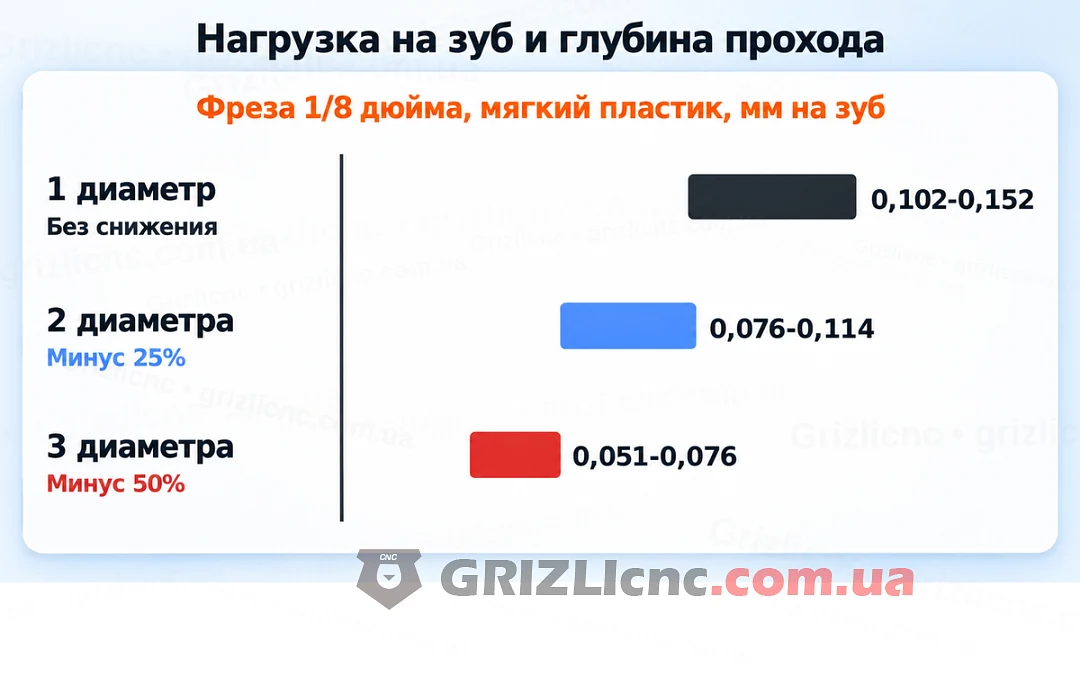
Чем глубже проход, тем ниже нагрузка на зуб: при глубине в два диаметра фрезы нагрузку снижают на 25%, при трёх диаметрах на 50%. Для фрезы 1/8 дюйма по мягкому пластику это 0,102-0,152 мм на зуб при одном диаметре, 0,076-0,114 мм при двух и 0,051-0,076 мм при трёх.
Алюминий
Лист и блок
Алюминиевый сплав даёт крупную стружку, а канавки мельчают с каждой дополнительной кромкой, поэтому Harvey Tool для алюминия предлагает двух- и трёхзаходные фрезы: двухзаходные считаются традиционным выбором, трёхзаходные справляются с чистовыми проходами. В таблице LMT Onsrud для листового алюминия при резе за один проход на всех трёх ступенях стоят однозаходные фрезы, а для блока на верхних ступенях двух- и трёхзаходные. На лёгком станке по дереву это значит однозаходная фреза для листа и тонких деталей, а трёхзаходная только на жёстком станке.
Нагрузка на зуб, смазка и покрытие
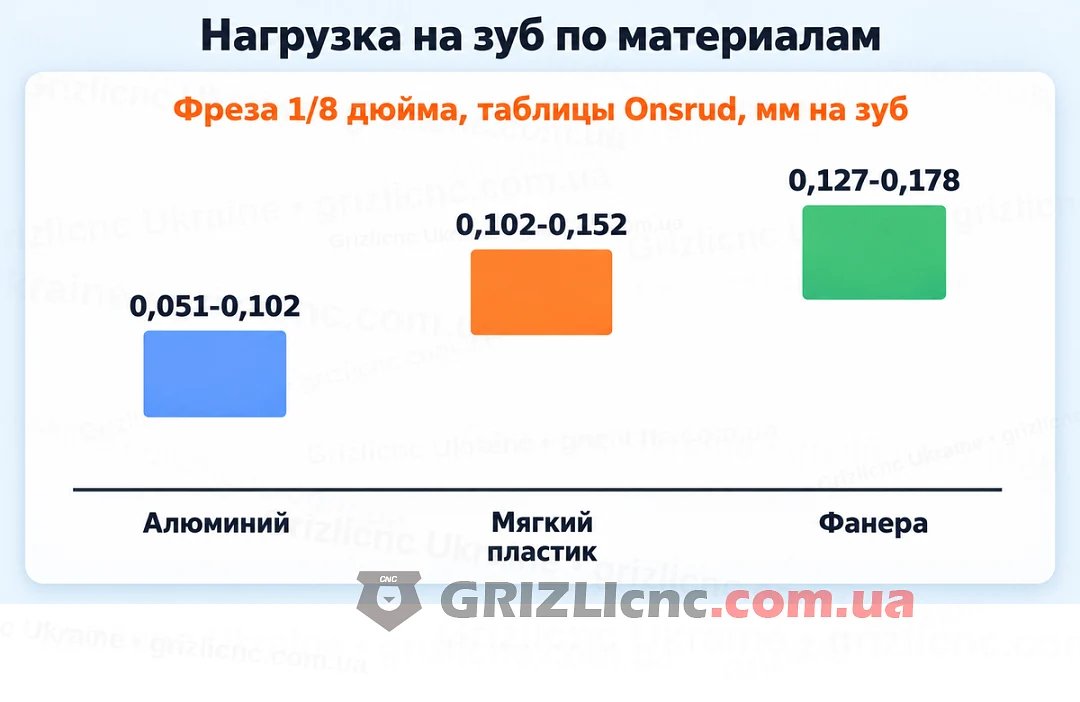
Для 1/8 дюйма и однозаходной фрезы таблица Onsrud для алюминия указывает 0,002-0,004 дюйма, то есть 0,051-0,102 мм на зуб, это ниже, чем для пластика. При 18000 об/мин подача 18000 x 1 x 0,051 = 918 мм/мин и 18000 x 1 x 0,102 = 1836 мм/мин. Если станок не держит такую подачу, снижают обороты вместе с подачей по той же формуле n = F / (z x fz).
В примечании к таблице для мягкого алюминия Onsrud пишет, что время от времени поданная струя смазочной жидкости помогает избежать приваривания стружки и улучшает поверхность. Покрытие подбирают осторожно: Harvey Tool не рекомендует AlTiN и AlTiN Nano для алюминия из-за налипания, а для неабразивных алюминиевых сплавов предлагает покрытие TiB2.
Что потянет станок по дереву
В разборе частых вопросов при выборе станка сказано: мягкие цветные металлы можно резать на станке по дереву, если у него жёсткая сварная станина, рельсовые направляющие и шпиндель от 2.2 кВт, причём на малых подачах. Прогиб фрезы растёт как куб вылета: вылет вдвое больше даёт прогиб в 8 раз больше. Поэтому для алюминия берут фрезу, у которой рабочая часть немного длиннее глубины обработки, и вынимают её из цанги на минимум.
Фанера
Для фанеры таблицы Onsrud разделяют мягкую и твёрдую. Для мягкой фанеры на ступени «хорошо» стоят двухзаходные спирали со стружкой вверх и вниз (серии 52-200 и 57-200), на ступенях «лучше» и «лучший вариант» компрессионные 60-100MW и 60-100C. Для твёрдой фанеры все три ступени занимают компрессионные серии 60-100MW, 60-100C и 60-100MC. Нагрузка на зуб двухзаходной фрезы 1/8 дюйма по таблице 0,005-0,007 дюйма, то есть 0,127-0,178 мм. Нижняя граница при 18000 об/мин даёт подачу 18000 x 2 x 0,127 = 4572 мм/мин.
Для сравнения три материала при фрезе 1/8 дюйма: нагрузка на зуб по таблицам Onsrud у алюминия ниже, чем у пластика, а у фанеры выше обоих.
Типичные ошибки
- Высокие обороты при малой подаче: акрил оплавляется и размазывается по кромке.
- Фреза со стружкой вниз в закрытом пазу пластика: стружка перерезается и приваривается.
- Вертикальное врезание в акрил: лист трескается, фреза уходит вбок.
- Слишком тонкий чистовой слой 0,10-0,13 мм: фреза мнёт материал вместо резания.
- Проход глубже диаметра без снижения нагрузки на зуб: на двух диаметрах нужно минус 25%, на трёх минус 50%.
- Алюминий всухую и с покрытием AlTiN: стружка налипает и приваривается.
- Биение и слабый прижим листа: Onsrud связывает с ними плохую кромку пластика. Перед установкой фрезы протирают цангу и хвостовик, подробнее о цангах ER для фрез.
Частые вопросы
Чем резать оргстекло на ЧПУ?
Для фрез до 1/4 дюйма (6,35 мм) Onsrud называет лучшим вариантом однозаходную спираль O-flute, для больших диаметров низкоспиральные многозаходные и прямые двухзаходные фрезы. Подачу берут по таблице выше и проверяют на обрезке.
Что значит однозаходная фреза?
Одна кромка и одна широкая канавка. Канавка принимает стружку и выводит её из реза, поэтому такая фреза подходит пластику и алюминию, которые плавятся и налипают. Платой становится стенка реза: она грубее, чем у двухзаходной.
Какая фреза для фанеры чистее режет кромку?
Компрессионная: её нижний участок гонит стружку вверх, верхний вниз, и верхний и нижний слои шпона остаются без сколов. Для неглубоких проходов подходит фреза со стружкой вниз.
Комментарии
Ваш комментарий будет первым!