
- Головна →
- Усі статті →
- Фреза для пластику, акрилу, алюмінію та фанери на ЧПУ
Фреза для пластику, акрилу, алюмінію та фанери на ЧПУ: яку геометрію взяти і як не розплавити кромку
Опубліковано:
Фрезу під пластик, акрил, алюміній або фанеру обирають за двома питаннями: куди піде стружка і скільки тепла вона забере. Акрил і алюміній від нагрівання плавляться та налипають на кромку, і тоді фреза тре матеріал замість різання, а фанера за непридатної геометрії сколюється по шпону. Кількість заходів, напрямок спіралі та режими на прикладі МДФ розібрано на сторінці про фрези для верстата ЧПУ, твердість і марки сплаву описано в статті про сплави фрез і твердість HRC. Тут те, чого там немає: яка геометрія підходить кожному матеріалу, яке навантаження на зуб для пластику, алюмінію та фанери називають виробники, як перерахувати його в подачу і які помилки лишають оплавлену кромку.
Яку фрезу брати під матеріал
Таблиця дає стартову геометрію, режими для неї йдуть у наступних розділах. Дані взято з таблиць і статей LMT Onsrud та посібника Harvey Tool.
| Матеріал | Яка фреза | Ознака помилки |
|---|---|---|
| Екструзійний акрил і м’які пластики | Однозахідна спіраль із відкритою канавкою (O-flute), стружка вгору | Стружка приварюється до кромки, на стінці лишаються сліди ножа |
| Литий акрил і жорсткі пластики | Однозахідна спіраль O-flute з геометрією під жорсткий пластик або пряма фреза V-flute | Кратери на кромці |
| Алюміній, лист | Однозахідна спіраль, стружка вгору | Алюміній налипає на кромку і приварюється до фрези |
| Алюміній, блок і глибокий паз | Двозахідна або тризахідна, на жорсткому верстаті | Стружка набивається в канавки |
| Фанера | Двозахідна спіраль, для чистих кромок з обох боків компресійна | Сколи шпону на верхньому або нижньому боці листа |
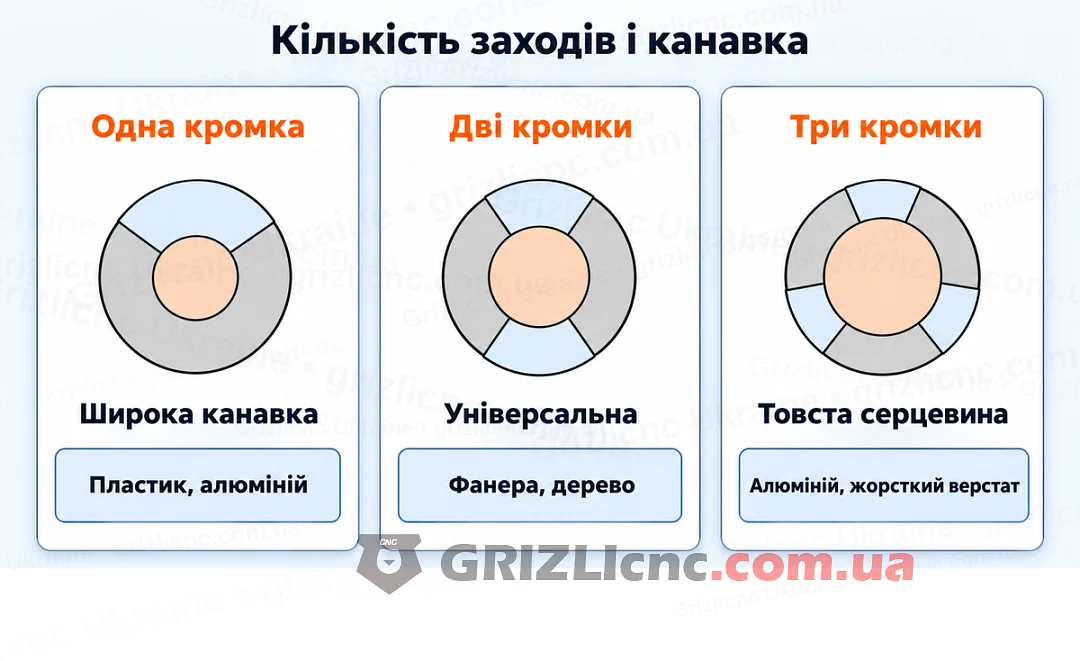
Канавка між кромками приймає стружку: чим менше кромок, тим вона ширша і тим легше йде стружка пластику та алюмінію, а чим кромок більше, тим товща серцевина і жорсткіша фреза. На схемі три варіанти перерізу.
Акрил, оргскло та листові пластики
Литий чи екструзійний акрил
LMT Onsrud ділить листові пластики на м’які та жорсткі за гнучкістю листа і за стружкою: м’який пластик дає стружку, що завивається, жорсткий колючий клин. Литий акрил виробник відносить до жорстких пластиків, екструзійний до м’якших, і інструмент для них підбирають по-різному. Для м’яких пластиків Onsrud ставить фрези O-flute, прямі або спіральні, для жорстких допускає пряму V-flute або спіральну O-flute з геометрією під жорсткий пластик. Якщо тип листа невідомий, перший різ роблять на обрізку і дивляться, завивається стружка чи коле.
Спіраль угору або вниз обирають за тим, куди треба вести стружку, а пряма фреза на неї не впливає. У фрез діаметром до 1/4 дюйма (6,35 мм) найкращу кромку акрилу, за даними Onsrud, дає однозахідна спіраль O-flute. На сторінці про спіральні однозахідні фрези зібрано однозахідні спіральні фрези каталогу. Закритий паз фрезою зі стружкою вниз різати не варто: стружка лишається в пазу, перерізається повторно і приварюється.
Навантаження на зуб і подача для акрилу
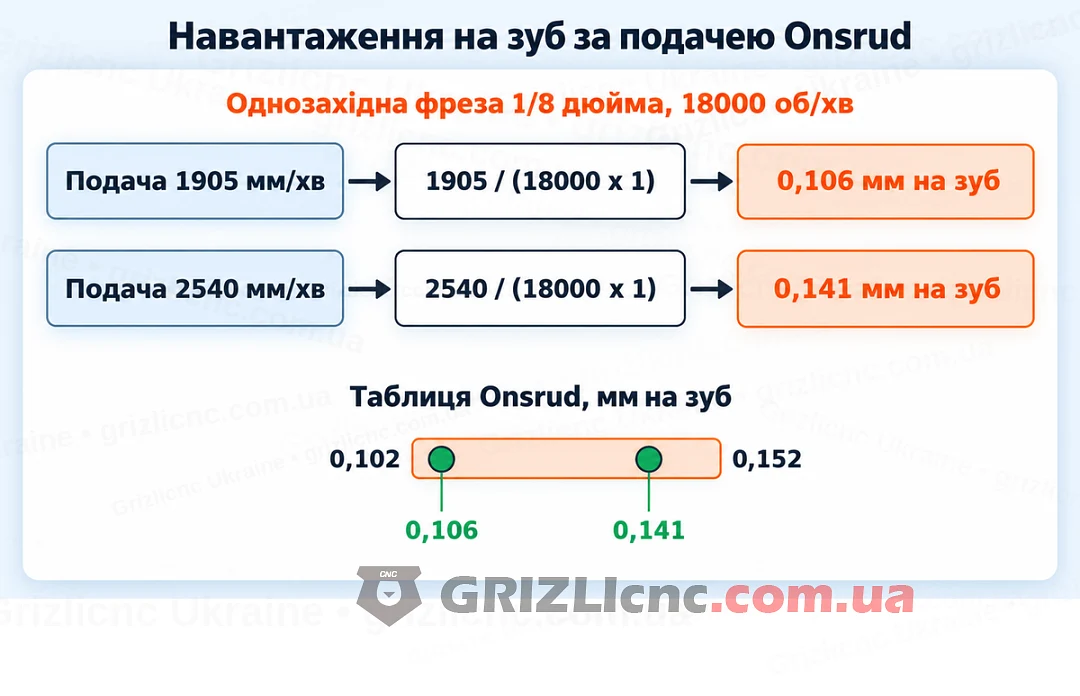
Стружка не лише відхід, вона забирає тепло: Onsrud пише, що пластик дуже чутливий до нагрівання, а стружка достатньої товщини відводить тепло з розрізу. Навантаження на зуб рахують за формулою: навантаження на зуб = подача / (оберти x кількість кромок). Діапазон 0,004-0,012 дюйма (0,102-0,305 мм) Onsrud називає робочим для чистої кромки пластику. Для фрези 1/8 дюйма (3.175 мм) з однією кромкою таблиця для м’яких пластиків вказує 0,004-0,006 дюйма, тобто 0,102-0,152 мм на зуб. Високі оберти без достатньої подачі оплавляють кромку акрилу і розмазують її.
Для акрилу Onsrud дає стартові подачі за 18000 об/хв і глибини проходу, що дорівнює діаметру фрези. Зі зростанням діаметра зростає допустима подача, а кромка виходить чистішою.
| Діаметр фрези | Подача, дюйм/хв | Подача, мм/хв |
|---|---|---|
| 1/8 дюйма (3.175 мм) | 75-100 | 1905-2540 |
| 1/4 дюйма (6,35 мм) | 100-200 | 2540-5080 |
| 3/8 дюйма (9,525 мм) | 125-250 | 3175-6350 |
| 1/2 дюйма (12,7 мм) | 150-300 | 3810-7620 |
Для 3.175 мм це 1905-2540 мм/хв. У перерахунку на однозахідну фрезу навантаження на зуб: 1905 / (18000 x 1) = 0,106 мм і 2540 / (18000 x 1) = 0,141 мм, що всередині табличних 0,102-0,152 мм. Якщо верстат не тримає таку подачу, оберти знижують разом з нею: n = F / (z x fz). Для подачі 1500 мм/хв і навантаження 0,127 мм на зуб однозахідній фрезі потрібно 1500 / (1 x 0,127) = 11811 об/хв.
Врізання, глибина проходу й чистовий шар
Акрил тріскається за різкого вертикального врізання. Onsrud радить знизити подачу врізання, а краще входити по похилій: так матеріал менше плавиться. У фрези немає центрувальної точки, як у свердла, тому під час врізання вона йде вбік і отвір входу виходить більшим за паз. Допомагає заїзд по похилій або врізання в припуск, звідки фреза переходить на контур.
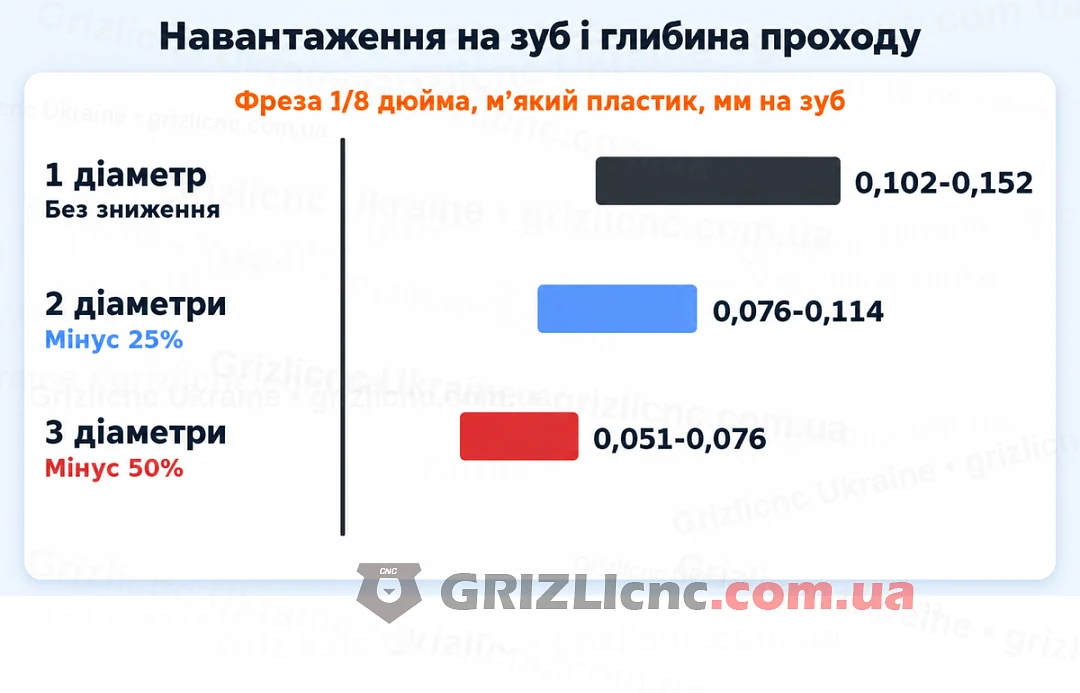
Глибину проходу Onsrud обмежує двома діаметрами фрези, для 3.175 мм це 6,35 мм; глибшу деталь ріжуть кількома проходами і добирають чистовим проходом на повну глибину. Під чистовий прохід залишають шар 0,015-0,030 дюйма (0,38-0,76 мм): надто тонкий шар 0,004-0,005 дюйма (0,10-0,13 мм) фреза мне або пропускає. Для малих діаметрів варто перевірити обидва напрямки різання, попутне й зустрічне, і залишити те, що дає чисту кромку.
Чим глибший прохід, тим нижче навантаження на зуб: за глибини у два діаметри фрези навантаження знижують на 25%, за трьох діаметрів на 50%. Для фрези 1/8 дюйма по м’якому пластику це 0,102-0,152 мм на зуб за одного діаметра, 0,076-0,114 мм за двох і 0,051-0,076 мм за трьох.
Алюміній
Лист і блок
Алюмінієвий сплав дає крупну стружку, а канавки дрібнішають з кожною додатковою кромкою, тому Harvey Tool для алюмінію пропонує дво- і тризахідні фрези: двозахідні вважаються традиційним вибором, тризахідні впораються з чистовими проходами. У таблиці LMT Onsrud для листового алюмінію за різання за один прохід на всіх трьох сходинках стоять однозахідні фрези, а для блока на верхніх сходинках дво- і тризахідні. На легкому верстаті по дереву це означає однозахідну фрезу для листа й тонких деталей, а тризахідну лише на жорсткому верстаті.
Навантаження на зуб, мастило й покриття
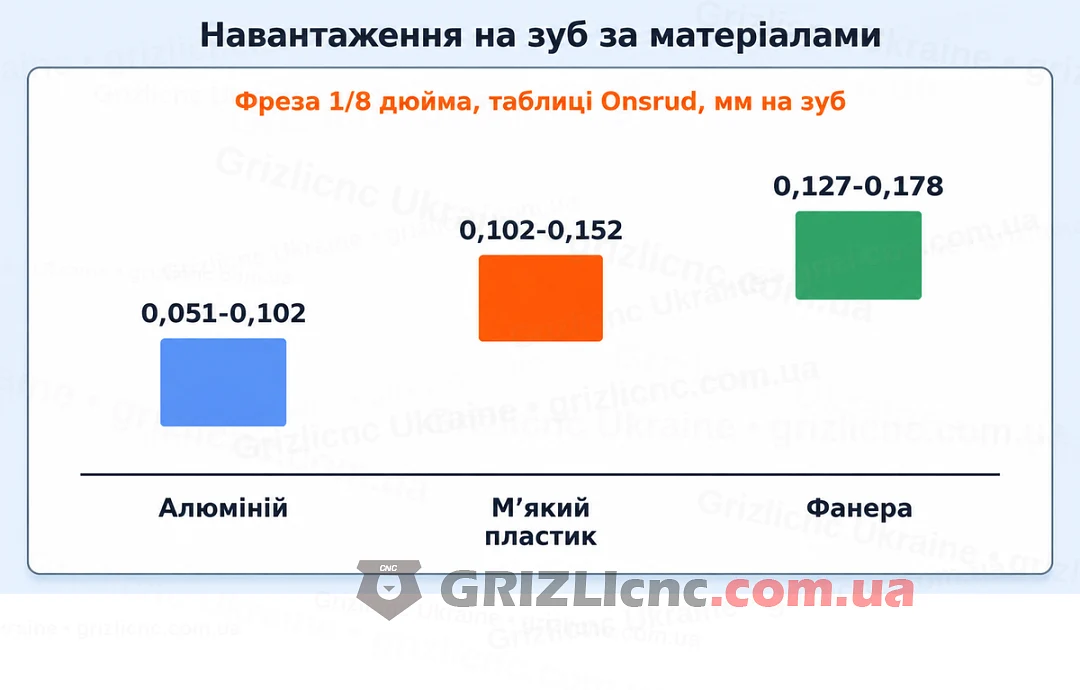
Для 1/8 дюйма й однозахідної фрези таблиця Onsrud для алюмінію вказує 0,002-0,004 дюйма, тобто 0,051-0,102 мм на зуб, це нижче, ніж для пластику. За 18000 об/хв подача 18000 x 1 x 0,051 = 918 мм/хв і 18000 x 1 x 0,102 = 1836 мм/хв. Якщо верстат не тримає таку подачу, знижують оберти разом із подачею за тією самою формулою n = F / (z x fz).
У примітці до таблиці для м’якого алюмінію Onsrud пише, що струмінь мастильної рідини, подана час від часу, допомагає уникнути приварювання стружки і покращує поверхню. Покриття підбирають обережно: Harvey Tool не рекомендує AlTiN і AlTiN Nano для алюмінію через налипання, а для неабразивних алюмінієвих сплавів пропонує покриття TiB2.
Що потягне верстат по дереву
У розборі поширених питань щодо вибору верстата сказано: м’які кольорові метали можна різати на верстаті по дереву, якщо в нього жорстка зварна станина, рейкові направляючі та шпиндель від 2.2 кВт, причому на малих подачах. Прогин фрези зростає як куб вильоту: виліт удвічі більший дає прогин у 8 разів більший. Тому для алюмінію беруть фрезу, в якої робоча частина трохи довша за глибину обробки, і виймають її з цанги на мінімум.
Фанера
Для фанери таблиці Onsrud розділяють м’яку й тверду. Для м’якої фанери на сходинці «добре» стоять двозахідні спіралі зі стружкою вгору й вниз (серії 52-200 і 57-200), на сходинках «краще» і «найкращий варіант» компресійні 60-100MW і 60-100C. Для твердої фанери всі три сходинки посідають компресійні серії 60-100MW, 60-100C і 60-100MC. Навантаження на зуб двозахідної фрези 1/8 дюйма за таблицею 0,005-0,007 дюйма, тобто 0,127-0,178 мм. Нижня межа за 18000 об/хв дає подачу 18000 x 2 x 0,127 = 4572 мм/хв.
Для порівняння три матеріали за фрези 1/8 дюйма: навантаження на зуб за таблицями Onsrud в алюмінію нижче, ніж у пластику, а у фанери вище за обидва.
Типові помилки
- Високі оберти за малої подачі: акрил оплавляється і розмазується по кромці.
- Фреза зі стружкою вниз у закритому пазу пластику: стружка перерізається й приварюється.
- Вертикальне врізання в акрил: лист тріскається, фреза йде вбік.
- Надто тонкий чистовий шар 0,10-0,13 мм: фреза мне матеріал замість різання.
- Прохід глибший за діаметр без зниження навантаження на зуб: на двох діаметрах потрібно мінус 25%, на трьох мінус 50%.
- Алюміній всуху й з покриттям AlTiN: стружка налипає й приварюється.
- Биття й слабкий притиск листа: Onsrud пов’язує з ними погану кромку пластику. Перед установкою фрези протирають цангу та хвостовик, докладніше про цанги ER для фрез.
Часті запитання
Чим різати оргскло на ЧПУ?
Для фрез до 1/4 дюйма (6,35 мм) Onsrud називає найкращим варіантом однозахідну спіраль O-flute, для більших діаметрів низькоспіральні багатозахідні та прямі двозахідні фрези. Подачу беруть за таблицею вище й перевіряють на обрізку.
Що означає однозахідна фреза?
Одна кромка і одна широка канавка. Канавка приймає стружку і виводить її з розрізу, тому така фреза підходить пластику й алюмінію, які плавляться та налипають. Платою стає стінка розрізу: вона грубіша, ніж у двозахідної.
Яка фреза для фанери чистіше ріже кромку?
Компресійна: її нижня ділянка жене стружку вгору, верхня вниз, і верхній та нижній шари шпону лишаються без сколів. Для неглибоких проходів підходить фреза зі стружкою вниз.
Коментарі
Ваш коментар буде першим!