
- Главная →
- Все статьи →
- Как резать фанеру лазером CO2: мощность и скорость
Как резать фанеру на лазерном станке CO2: мощность, скорость, воздух
Опубликовано:
Как резать фанеру лазером на станке CO2 зависит от толщины листа, клея, мощности трубки и обдува. Ниже - рабочие ориентиры по мощности, скорости и воздуху, без претензии на «одну таблицу на все сорта». Категории: лазерный станок со2 и общий раздел лазерный станок.
Что влияет на рез фанеры
Фанера - слоистый материал: шпон и клей ведут себя по-разному. Смоляные и фенолформальдегидные клеи коптят сильнее, чем «белые» столярные. Влажность листа меняет скорость прохода. Сорт и породы шпона (берёза, ольха) дают разный уголь на кромке. Поэтому режимы резки фанеры лазером всегда проверяют на обрезке той же партии, а не копируют «с интернета» один в один.
Мощность и скорость: логика подбора
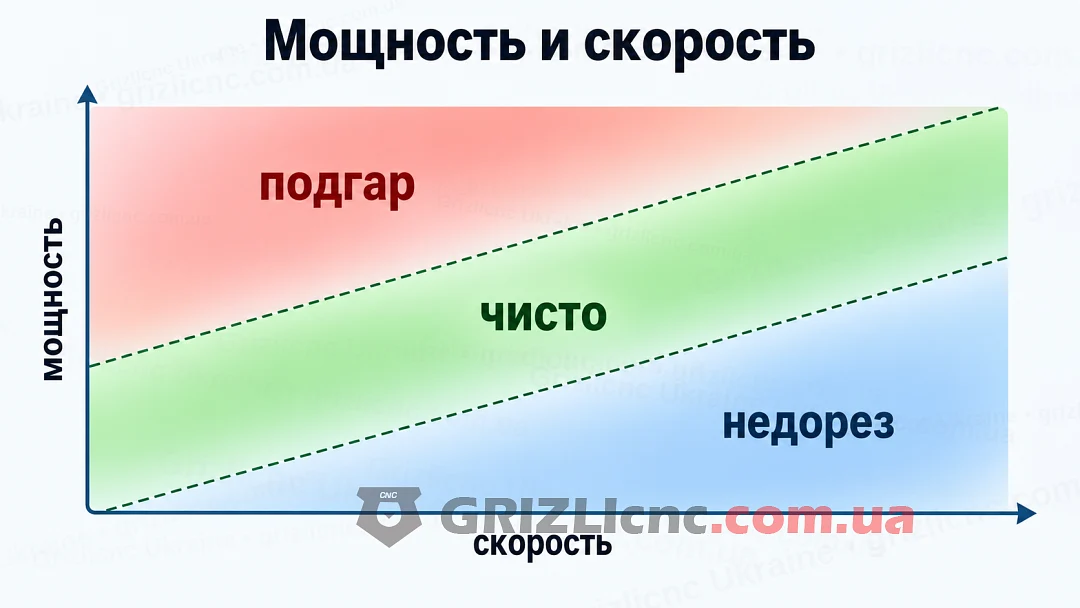
Сначала фиксируют фокус и воздух, потом ищут пару мощность/скорость. Если кромка не прорезана - либо поднимают мощность, либо снижают скорость. Если кромка сильно обуглена при полном прорезе - снижают мощность или повышают скорость, либо усиливают обдув. Для тонкой фанеры 3-4 мм часто достаточно умеренной мощности при высокой скорости; для 8-10 мм скорость падает, мощность растёт, иногда делают два прохода. Точные цифры зависят от лазерной трубки co2 и реального КПД оптики.
Воздух и вытяжка
Обдув зоны реза сдувает дым и снижает нагар на кромке. Слабый воздух даёт чёрную кромку и подпалы поверху. Слишком сильный конусный поток иногда сдувает мелкие детали с стола. Вытяжка должна забирать дым из-под крышки: без неё линза и зеркала быстрее покрываются копотью, а оператор дышит продуктами горения клея. Перед длинной серией протирают оптику и проверяют, что сопло обдува не смещено.
Фокус и зазор до листа
Фокус ставят по паспорту линзы или по тесту минимальной точки на обрезке. Если лист коробит, высота стола «плывёт» - рез рвётся на волнах. Для больших карт фанеры помогают прижимы или вакуумный стол, если конструкция станка лазерной резки это позволяет. Не режьте «на глаз» по высоте: смещение фокуса на миллиметр заметно меняет ширину реза и нагар.
Один проход или два
Один проход быстрее и даёт ровнее кромку, если мощности хватает. Два прохода спасают толстый лист на трубке средней мощности, но второй проход идёт по уже обугленной щели - скорость и мощность второго прохода часто снижают. Не путайте «не прорезало» с «сдвинулся лист»: при сдвиге кромка ступенькой.
Типичные дефекты кромки
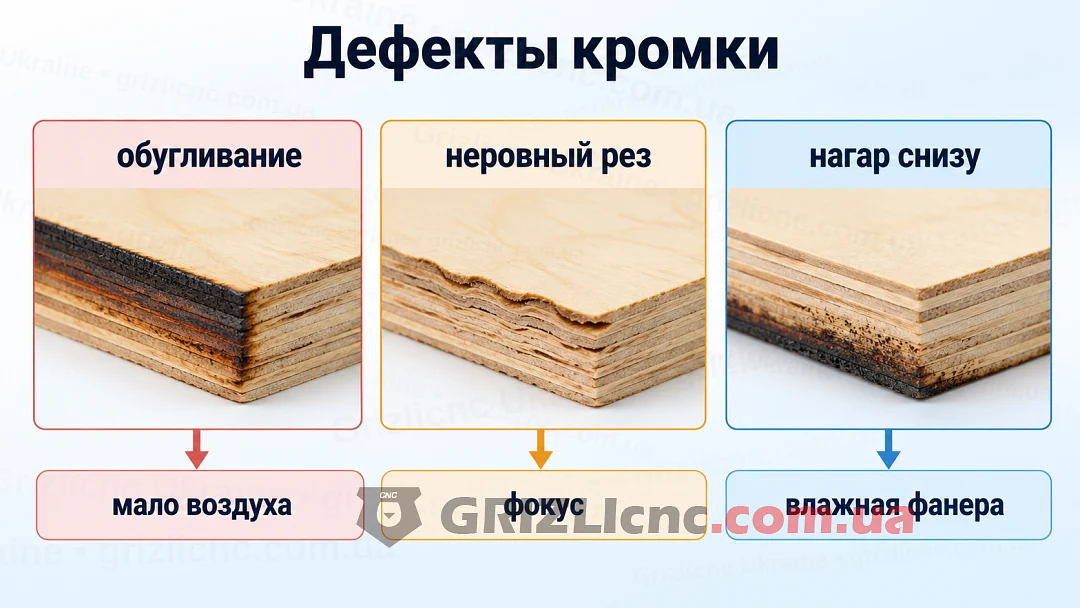
- Чёрная кромка при полном прорезе - слабый обдув или слишком медленно.
- Непрорез в середине листа - прогиб, потеря фокуса, слабая трубка.
- Широкий рез и оплав - фокус выше/ниже или избыточная мощность.
- Жёлтые подпалы вокруг контура - высокая мощность на тонком листе без воздуха.
- Расслоение у края - влажная фанера или клей, который плохо переносит нагрев.
Безопасность и материал
Не оставляйте станок без присмотра на длинных задачах: фанера горит. Держите огнетушитель рядом. Не режьте фанеру с неизвестным покрытием (ламинат, плёнка с хлором) без понимания состава дыма. Для серийной резки фанеры удобнее выделенный лазерный станок для резки фанеры с нормальной вытяжкой, чем «универсальный» стол без обдува.
Если нужна гравировка по фанере, мощность резко снижают и поднимают скорость: задача другая, чем сквозной рез. На одном и том же лазерном гравировальном станке режимы реза и гравировки не совпадают.
Чек-лист перед серией
- Протереть линзу и зеркала, проверить юстировку грубо.
- Выставить фокус на обрезке той же толщины.
- Включить обдув и вытяжку.
- Прогнать тестовый квадрат 20-30 мм.
- Зафиксировать лист, запустить задачу с контролем первого контура.
Частые вопросы
Какие режимы резки фанеры лазером брать за основу?
Свои: тест на обрезке партии. Ориентир - сначала воздух и фокус, потом пара мощность/скорость до чистого прореза без лишнего нагара.
Нужна ли мощная трубка для фанеры 4 мм?
Не обязательно. Важнее стабильный обдув, чистая оптика и верный фокус. Мощная трубка для лазерного станка ускоряет толстые листы, но на тонких легко пережечь кромку.
Почему один лист режется, а следующий из той же пачки нет?
Чаще всего отличается влажность, плотность клея или прогиб. Повторите тест фокуса и скорости на новом листе.
Комментарии
Ваш комментарий будет первым!