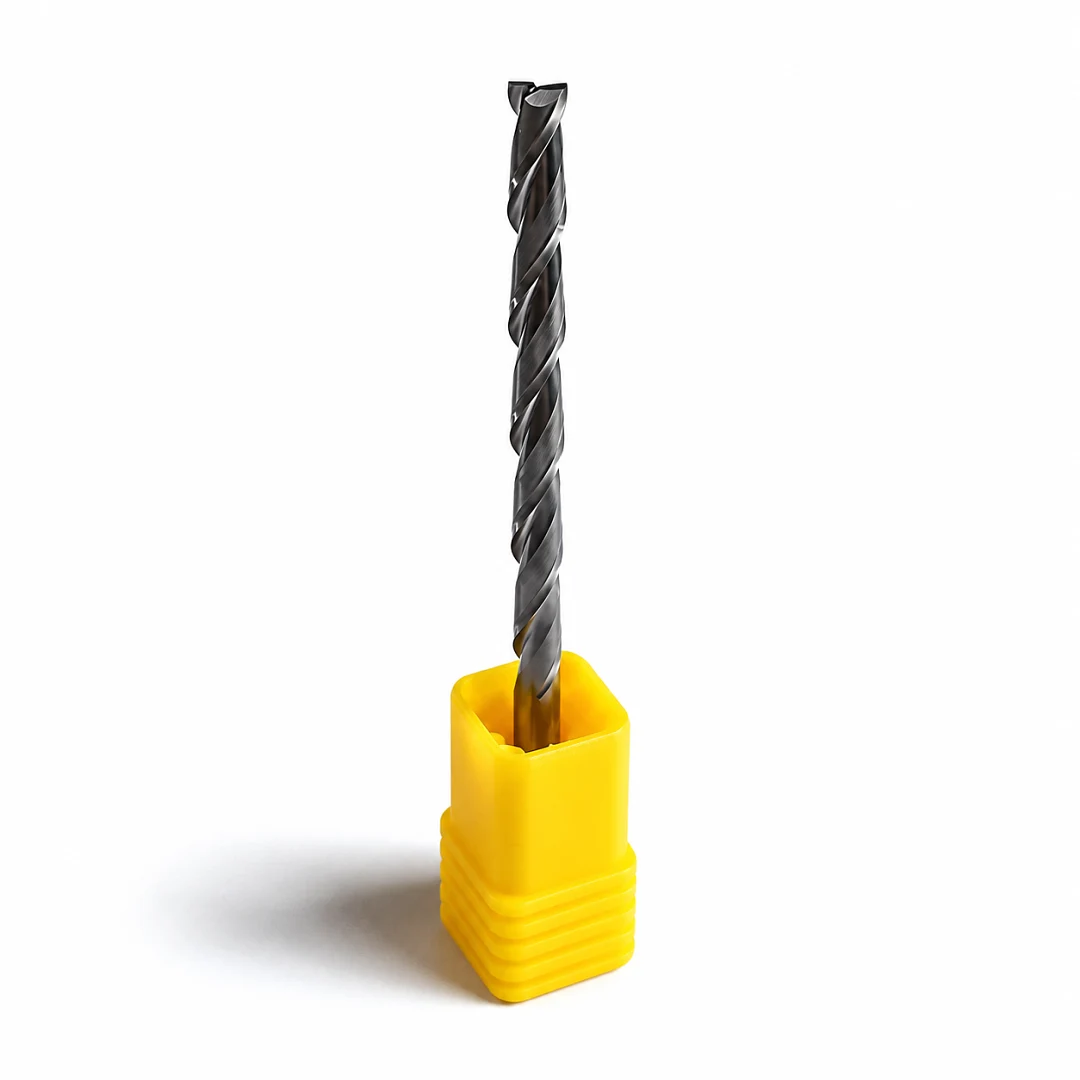
Фреза спиральная двухзаходная 3.175 мм L42 относится к удлинённым: при небольшом диаметре она имеет режущую часть 42 мм и общую длину 66 мм. Две винтовые кромки из твёрдого сплава 3А, спираль стандартного направления поднимает стружку из реза. Такая фреза нужна, когда короткий инструмент не достаёт до дна: сквозной раскрой толстых плит, глубокие узкие пазы, высокие стенки и объёмные модели из мягких материалов.
Что такое удлинённая спиральная фреза
- Спиральная фреза со стружкой вверх работает по принципу сверла: канавки выносят стружку из паза наружу. Это самый распространённый тип спиральных фрез для ЧПУ, в зарубежных каталогах его обозначают upcut.
- Благодаря подъёму стружки нижняя сторона сквозного реза выходит чистой, а на верхней кромке облицованных плит появляются ворс и мелкие отколы.
- Режущая часть длиннее диаметра в 13,2 раза (42 / 3.175). У фрез с длинными канавками жёсткость задаёт сердцевина между канавками, поэтому такой инструмент гнётся легче короткого.
- Прогиб под нагрузкой растёт пропорционально кубу вылета. По этой зависимости при вылете 42 мм фреза отклоняется в 15 раз сильнее, чем при вылете 17 мм, если усилие одинаковое.
- Поэтому удлинённую модель берут именно ради глубины, а для мелких работ подходит короткая фреза того же диаметра.
Какие материалы обрабатывает
- Толстая фанера и мебельные щиты
- МДФ и ДСП большой толщины
- Древесина мягких и твёрдых пород
- Листовые пластики: ПВХ, акрил, полиэтилен при хорошем отводе стружки
- Пенопласт, модельный пластик и другие мягкие материалы для объёмных моделей
Преимущества
- Глубина до 42 мм: один инструмент прорезает толстую плиту насквозь и выбирает глубокие карманы, до которых не доходят короткие фрезы.
- Вынос стружки вверх: паз очищается по ходу работы, стружка не перемалывается повторно, кромки меньше греются даже в глубоком резе.
- Аккуратная нижняя сторона: при сквозном раскрое обратная сторона детали выходит без ворса и не требует зачистки.
- Узкий рез: ширина паза 3.175 мм, радиус внутренних углов 1.59 мм, это удобно для мелких деталей и шиповых соединений.
- Хвостовик в цанге: по расчёту из 66 мм общей длины на хвостовик приходится 24 мм.
Рекомендации по применению
- Проходы: для инструмента, у которого вылет больше шести диаметров, руководства советуют брать глубину 0,25-0,5 диаметра и уменьшать подачу на 25-40%. Для 3.175 мм это 0,8-1,6 мм за проход.
- Режимы: при глубине резания в три диаметра рекомендуют снижать нагрузку на зуб вдвое. Пример осторожного старта: 18 000 об/мин × 2 кромки × 0,03 мм даёт 1 080 мм/мин. Дальше подачу повышают небольшими шагами, пока фреза не начнёт вибрировать.
- Выдвигайте фрезу из цанги ровно на нужную глубину с небольшим запасом, остальную длину держите в зажиме. Каждый лишний миллиметр вылета снижает жёсткость.
- Стружка вверх приподнимает заготовку, поэтому крепите лист прижимами или двусторонним скотчем, а мелкие детали оставляйте на перемычках.
- Если на верхней кромке остаётся ворс, сделайте последний проход на малую глубину или используйте для лицевой стороны фрезу со стружкой вниз.
- Перед работой проверьте биение: на длинной фрезе даже небольшой перекос в цанге заметен на стенке паза и ускоряет износ.

Отзывы