
- Главная →
- Все статьи →
- Юстировка лазерного станка CO2: как настроить зеркала пошагово
Юстировка лазерного станка CO2: как настроить зеркала пошагово
29.09.2026
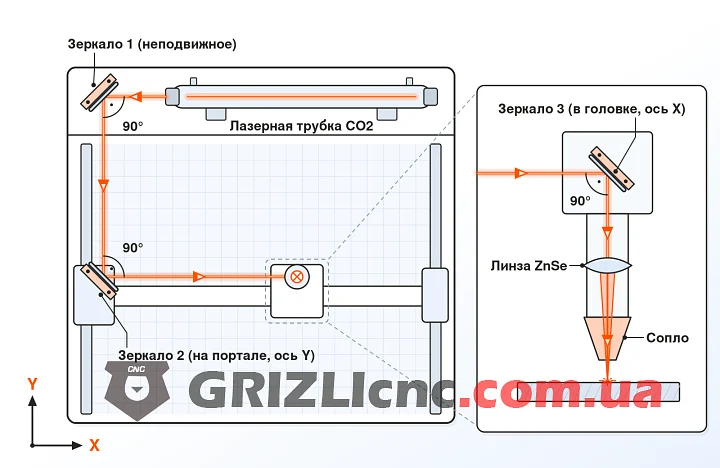
Луч CO2-лазера проходит от трубки до материала через три зеркала и фокусирующую линзу. Трубка и первое зеркало стоят неподвижно, второе зеркало едет вместе с порталом по оси Y, третье вместе с головкой по оси X. Если луч идёт не параллельно осям, точка его попадания в головку смещается при каждом перемещении: в одном углу стола станок режет, в другом не прорезает. Юстировка выставляет луч так, чтобы в любой точке рабочего поля он приходил в одно и то же место головки и выходил строго вниз через центр линзы и сопла.
Путь луча: трубка, три зеркала, линза
В станках с неподвижной трубкой она стоит в заднем отсеке. Луч выходит из неё и попадает на первое зеркало, которое поворачивает его на 90° к передней части станка. Второе зеркало закреплено на портале и перемещается вместе с ним вперёд и назад. Оно поворачивает луч ещё на 90° вдоль портала. Третье зеркало стоит в лазерной головке и направляет луч вниз, в линзу из селенида цинка (ZnSe). Линза собирает луч в точку, и он выходит на материал через сопло.
CO2-оптика работает на длине волны 10,6 мкм, это инфракрасное излучение, и глазом луч не виден. Красная точка на столе это отдельный диодный указатель, он показывает, куда направлена головка, но не показывает, где на самом деле идёт рабочий луч. Проверяют луч только по прожигу.
У первых двух зеркал главное повторяемость: луч должен попадать в одну и ту же точку при любом положении портала и головки. Это и означает, что участок луча параллелен оси. Точное попадание в центр обязательно на третьем зеркале, потому что от него луч идёт в линзу и сопло. На первом и втором зеркале след держат с запасом от края оправы: на малой мощности отпечаток на скотче меньше, чем пятно луча на полной мощности, и луч, пришедший у края, при работе начнёт задевать оправу, терять мощность и греть держатель.
Когда нужна юстировка
Юстировку проверяют после перевозки станка, после удара по корпусу или порталу, после замены трубки, зеркала или головки и при первых признаках проблемы:
- станок хорошо режет у первого зеркала и хуже в дальнем углу стола;
- при тех же режимах рез в разных частях поля разный;
- кромка реза идёт под углом, а не вертикально;
- на материале остаётся не круглая точка, а размытое пятно, полумесяц или две точки;
- греется сопло или лазерная головка.
Интервалы профилактической проверки производители станков задают разные: от короткой проверки прожигом каждый день перед работой до проверки раз в месяц.
Сначала исключите простые причины
Сбитый фокус и грязная оптика дают те же симптомы, что и сбитая юстировка. Перед тем как крутить винты, выставьте фокусное расстояние под материал, почистите линзу и зеркало в головке, осмотрите линзу и все зеркала. Сколы, царапины, потемневшее или отслоившееся покрытие юстировкой не исправить, такую оптику меняют. Если после фокусировки и чистки мощность вернулась, юстировка не нужна.
Подготовка и безопасность
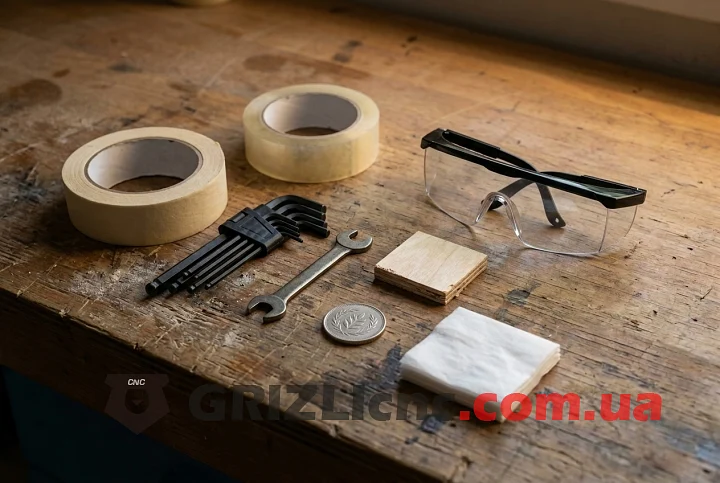
Что понадобится
- бумажный малярный скотч: его клеят в 2-4 слоя, чтобы импульс оставлял след, а не прожигал ленту насквозь;
- прозрачный скотч для проверки на сопле;
- монета, если у держателя зеркала нет рамки или шторки: скотч нельзя клеить прямо на отражающую поверхность;
- шестигранники и ключ под контргайки юстировочных винтов;
- обрезок фанеры для проверки вертикальности луча;
- ацетон или изопропиловый спирт и салфетки для оптики.
Работать удобнее вдвоём: один нажимает кнопку импульса на пульте, второй смотрит на мишень и крутит винты.
Настройка импульса
Мощность на контроллере снижают до 10-20%. В контроллерах с ручным режимом импульса задают его длительность, в руководствах по юстировке используют значения 20-60 мс. Цель: чёткий маленький след на скотче без прожога и без возгорания. Если следа нет, мощность поднимают на 1%: у каждой трубки есть порог, ниже которого она не зажигается. Перед первым импульсом включают охлаждение трубки.
Безопасность
- Защитные очки должны быть рассчитаны на длину волны 10,6 мкм.
- Кольца и часы снимают: луч, отражённый от металла, уходит в непредсказуемом направлении.
- Во время импульса руки и лицо держат вне пути луча. Если луч промахнулся мимо мишени, он уходит дальше внутрь станка или наружу.
- Скотч на большой мощности загорается, поэтому мощность поднимают постепенно.
- Трубка питается напряжением в десятки киловольт. Её положение меняют только при выключенном станке.
Держатель зеркала и три юстировочных винта
Держатель зеркала состоит из двух пластин. На одной закреплено зеркало, вторая связана с кронштейном. Пружины стягивают пластины, а три латунных винта с контргайками упираются в пластину с зеркалом и задают её наклон. Отдельные шестигранные винты регулируют натяжение пружин. Между пластиной и кронштейном нужен зазор 1-2 мм: если пластина прижата вплотную, наклон винтами не меняется и точной юстировки не получится.
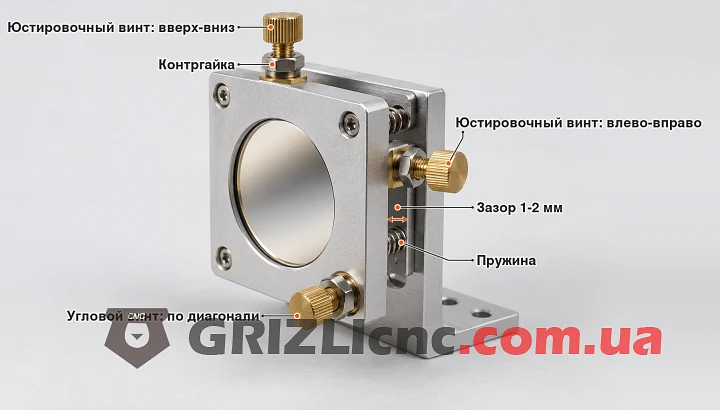
Винты стоят буквой L. Один из крайних винтов наклоняет зеркало по вертикали, второй по горизонтали, угловой двигает луч по диагонали. Какой винт за что отвечает на вашем станке, зависит от того, как повёрнут держатель, поэтому перед настройкой каждый винт проверяют пробным поворотом на 1/8 оборота и записывают, куда сместился след. Основную работу делают вертикальным и горизонтальным винтом, угловой включают, когда их хода не хватает. Если повернуть все три винта на одинаковый угол, зеркало сдвинется параллельно самому себе и отражённый луч сместится без изменения направления.
Перед регулировкой контргайки ослабляют. Винт поворачивают не больше чем на 1/8 оборота за раз и после каждого поворота делают новый импульс. На большом поле малый угол даёт большое смещение: при повороте зеркала на угол α отражённый луч поворачивается на 2α. Если на ходе портала 600 мм ближний и дальний следы разошлись на 1 мм, луч идёт к оси под углом 1,67 мрад (0,095°), и первое зеркало нужно довернуть всего на 0,83 мрад.
Юстировка пошагово
Главное правило: винтами регулируют то зеркало, от которого луч идёт, а не то, на котором стоит мишень. Мишень на втором зеркале показывает, как выставлено первое, мишень на третьем показывает, как выставлено второе. Порядок строгий: трубка, первое зеркало, второе, третье, линза. Изменение на любом шаге сдвигает луч на всех следующих.
Шаг 1. Трубка и первое зеркало
Наклейте скотч на рамку перед первым зеркалом и разгладьте его пальцем, чтобы проступил контур отверстия. Сделайте импульс. След должен лечь в центральную часть отверстия. Трубка и первое зеркало друг относительно друга не перемещаются, поэтому здесь важно, чтобы весь луч попадал на зеркало, не задевая оправу. Если след у края или его нет, выключите станок и переставьте трубку в её кронштейнах: поднимите, опустите или сдвиньте вбок. Винтами первого зеркала этот участок не исправляют, они влияют только на луч после зеркала.
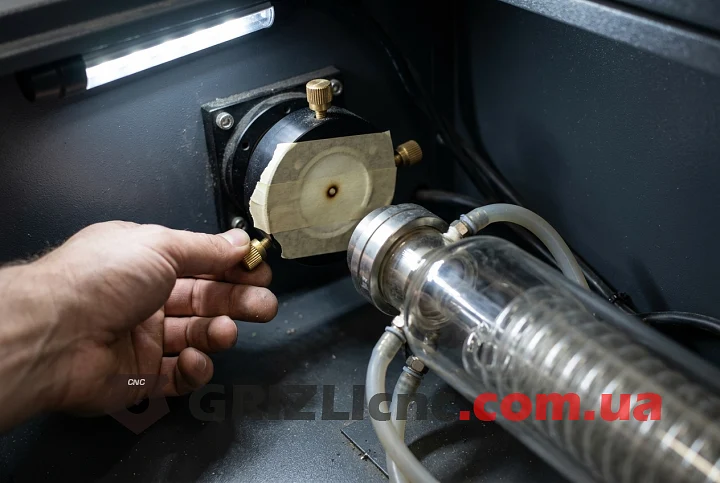
Уклон трубки в 2-4 градуса не ошибка: при охлаждении помпой он помогает пузырям воздуха выходить из водяной рубашки. После настройки затяните крепления трубки.
Шаг 2. Первое зеркало на второе: ось Y
Наклейте скотч на рамку второго зеркала. Переместите портал в ближнее к первому зеркалу положение и сделайте импульс. Затем отведите портал в самое дальнее положение, наклейте поверх один свежий слой и сделайте второй импульс. Сравните два следа.
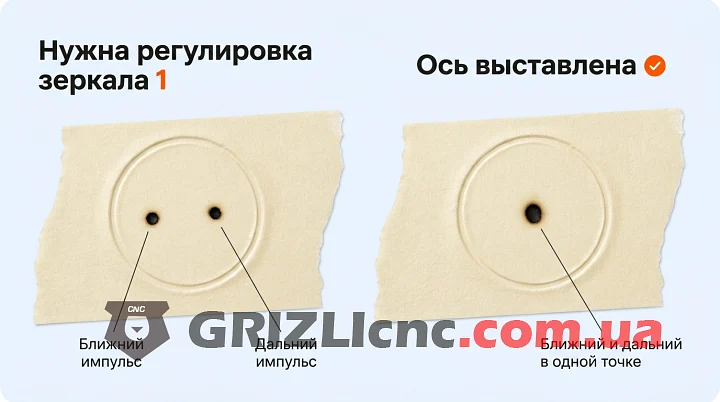
Если следы разошлись, первое зеркало направляет луч не параллельно оси Y. Оставьте портал в дальнем положении и винтами первого зеркала сведите дальний след с ближним. После этого обязательно вернитесь в ближнее положение и повторите импульс: регулировка сдвигает оба следа, и за один проход совпадения не добиться. Цикл повторяют до тех пор, пока ближний и дальний импульсы не лягут в одну точку без поворота винтов. Если в дальнем положении луч уходит мимо скотча, наклейте мишень больше или сделайте промежуточный импульс в середине хода, чтобы увидеть направление ухода.
Шаг 3. Второе зеркало на третье: ось X
Снимите скотч со второго зеркала и наклейте мишень на входное отверстие головки. Портал поставьте у первого зеркала, головку сдвиньте вплотную ко второму зеркалу и сделайте импульс. Затем отведите головку в дальний конец портала и сделайте второй импульс. Расхождение следов исправляют винтами второго зеркала по тому же циклу: дальний след на ближний, затем контроль в ближнем положении.
Когда следы совпали, переставьте портал в противоположный конец оси Y и повторите пару импульсов «головка у второго зеркала» и «головка в дальнем конце». Если следы теперь разошлись, неточно выставлено первое зеркало, и нужно вернуться к шагу 2. Если шаг 2 выполнен правильно, а следы всё равно не сходятся, причину ищут в механике: перекос портала, изогнутые направляющие, рама, которую повело на неровном полу.
Шаг 4. Вывод луча в центр третьего зеркала
После шагов 2 и 3 луч приходит в одну точку головки по всему полю, но эта точка может быть не в центре отверстия. Юстировочные винты выставляют только направление луча, поэтому смещение исправляют перемещением узлов:
- след выше или ниже центра: поднимите или опустите трубку, причём оба кронштейна на одну и ту же величину, чтобы не изменить наклон;
- след левее или правее центра: сдвиньте кронштейн второго зеркала вдоль оси Y, не перекашивая его, или сместите трубку вбок, если её крепление это позволяет.
Для этого и нужен запас от края на первых двух зеркалах: при сдвиге трубки луч смещается по ним и не должен выйти за оправу. После перемещения узлов повторите проверки шагов 2 и 3.
Шаг 5. Проверка по пяти точкам поля
Наклейте свежую мишень на головку и сделайте по одному импульсу в четырёх углах рабочего поля и в центре. Все пять следов должны лечь в одну точку в центре отверстия. Это контроль всей цепочки от трубки до третьего зеркала.
Шаг 6. Третье зеркало, линза и сопло
Третье зеркало направляет луч вниз, и угол между падающим и отражённым лучом должен быть ровно 90°. Иначе луч проходит линзу наклонно, кромка реза получается скошенной, а сфокусированный конус задевает стенку сопла.
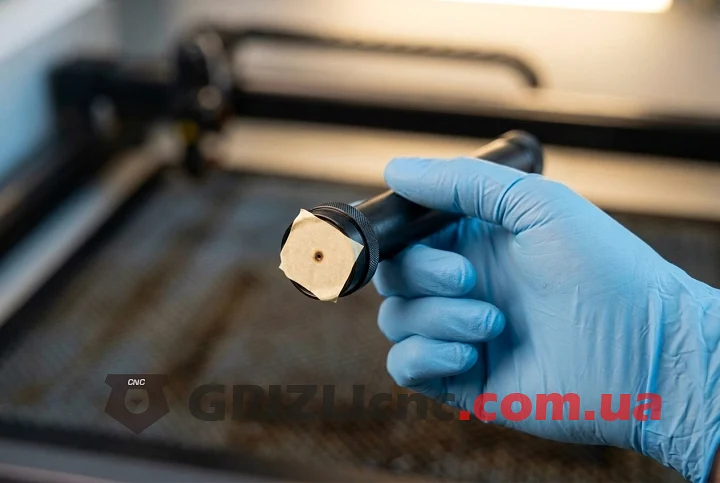
- Открутите сопло и выньте линзу. Наклейте несколько слоёв скотча на нижний срез тубуса и установите тубус на место.
- Сделайте импульс, снимите скотч, не теряя его ориентации. След должен быть в центре окружности.
- Смещение исправляют винтами третьего зеркала. Зеркало в головке развёрнуто иначе, чем первые два, поэтому направление действия винтов снова проверяют пробным поворотом.
- Установите линзу выпуклой стороной вверх, к зеркалу, и закрутите сопло.
- Наклейте прозрачный скотч на кончик сопла, снизьте мощность до 8-10% и сделайте импульс. На скотче останутся отпечаток сопла и след луча. След должен быть круглым и стоять точно в центре отверстия. При необходимости доведите его винтами третьего зеркала.
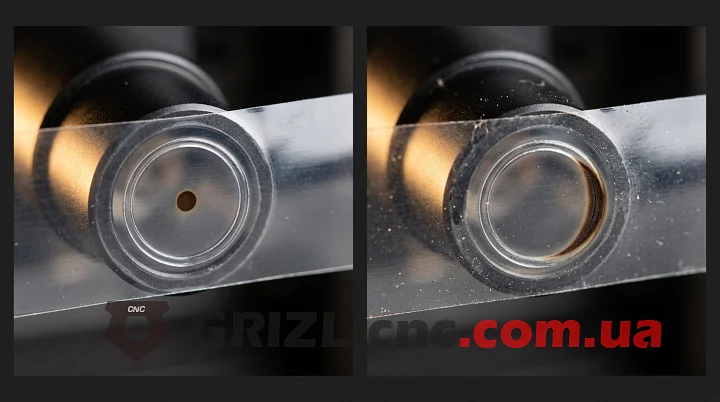
Вертикальность луча дополнительно проверяют по фанере: поднимите стол с обрезком так, чтобы сопло стояло над ним вплотную, но не касалось, и сделайте импульс. Затем опустите стол не меньше чем на 25 мм и сделайте импульс ещё раз, потом опустите ещё на 25 мм и повторите. Все три точки должны совпасть. Если точки расходятся, луч идёт наклонно, и регулируют третье зеркало. Полумесяц или двойная точка на материале означают, что луч задевает сопло изнутри. Если при снятом сопле луч проходит, а с соплом следа нет, третье зеркало сбито сильно, и его сначала выставляют по тубусу без сопла.
Если луч приходит в центр, а пятно на выходе всё равно неправильной формы, проверьте линзу: не перевёрнута ли она, нет ли повреждений и подходит ли её фокусное расстояние к головке. При неподходящем фокусном расстоянии конус луча задевает сопло или фокус оказывается внутри головки.
Шаг 7. Фиксация и контрольный рез
Затяните контргайки на всех винтах, придерживая сам винт ключом, чтобы он не провернулся. После затяжки повторите проверку по пяти точкам. Если на станке есть красный указатель, выставьте его точку на след прожига. В конце почистите линзу, выставьте фокус и сделайте тестовый рез в углах и в центре стола на рабочих режимах.
Признаки сбитой юстировки: причины и что делать
| Признак | Причина | Что делать |
|---|---|---|
| У первого зеркала режет, в дальнем углу стола не прорезает | Луч не параллелен оси Y или X, след «уходит» по мере движения портала или головки | Шаги 2 и 3: свести ближний и дальний импульсы на втором и третьем зеркале |
| Рез слабый по всему полю, след в центре всех мишеней | Грязная или повреждённая линза или зеркала, сбитый фокус | Почистить оптику, осмотреть покрытие, выставить фокус |
| На материале полумесяц или две точки, греется сопло | Луч задевает стенку сопла | Шаг 6: центровка по тубусу и по скотчу на сопле |
| Кромка реза скошена | Луч идёт в линзу не вертикально | Регулировка третьего зеркала, проверка по фанере со смещением стола |
| Ближний и дальний следы совпадают, но не в центре головки | Трубка или кронштейн второго зеркала стоят со смещением | Шаг 4: переместить трубку или кронштейн, винты не трогать |
| Следы не сводятся в одну точку, как ни регулируй | Перекос портала, кривые направляющие, рама на неровном полу | Проверить механику линейкой и угольником, выставить станок по уровню |
| На малой мощности всё в норме, на полной греется держатель зеркала | Луч приходит у края зеркала и на полной мощности задевает оправу | Сдвинуть след к центру первого и второго зеркала |
| Луч в центре сопла, но пятно неправильной формы | Линза перевёрнута, повреждена или не подходит к головке по фокусному расстоянию | Проверить и при необходимости заменить линзу |
Частые ошибки
- Регулируют зеркало, на котором стоит мишень, а не предыдущее.
- Начинают с головки или пропускают шаги. Изменение на любом шаге сбивает всё, что настроено после него.
- Поворачивают винт сразу на пол-оборота и больше, след уходит за мишень.
- Сводят дальний след с ближним и не проверяют ближний повторно.
- Пытаются вывести луч в центр третьего зеркала винтами вместо перемещения трубки или кронштейна.
- Клеят скотч прямо на зеркало или ставят высокую мощность: клей и нагар остаются на покрытии, скотч загорается.
- Затягивают контргайки, не придерживая винт, и сбивают готовую юстировку.
- Не оставляют зазор между пластиной держателя и кронштейном.
- Ориентируются по красному указателю, а не по прожигу.
- Делают импульсы без включённого охлаждения трубки.
Чистка и замена зеркал: кремний (Si) и молибден (Mo)
Для CO2-станков выпускают зеркала на кремниевой подложке с отражающим покрытием и зеркала из цельного полированного молибдена. В спецификациях производителей оптики кремниевые зеркала с покрытием отражают не менее 99,5% излучения 10,6 мкм при угле падения 45°. Молибденовые зеркала работают без покрытия, отражают более 98,1%, а их твёрдая поверхность выдерживает частую чистку в грязных условиях.
Разница накапливается на трёх зеркалах. При мощности трубки 100 Вт через три кремниевых зеркала до линзы доходит 100 × 0,995³ = 98,5 Вт, через три молибденовых 100 × 0,981³ = 94,4 Вт. Потерянная мощность поглощается и рассеивается зеркалами. Кремниевое зеркало выгоднее по мощности там, где оптику держат чистой. Молибденовое выбирают, когда станок много режет дымящие материалы и зеркала приходится часто чистить.
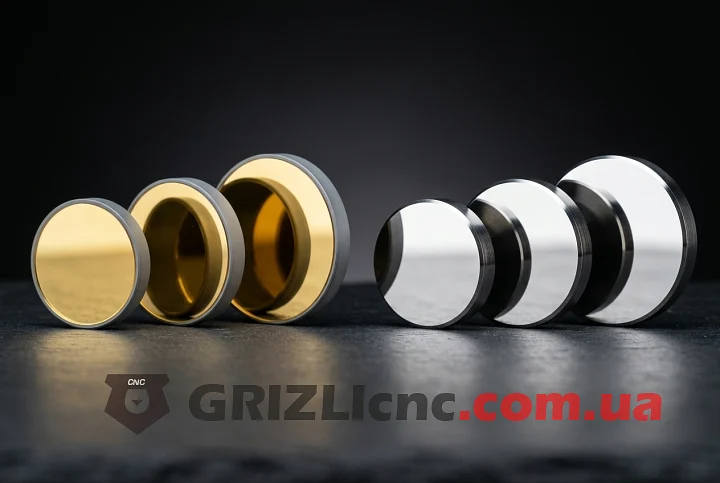
Зеркало в головке и линза стоят ближе всего к дыму и загрязняются быстрее остальных. Чистят оптику ацетоном или изопропиловым спиртом: салфетку для оптики кладут на поверхность, смачивают несколькими каплями растворителя и медленно протягивают, не прижимая, так чтобы растворитель испарялся сразу за салфеткой и не оставлял разводов. Тереть с нажимом нельзя, особенно зеркала с покрытием.
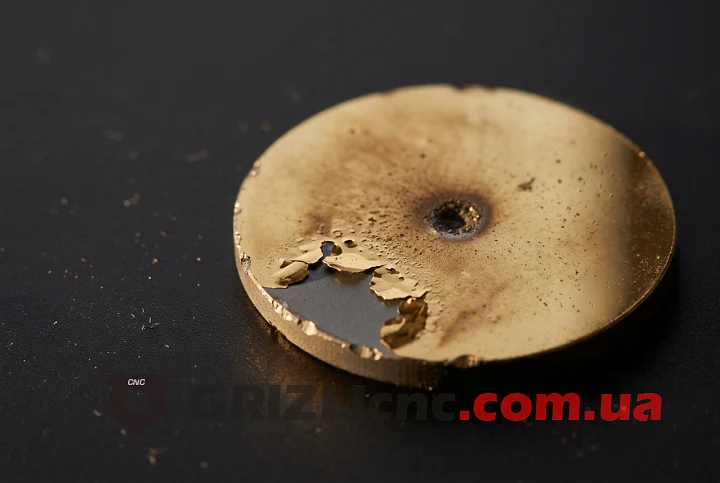
Зеркало меняют, если покрытие изменило цвет, потемнело или отслоилось, на поверхности есть сколы, царапины, раковины или брызги металла. Изменение цвета означает, что покрытие стёрто, и чисткой его не вернуть. Новое зеркало берут того же диаметра (20, 25 или 30 мм) и той же толщины, что стоит в держателе. После замены зеркала, линзы или трубки юстировку проверяют заново, а после каждой юстировки ещё раз чистят линзу.
Комментарии